
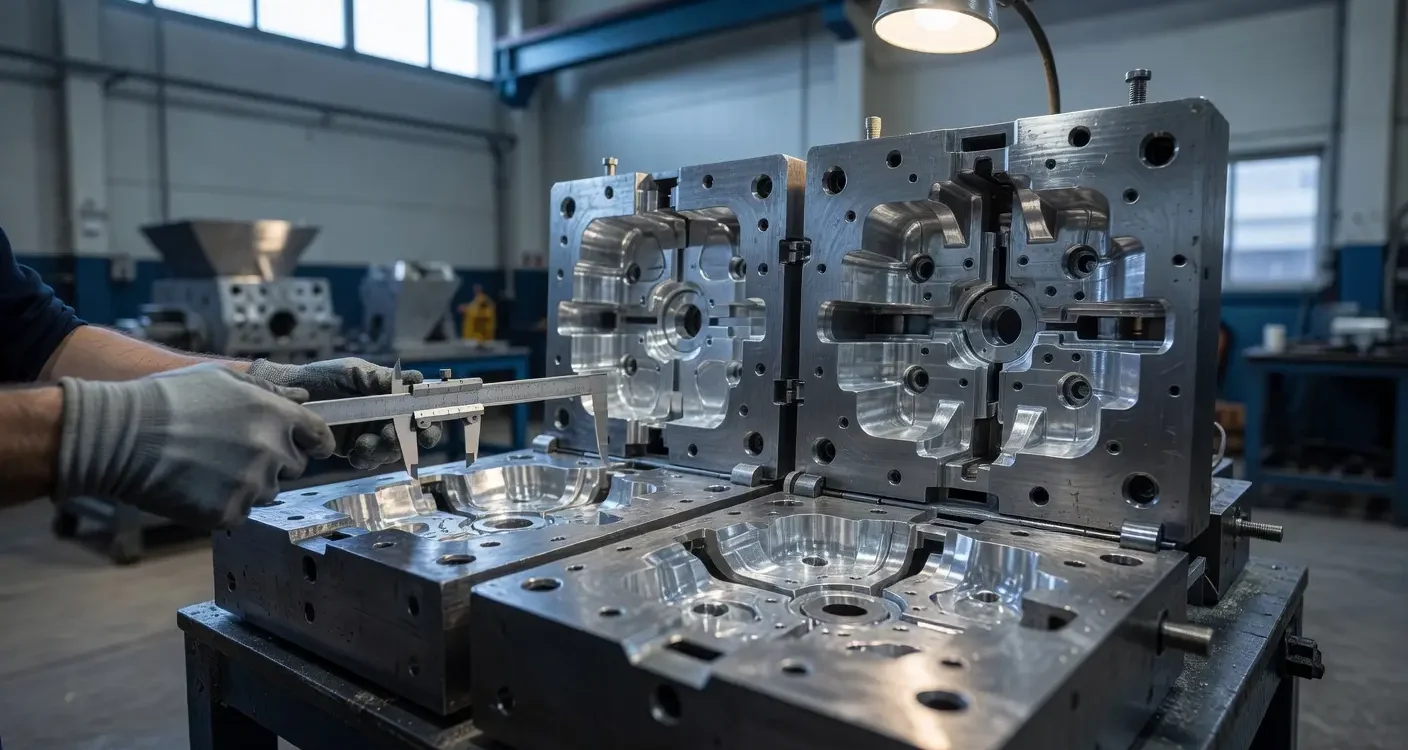
Перший проєкт алюмінієвого лиття безпосередньо визначає витрати на запуск форми та кількість подальших виправлень. Помилки у початковій геометрії або неправильно підібрані припуски вимагають наступних ітерацій моделі, що значно подовжує час підготовки виробництва. Точне планування деталі перед першою спробою зводить ці витрати до мінімуму.
Чому перший проєкт форми визначає витрати?
Етап моделювання визначає напрямок усього ливарного процесу. Неправильні припущення щодо товщини стінок або розташування живлення призводят до пористості та тріщин матеріалу. Як Ливарний завод Вако (Wako Odlewnia) ми на практиці знаємо, що добре обдумана перша ітерація форми зменшує кількість фізичних випробувань вдвічі. Це обмежує споживання алюмінію та час роботи верстатів CNC при остаточних корекціях інструменту.
Які дані потрібно зібрати перед моделюванням форми?
Ключовими є розміри деталі, допуски та функціональні вимоги готового елемента. Проектна команда аналізує цю інформацію, щоб точно адаптувати форму до реальних конструкційних потреб.
До найважливіших вихідних параметрів належать:
- цільова товщина окремих стінок,
- точне розташування монтажних отворів,
- поверхні, призначені для подальшої механічної обробки,
- специфічні умови праці готової деталі.
Повнота цих даних полегшує виробництво надійних компонентів для автомобільної, енергетичної чи медичної галузей.
Як геометрія відливки впливає на усадки та кристалізацію?
Ливарна усадка для алюмінієвих сплавів зазвичай становить від 1,0 до 1,5 відсотка. Нерівномірна товщина стінок в одній деталі гальмує цей процес і створює небезпечну усадкову пористість. Однорідні перерізи та заокруглення кутів радіусом мінімум 2–3 мм забезпечують рівномірне кристалізування металу. Така форма ефективно мінімізує ризик утворення порожніх порожнин всередині структури матеріалу. Занадто гострі геометричні кути майже завжди вимагають подальшого внесення змін до початкової моделі.
Як правильно підбирати припуски та живлення форми?
Припуски на механічну обробку становлять стандартно від 1 до 5 мм на бік, залежно від загальних габаритів елемента. Систему живлення та необхідні прибутки зазвичай розміщують у найтовстіших частинах деталі. Таке розташування точно компенсує усадку сплаву, що стигне. Якщо ви плануєте серійне виробництво деталей, хорошим кроком є рання верифікація припущень. Для багатьох бізнес-партнерів перевірена ливарний завод у Варшаві або в околицях Прушкува є оптимальною інженерною підтримкою. Продумане враження припусків захищає сировину, необхідну для фінішної обробки.
Що перевіряє пробне лиття перед запуском виробництва?
Виготовлення першої відливки виявляє реальну поведінку металу в розробленій формі. Клієнти Вако Одлєвня отримують фізичну деталь, яку ми піддаємо суворим вимірюванням якості. Ми контролюємо кінцеві розміри, гладкість поверхні та можливу наявність внутрішніх дефектів. До найчастіших коректив на цьому етапі належить модифікація ливникової системи, потовщення тонких стінок або збільшення радіусів у місцях, що зазнають найбільших напружень.
Коли проєкт форми вважається повністю готовим?
Модель затверджуємо до серійного виробництва, коли тестова деталь суворо дотримується накладених допусків на розміри. Відсутність видимих структурних дефектів остаточно підтверджує правильність впровадженої системи живлення. Якщо вимірювальні машини вкажуть на надмірну поритість, ми впровадимо ще одну, цільову ітерацію проєкту.
Головними сигналами, що підтверджують готовність інструменту, є:
- дотримання габаритних розмірів при усадці 1,0–1,5%,
- стабільна, гладка поверхня без тріщин у кутах,
- достатній запас матеріалу для точіння або фрезерування,
- підтверджена відсутність прихованих повітряних порожнин у перерізі.
Повний нагляд за всьому виробничим циклом гарантує отримання повторюваного компонента одразу на старті перших серій.
Правильно спроєктована ливарна форма є основою оптимізації витрат на серійне виробництво алюмінієвих виробів. Ключове значення має врахування усадки матеріалу на рівні 1-1,5% та застосування радіусів заокруглення понад 2 мм, що запобігає структурним дефектам. Належним чином підібрані припуски на механічну обробку та точне розміщення системи живлення в найтовщіх перерізах деталі гарантують повторюваність і високу якість кінцевих промислових компонентів.
Часті запитання
Які параметри сплаву алюмінію найбільше впливають на проєктування форми?
Найважливішими чинниками є температура кристалізації та плинність вибраного алюмінієвого сплаву. Ці параметри визначають розташування литникових каналів і швидкість заповнення порожнини форми, що безпосередньо впливає на гладкість поверхні деталі.
Чому уникнення гострих кутів є ключовим для міцності отливки?
Гострі кути в проєкті форми стають природними концентраторами напружень під час охолодження металу. Це часто призводить до структурних мікротріщин, які дискваліфікують компоненти, призначені для роботи під великим механічним навантаженням.
Як помилки в розрахунку усадки впливають на подальшу обробку з ЧПК?
Неправильне припущення коефіцієнта усадки зазвичай призводить до нестачі матеріалу на поверхнях, призначених для точіння або фрезерування. В результаті ріжучі інструменти не можуть досягти необхідної гладкості або кінцевого розміру, що часто вимагає дорогого виготовлення нової форми.
Чи впливає запланований тип оздоблення поверхні на конструкцію форми?
Так, елементи, призначені для порошкового фарбування, вимагають специфічного проєктування вентиляційних отворів усередині форми. Це дозволяє уникнути бульбашок газу під шкіркою отливки, які могли б проявитися як естетичні дефекти під час випалювання фарби за високої температури.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română