
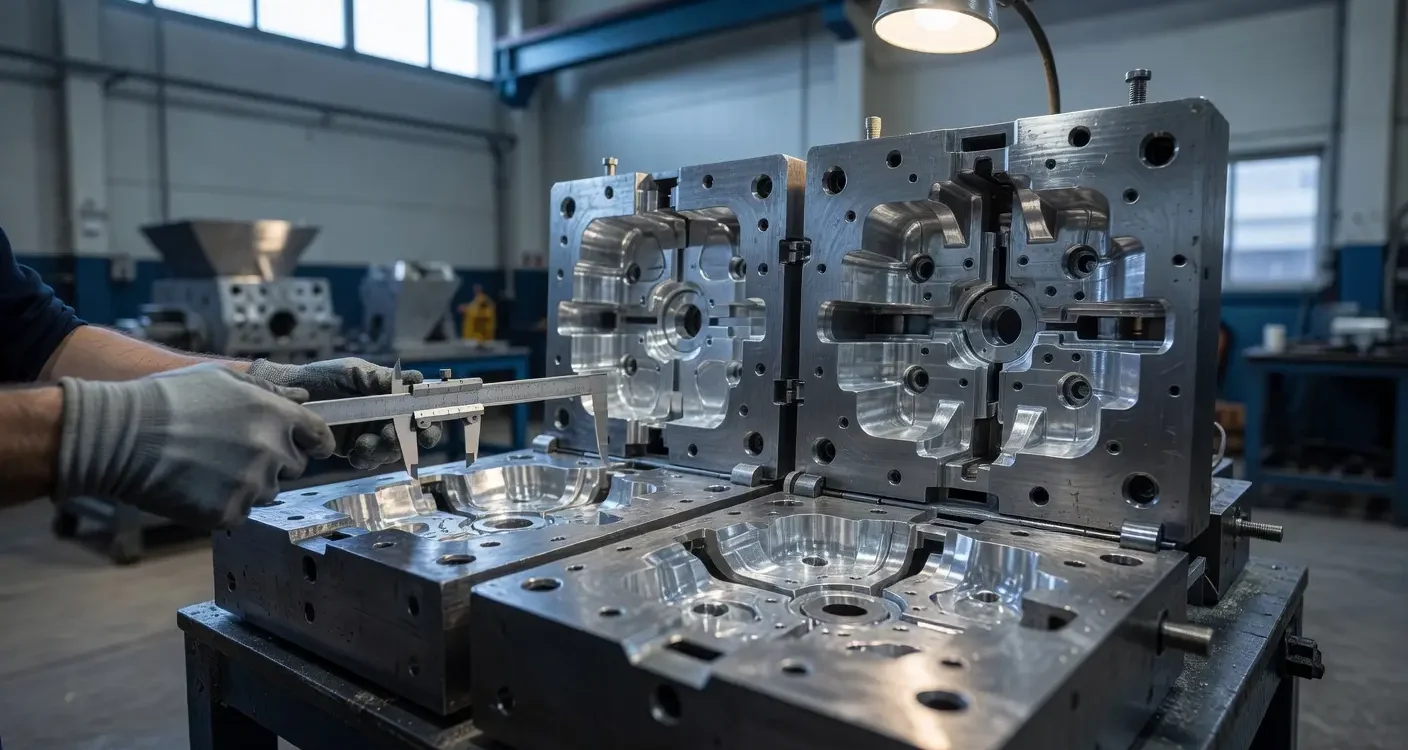
Primul proiect de turnare a aluminiului determină direct costurile de pornire a matriței și numărul ulterioarelor modificări. Eroarea în geometrie inițială sau adăugarea necorespunzătoare a componentelor impun mai multe iterări ale modelului, ceea ce prelungește considerabil timpul de pregătire a producției. Planificarea precisă a detaliului înainte de prima încercare reduce aceste costuri la minimum.
De ce primul proiect al formei determină costurile?
Etapa de modelare stabilește direcția întregului proces de turnare. Conceptele incorecte privind grosimea peretilor sau amplasarea alimentatorului duc la poroziune și fisuri în material. La Wako Odlewnia, experiența noastră arată că prima iterare rațională a formei reduce numărul încercărilor fizice la jumătate. Acest lucru reduce consumul de aluminiu și timpul de funcționare a mașinilor CNC în procesul de rectificare finală a uneltelor.
Ce date trebuie colectate înainte de modelarea formei?
Importanți sunt dimensiunile detaliului, toleranțele și cerințele funcționale ale elementului finit. Echipa de proiectare analizează aceste informații pentru a adapta cu precizie forma la nevoile reale ale construcției.
Printre cele mai importante parametri de ieșire se numără:
- grăimea țintă a peretilor individuali,
- locația exactă a orificiilor de montaj,
- suprafețele destinate unei prelucrări ulterioare prin frezare,
- condițiile specifice de lucru ale detaliului finit.
Completența acestor date facilitează producția de componente solide pentru industria auto, energetică sau medicală.
Cum influențează geometria de lucru contractia și coagularea?
Contractura de turnare pentru aliajele de aluminiu este de obicei de la 1,0 la 1,5 la sută. Greutatea inegală a pereților într-un singur detaliu împiedică acest proces și creează o porozitate periculoasă a contracturii. Profilurile uniforme și rotunjirile marginilor cu un diametru minim de 2–3 mm asigură o îmbinare uniformă a metalului. Această formă minimizează în mod eficient riscul apariției de găuri goale în interiorul structurii materialului. Unghiurile geometrice prea ascuțite impun aproape întotdeauna aplicarea ulterioară a modificărilor asupra modelului inițial.
Cum să alegi corect aditivi și alimentarea formei?
Costurile de prelucrare prin frezare variază, în mod standard, între 1 și 5 mm pe latură., În funcție de dimensiunile totale ale elementului. Sistemul de alimentare și supapele necesare sunt de obicei amplasate în cele mai groase părți ale detaliului. O astfel de configurare compensează exact conturul de scurtare a metalului. Dacă planificați producția în serie a piesei, un pas bun este verificarea timpurie a propunerilor. Pentru mulți parteneri de afaceri, este o soluție bună fabrică de turnare din Varșovia sau în apropierea orașului Pruszków, oferă un suport optim pentru inginerie. Considerațiile inteligente privind aditivii asigură materiile prime necesare procesului final de finisare.
Ce verifică turnarea de probă înainte de începerea producției?
Realizarea primului model de prelucrare dezvăluie comportamentul real al metalului în forma proiectată. Clientii Wako Odlewnia primesc un produs fizic, pe care îl supunem unor masuri riguroase de calitate. Controlăm dimensiunile finale, netezimea suprafeței și eventuala prezență a defectelor interne. Printre cele mai frecvente corecții la acest nivel se numără modificarea sistemului de injectare, adâncirea pereților subțiri sau creșterea diametrului la locurile expuse la cele mai mari solicitări.
Când se consideră proiectul unei forme ca fiind complet gata?
Modelul este aprobat pentru producție în serie atunci când piesele de testă respectă strict toleranțele dimensionale impuse. Absența defectelor structurale vizibile confirmă în cele din urmă corectitudinea sistemului de alimentare implementat. Dacă instrumentele de măsură indică o porozitate excesivă, implementăm o altă versiune țintită a proiectului.
Semnalele principale care confirmă disponibilitatea instrumentului sunt:
- respectarea orientărilor dimensionale la contractură de 1,0–1,5%,
- o fată stabilă și netedă, fără fisuri la colțuri,
- stocare suficientă de material pentru frezare sau tăiere,
- Este confirmată lipsa de găuri ascunse de aer în profil.
Controlul complet al întregului ciclu de producție garantează obținerea unui component repetabil imediat de la lansarea primelor serii.
Forma de turnare corect proiectată reprezintă fundamentul optimizării costurilor producției în serie a elementelor din aluminiu. Este esențial să se țină cont de contractul material la nivelul 1-1,5% și să se utilizeze raze de rotunjire de peste 2 mm, ceea ce împiedică defectele structurale. Aditivi adecvați pentru prelucrarea cu freză și amplasarea precisă a sistemului de alimentare în cele mai groase secțiuni ale detaliului garantează repetabilitatea și calitatea ridicată a componentelor industriale finale.
Întrebări frecvente
Ce parametri ai aliajelui de aluminiu au cel mai mare impact asupra proiectării formei?
Factorii cei mai importanți sunt temperatura de coagulare și fluiditatea metalului de aluminiu ales. Acestea determină amplasarea canalelor de injectare și viteza de umplere a cavității formei, ceea ce se reflectă direct în gradul de netezime a suprafeței detaliului.
De ce evitarea unghiurilor ascuțite este crucială pentru rezistența turnului?
Unghiurile ascuțite ale formei proiectului devin centre naturale de concentrare a tensiunilor în timpul solidificării metalului. Acest lucru duce adesea la microcrăpături structurale, care invalidă componentele destinate funcționării în condiții de sarcină mecanică ridicată.
În ce fel influențează erorile în calculul contracției procesul de prelucrare CNC ulterior?
Formarea incorectă a coeficientului de contractare duce, de obicei, la o cantitate prea mică de material pe suprafețele destinate frezării sau frezării. Ca rezultat, uneltele de frezat nu pot obține nivelul de finisare sau dimensiunea finală necesară, ceea ce adesea impune producerea costisitoare a unei forme noi.
Influiește tipul de finisare planificat a suprafeței asupra construcției formei?
Da, elementele destinate vopsirii prin pulverizare necesită un design specific al ventilatoarelor din interiorul formei. Acest lucru permite evitarea bulelor de gaz sub pielea turnului, care ar putea să apară sub formă de defecte estetice în timpul încălzirii vopselei la temperaturi ridicate.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română