
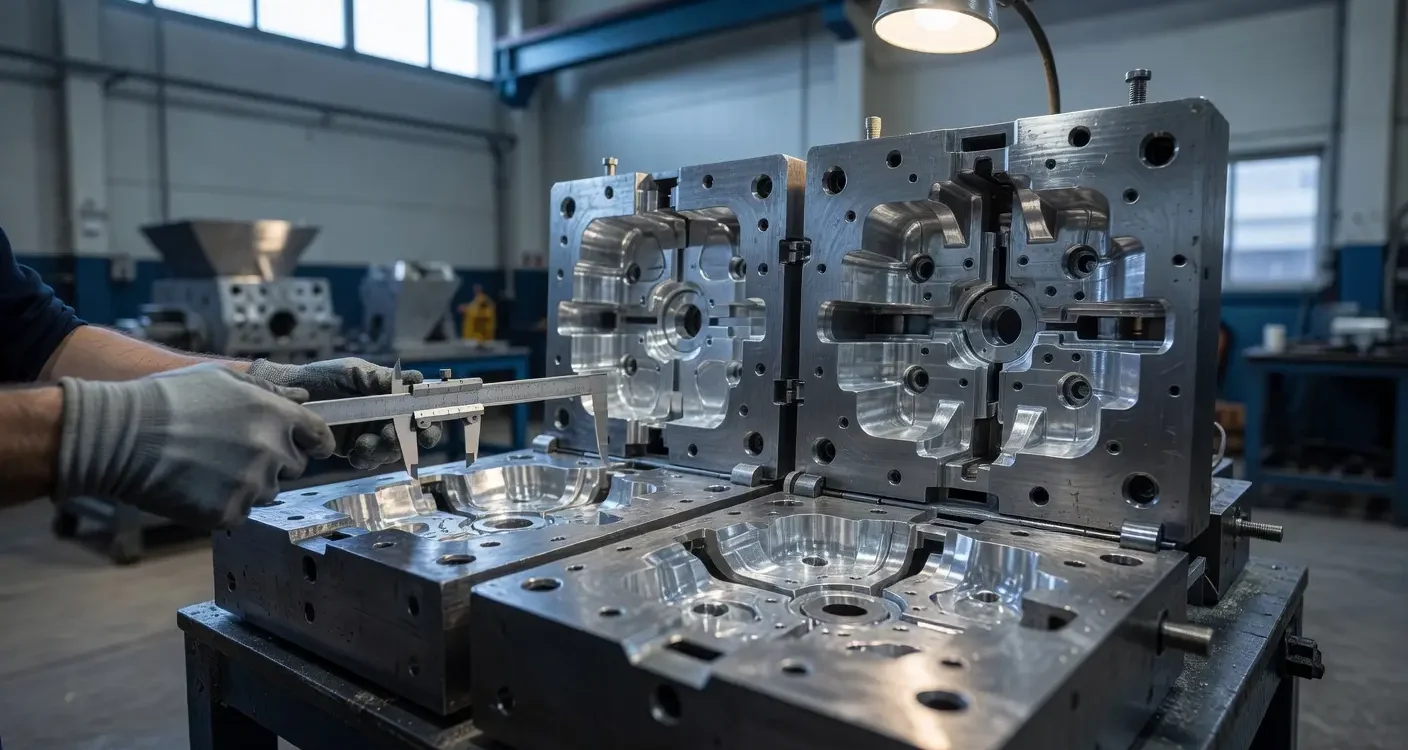
Prvý návrh hliníkového odliatku priamo určuje náklady na spustenie formy a počet následných úprav. Chyby v počiatočnej geometrii alebo zle zvolené doplnky vyžadujú ďalšie iterácie modelu, čo značne predlžuje čas prípravy výroby. Presné plánovanie detaily pred prvou skúškou minimalizuje tieto náklady na minimum.
Prečo prvý návrh formy ovplyvňuje náklady?
Etapa modelovania určuje smer celého odliatkového procesu. Nesprávne predpoklady týkajúce sa hrúbky stien alebo umiestnenia napájania vedú k porozrasteniu a praskaniu materiálu. Ako vo Wako Odlewnia vieme z praxe, že premyslená prvá iterácia formy znižuje počet fyzikálnych pokusov o polovicu. To obmedzuje spotrebu hliníka a čas prevádzky CNC strojov pri konečných úpravách nástroja.
Aké údaje je potrebné zhromaždiť pred modelovaním formy?
Kľúčové sú rozmery detaily, tolerancie a funkčné požiadavky hotového prvku. Projektový tím analyzuje tieto informácie, aby presne prispôsobil tvar skutočným konštrukčným potrebám.
Medzi najdôležitejšie vstupné parametre patria:
- cieľová hrúbka jednotlivých stien,
- presná lokalizácia montážnych otvorov,
- plochy určené na následnú opracovanie brúsením,
- špecifické pracovné podmienky hotového výrobku.
Komplexnosť týchto údajov uľahčuje výrobu spoľahlivých komponentov pre automobilový, energetický alebo lekársky priemysel.
Ako geometria odlievania ovplyvňuje kontrakciu a zhrudenie?
Odľahčovací tlak pre hliníkové zliatiny je zvyčajne od 1,0 do 1,5 percenta. Nerovnomerné hrúbky stien v jednom detaile spomaľujú tento proces a vytvárajú nebezpečné poréznu kontrakciu. Jednotné prierezové tvary a zaoblené rohy s priemerom minimálne 2–3 mm zabezpečujú rovnomerné vytvrdnutie kovu. Takýto tvar účinne minimalizuje riziko vzniku dutín vo vnútri štruktúry materiálu. Veľmi ostré geometrické uhly takmer vždy nútia k neskoršiemu prispôsobeniu pôvodného modelu.
Ako správne vyberať prídavky a napájať formu?
Dodatočné náklady na obrábanie rezaním sú štandardne od 1 do 5 mm na stranu, V závislosti od celkových rozmerov prvku. Zariadenie napájania a potrebné odvodnenia zvyčajne umiestňujeme do najhrubších častí dielca. Takéto usporiadanie presne kompenzuje úbytok hrúbky zmäkčujúceho kovu. Ak plánujete sériovú výrobu dielcov, dobrým krokom je včasná kontrola predpokladov. Pre mnohých obchodných partnerov overená liatinár v Varšave alebo v okolitom meste Pruszkowie poskytuje optimálnu inžiniersku podporu. Rozumné zohľadnenie dodatočných príspevkov zabezpečuje surovinu potrebnú pre konečnú finálnu úpravu.
Čo kontroluje skúšobný odliatok pred začiatkom výroby?
Výkon prvej odlievacej formy odhaľuje skutočné správanie kovu v navrhovanej forme. Zákazníci Wako Odlewnia dostávajú fyzický exemplár, ktorý podrobujeme prísnym meraniam kvality. Kontrolujeme konečné rozmery, hladkosť povrchu a prípadnú prítomnosť vnútorných vad. Medzi najčastejšie opravy v tomto štádiu patrí úprava vstrekovacieho systému, zahustenie tenkých stien alebo zvýšenie priemeru v miestach vystavených najväčšiemu namáhaniu.
Kedy sa projekt formy považuje za úplne hotový?
Model sa schvaľuje na sériovú výrobu, keď testovací diel striktne dodržiava stanovené tolerancie rozmerov. Chýbajúce viditeľné štrukturálne nedostatky nakoniec potvrdzujú správnosť implementovaného systému napájania. Ak meracie zariadenia signalizujú nadmernú poróznosť, zavádzame ďalšiu cielenú iteráciu projektu.
Hlavné signály potvrdzujúce pripravenosť nástroja sú:
- dodržiavanie dimenzovaných odporúčaní pri zrážke 1,0–1,5%,
- stabilná, hladká plocha bez prasklín v rohoch,
- primerané zásoby materiálu na obrábanie alebo frézovanie,
- potvrdená absencia skrytých vzduchových jam v priereze.
Plný dohľad nad celým výrobným cyklom zaručuje získanie opakovaného komponentu hneď pri štartovaní prvých sérií.
Správne navrhnutý formovací proces je základom optimalizácie nákladov na sériovú výrobu komponentov z hliníka. Dôležitý je zohľadnenie zúženia materiálu na úrovni 1–1,5% a použitie okrajov zaokrúhlenia nad 2 mm, čo predchádza štrukturálnym chybám. Správne zvolené doplnky na obrábanie rezaním a presné usporiadanie napájacieho systému v najhrubších prierezoch detaily zaručujú opakovanosť a vysokú kvalitu konečných priemyselných komponentov.
Často kladené otázky
Aké parametre hliníka najviac ovplyvňujú návrh formy?
Najdôležitejšími faktormi sú teplota tuhnutia a tekutosť zvoleného zliatia hliníka. Tieto parametre určujú umiestnenie vtokových kanálov a rýchlosť plnenia dutiny formy, čo priamo ovplyvňuje hladkosť povrchu detaily.
Prečo je vyhýbanie sa ostrým rohom kľúčové pre pevnosť odliatkov?
Široké rohy v projekte tvaru sa stávajú prirodzenými centrami napätia pri stuhnutí kovu. To často vedie k mikropuknutiam štruktúr, ktoré diskvalifikujú komponenty určené na prácu za veľkých mechanických zaťažení.
Ako chyby pri výpočte kontrakcie ovplyvňujú neskoršiu CNC obrábanie?
Nesprávne nastavenie kmitočtu spôsobuje zvyčajne príliš malú hustotu materiálu na plochách určených na frézovanie alebo brúsenie. V dôsledku toho frézy nedokážu dosiahnuť požadovanú hladkosť alebo konečný rozmer, čo často spôsobuje nákladnú výrobu novej formy.
Má plánovaný typ povrchovej úprav vplyv na konštrukciu formy?
Áno, komponenty určené na práškové lakovanie si vyžadujú špecifický dizajn vzduchotesných otvorov vo vnútri formy. To umožňuje zabrániť vzniku bublinových plynov pod povrchovou vrstvou odliatku, ktoré by sa mohli prejavovať ako estetické nedostatky počas vytvrdzovania farby pri vysokej teplote.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română