
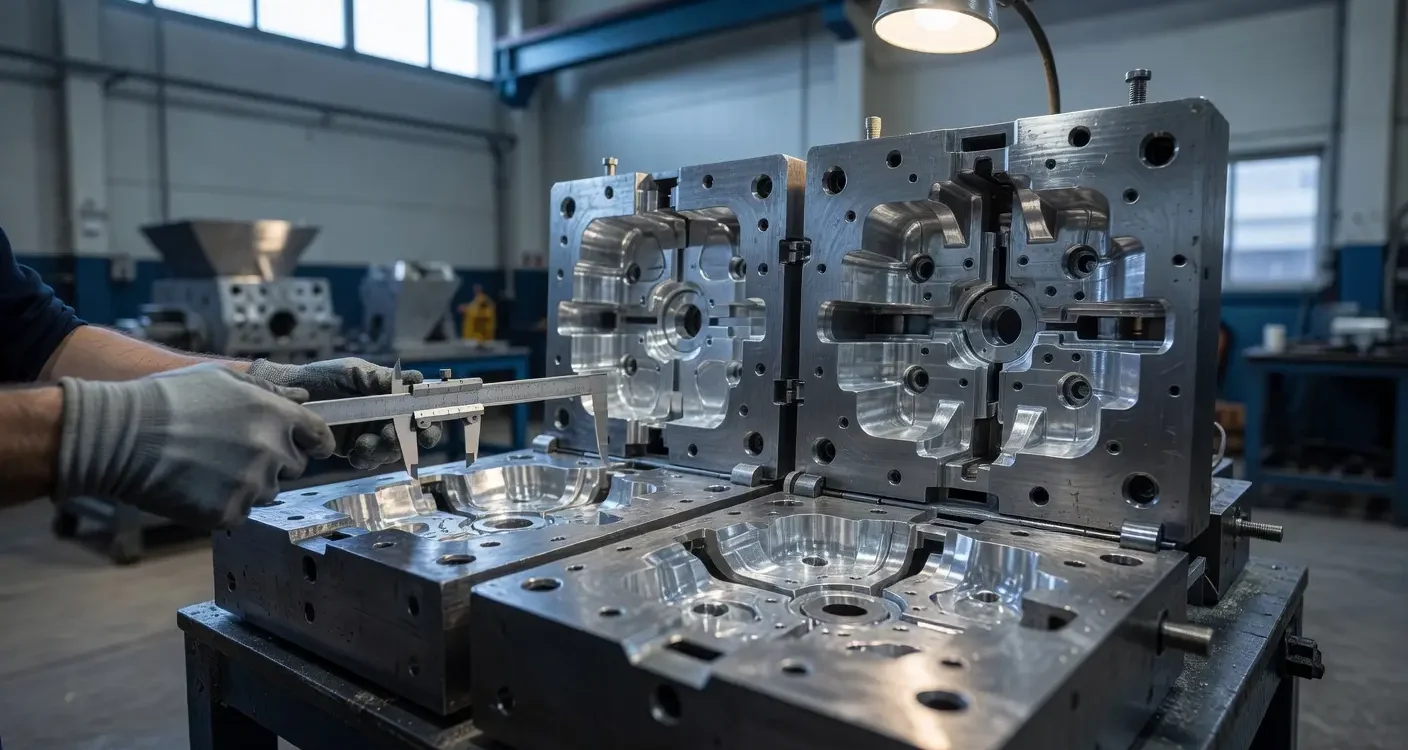
Das erste Aluminiumformprojekt bestimmt direkt die Kosten für die Inbetriebnahme der Form und die Anzahl der späteren Änderungen. Fehler in der Anfangsgestaltung oder schlecht ausgewählte Ergänzungen führen zu weiteren Iterationen des Modells, was die Produktionszeit erheblich verlängert. Eine präzise Planung des Details vor dem ersten Versuch reduziert diese Kosten auf ein Minimum.
Warum entscheidet das erste Formprojekt über die Kosten?
Der Modellierungsabschnitt bestimmt den allgemeinen Verlauf des Gießprozesses. Unkorrekte Schalldämmungsanforderungen oder eine unzureichende Belüftung führen zu Porenbildung und Rissen im Material. Als Wako Foundry wissen wir aus der Praxis, dass eine sorgfältige erste Formiteration die Anzahl der physikalischen Versuche halbiert. Dies reduziert den Aluminiumverbrauch und die Arbeitszeit der CNC-Maschinen bei den finalen Werkzeugkorrekturen.
Welche Daten müssen vor der Formmodellierung gesammelt werden?
Die Maße des Einzelteils, die Toleranzen sowie die funktionalen Anforderungen des fertigen Elements sind entscheidend. Das Projektteam analysiert diese Informationen, um die Form genau an die tatsächlichen konstruktiven Anforderungen anzupassen.
Zu den wichtigsten Ausgangsparametern gehören:
- die Zieldicke der einzelnen Wände,
- genaue Lage der Montageöffnungen,
- Bereiche, die für eine spätere Bearbeitung mit dem Schleifstrahl geeignet sind,
- Spezifische Arbeitsbedingungen für die fertigen Einzelteile.
Die Vollständigkeit dieser Daten erleichtert die Herstellung robuster Komponenten für die Automobil-, Energie- und Medizintechnikbranche.
Wie beeinflusst die Geometrie des Formstoffs die Schrumpfung und das Festziehen?
Der Schmelzschluss für Aluminiumlegierungen beträgt in der Regel 1,0 bis 1,5 Prozent. Die ungleichmäßige Dicke der Wände in einem einzelnen Detail verlangsamt diesen Prozess und führt zu einer gefährlichen porösen Schrumpfung. Einheitliche Querschnitte und abgerundete Ecken mit einem Radius von mindestens 2–3 mm sorgen für eine gleichmäßige Verfestigung des Metalls. Diese Form minimiert effektiv das Risiko von Füllungen im Inneren der Struktur. Zu scharfe geometrische Kanten erfordern fast immer die spätere Änderung des ursprünglichen Modells.
Wie man Zuschüsse und die Formfüllung richtig einrichtet?
Die Zuschüsse für die Schneidbearbeitung betragen standardmäßig 1 bis 5 mm pro Seite., Je nach den Gesamtabmessungen des Elements werden die Stromversorgungseinheiten und die notwendigen Überhitzungseinrichtungen normalerweise in den dicksten Teilen des Einzelteils angeordnet. Diese Anordnung kompensiert den Schrumpfen des verformenden Metalls präzise. Wenn Sie eine Serienfertigung der Teile planen, ist es eine gute Idee, die Vorgaben frühzeitig zu überprüfen. Für viele Geschäftspartner ist die nachgewiesene Praxis empfehlenswert. Gießerei in Warschau Die Nähe zu Pruszkow oder die umliegende Region bieten optimale technische Unterstützung. Die sorgfältige Integration von Zusatzleistungen stellt sicher, dass das benötigte Material für die endgültige Verarbeitungsstufe verfügbar ist.
Was überprüft der Prototypentest vor dem Start der Produktion?
Die Fertigung des ersten Formstucks zeigt die tatsächliche Verhaltensweise des Metalls in der geformten Form. Die Kunden von Wako Odlewnia erhalten eine physische Einzelanfertigung, die wir strengen Qualitätsprüfungen unterziehen. Wir kontrollieren die Endmaße, die Oberflächenglattheit sowie gegebenenfalls die Anwesenheit von inneren Fehlern. Zu den häufigsten Korrekturen in diesem Stadium gehört die Modifikation des Einspritzsystems, die Vergrößerung dünner Wandungen oder die Vergrößerung der Strahlen in Bereichen, die den größten Belastungen ausgesetzt sind.
Wann gilt das Formularprojekt als vollständig fertiggestellt?
Das Modell wird zur Serienfertigung zugelassen, wenn der Probenartikel die vorgeschriebenen Maßtoleranzen exakt erfüllt. Das Fehlen sichtbarer struktureller Mängel bestätigt letztendlich die Richtigkeit des implementierten Antriebs. Wenn die Messgeräte eine übermäßige Porosität anzeigen, führen wir noch eine zielgerichtete Iteration des Designs durch.
Die wichtigsten Anzeichen für die Bereitschaft des Instruments sind:
- Beachtung der dimensionellen Richtwerte bei einer Verspannung von 1,0–1,5%,
- stabiler, glatter Untergrund ohne Risse in den Ecken,
- ausreichend Materialreserve für Drehen oder Fräsen,
- Bestätigt wurde der Mangel an versteckten Luftspalten im Querschnitt.
Die vollständige Kontrolle über den gesamten Produktionszyklus garantiert die Erstellung eines reproduzierbaren Bauteils bereits bei der Produktion der ersten Serien.
Eine richtig konzipierte Gießform ist der Grundstein für die Optimierung der Kosten der Serienfertigung von Aluminiumbauteilen. Es ist entscheidend, den Materialschrumpf auf 1–1,5% mm zu berücksichtigen und die Verwendung von Rundungen über 2 mm zu gewährleisten, was strukturelle Mängel verhindert. Die passgenauen Zusätze für die Schneidbearbeitung sowie die präzise Anordnung des Antriebsystems in den dicksten Durchmessern der Einzelteile gewährleisten die Wiederholbarkeit und die hohe Qualität der endgültigen industriellen Komponenten.
Häufig gestellte Fragen
Welche Parameter des Aluminiumlegers haben die stärkste Auswirkung auf die Formgebung?
Die wichtigsten Faktoren sind die Schrumpftemperatur und die Fließfähigkeit des ausgewählten Aluminiumlegierungs. Diese Parameter bestimmen die Anordnung der Einlaufkanäle und die Geschwindigkeit der Füllung des Formrohres, was sich direkt auf die Oberflächenglattheit des Einzelteils auswirkt.
Warum ist das Vermeiden scharfer Winkel für die Festigkeit des Formstoffs entscheidend?
Die scharfen Ecken im Formprojekt werden zu natürlichen Zentren von Spannungen während des Verformens des Metalls. Dies führt oft zu strukturellen Mikrorissen, die Komponenten ungeeignet machen, die unter hohem mechanischen Belastung arbeiten sollen.
Wie wirken sich Fehler bei der Berechnung des Schrumpfens auf die spätere CNC-Bearbeitung aus?
Die falsche Einstellung des Schrumpfungsverhältnisses führt in der Regel zu zu wenig Material auf den Bearbeitungsflächen zur Dreh- oder Fräsbearbeitung. Infolgedessen können die Schneidwerkzeuge nicht die erforderliche Glättung oder Endgröße erzielen, was oft die kostspielige Herstellung einer neuen Form erfordert.
Hat die geplante Oberflächenbeschaffenheit Auswirkungen auf die Konstruktion des Formkörpers?
Ja, Teile, die für die Pulverbeschichtung bestimmt sind, erfordern eine spezielle Gestaltung der Entlüftungen innerhalb der Form. Dadurch können Gasblasen unter der Schicht der Form vermieden werden, die sich bei der Erhitzung der Farbe bei hoher Temperatur als Ästhetikfehler äußern könnten.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română