
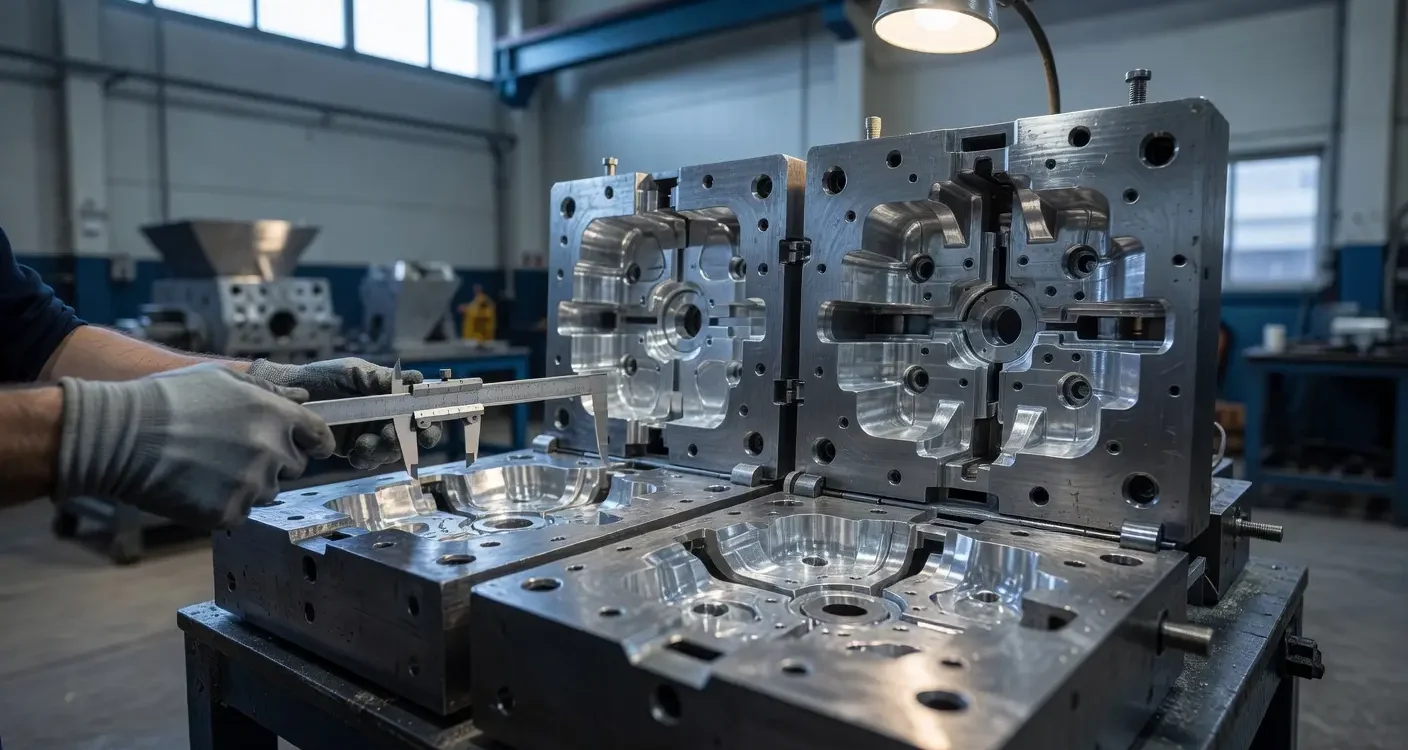
Первый проект литья из алюминия напрямую определяет стоимость запуска формы и количество последующих корректировок. Несрабатывающие исходные геометрические параметры или плохо выбранные добавки приводят к необходимости повторных испытаний модели, что значительно увеличивает время подготовки производства. Точная планировка детали до первого испытания позволяет свести эти расходы к минимуму.
Почему первый проект формы определяет стоимость?
Этап моделирования определяет направление всего процесса литья. Неправильные расчеты толщины стен или расположения подающего устройства приводят к порче и разрывам материала. В Wako Odlewnia знаем на собственном опыте, что продуманная первая версия формы сокращает количество физических испытаний вдвое. Это ограничивает расход алюминия и время работы станков с ЧПУ при окончательных корректировках инструмента.
Какие данные необходимо собрать перед созданием модели формы?
Важно учитывать размеры детали, толерантность и функциональные требования готового элемента. Проектная группа анализирует эту информацию, чтобы точно адаптировать форму к реальным конструктивным требованиям.
К наиболее важным исходным параметрам относятся:
- целевой толщины отдельных стен,
- точная локализация монтажных отверстий,
- поверхности, предназначенные для последующей обработки резанием,
- специфические условия работы готового изделия.
Полная полнота этих данных облегчает изготовление надежных компонентов для автомобильной, энергетической и медицинской промышленности.
Как геометрия отливки влияет на сжатие и сгущение?
Скиплинг при обработке алюминиевых сплавов обычно составляет от 1,0 до 1,5 процентов. Неравномерная толщина стен в одном из элементов замедляет этот процесс и приводит к опасной порфиатной деформации. Однородные профили и закругленные углы с радиусом не менее 2–3 мм обеспечивают равномерное схватывание металла. Этот дизайн эффективно минимизирует риск образования пустот внутри структуры материала. Очень острые геометрические углы почти всегда вынуждают впоследствии вносить изменения в исходную модель.
Как правильно подобрать добавки и подать форму?
Дополнительные расходы на обработку резанием стандартно составляют от 1 до 5 мм на сторону, В зависимости от общего размера элемента. Система питания и необходимые уплотнители обычно размещаются в самых толстых частях детали. Такая компоновка точно компенсирует сжатие охлаждающей стали. Если вы планируете серийное производство деталей, хорошим шагом будет предварительная проверка предположений. Для многих деловых партнеров эта практика зарекомендовала себя хорошо. литейное производство в Варшаве или в окрестном городе Праскув служит оптимальной инженерной поддержкой. Продуманный учет дополнительных расходов обеспечивает сырье, необходимое для финальной отделочной обработки.
Что проверяется при пробном отливе перед началом производства?
Производство первого литья показывает реальное поведение металла в заданной форме. Клиенты Wako Odlewnia получают физический образец, который подвергается строгим качественным измерениям. Мы контролируем конечные размеры, гладкость поверхности и возможную наличие внутренних дефектов. К наиболее частым коррекциям на этом этапе относится модификация системы впрыска, усиление тонких стенок или увеличение радиусов в местах, подверженных наибольшему напряжению.
Когда проект формы считается полностью готовым?
Мы утверждаем модель для серийного производства, когда тестовый образец точно соответствует заданным размерам. Отсутствие очевидных структурных дефектов в конечном итоге подтверждает правильность внедренного режима питания. Если измерительные приборы покажут избыточную пористость, мы вводим еще один целевой этап разработки.
Основные сигналы подтверждения готовности инструмента:
- соблюдение нормативов размеров при сжатии 1,0–1,5%,
- стабильная, гладкая поверхность без трещин в углах,
- достаточное запаса материала для точения или фрезерования,
- утвержденный нехватка скрытых воздушных карманов в поперечном сечении.
Полный контроль над всем производственным циклом гарантирует получение повторяемого компонента сразу при запуске первых серий.
Правильно разработанная форма литейного изделия является основой оптимизации затрат на производство серийных деталей из алюминия. Важное значение имеет учет материала при сжатии на уровне 1–1,5% и применение радиусов округлости более 2 мм, что предотвращает структурные деформации. Соответственно подобранные добавки для обработки резанием и точное расположение системы подачи в самых толстых продольных частях детали гарантируют повторяемость и высокое качество конечных промышленных компонентов.
FAQ
Какие параметры алюминиевого сплава наиболее влияют на проектирование формы?
Самыми важными факторами являются температура схватывания и текучесть выбранного сплава алюминия. Эти параметры определяют расположение всасывающих каналов и скорость заполнения полости формы, что напрямую влияет на гладкость поверхности детали.
Почему избегание острых углов имеет ключевое значение для прочности отливок?
Острые углы в проекте формы становятся естественными центрами напряжений во время затвердевания металла. Это часто приводит к микротрещинам в структуре, которые делают компоненты негодными для работы при высоких механических нагрузках.
Как ошибки при расчете сжатия влияют на последующую обработку с помощью CNC?
Неправильное определение коэффициента сжатия обычно приводит к недостаточной плотности материала на обрабатываемых поверхностях для точения или фрезерования. В результате режущие инструменты не могут получить требуемую гладкость или конечный размер, что часто приводит к дорогостоящему производству новой формы.
Влияет ли планируемый вид отделки поверхности на конструкцию формы?
Да, детали, предназначенные для порошковой покраски, требуют специфического проектирования вентиляционных отверстий внутри формы. Это позволяет избежать пузырьков газа под шлемом отливки, которые могли бы стать эстетическими дефектами во время отверждения краски при высокой температуре.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română