
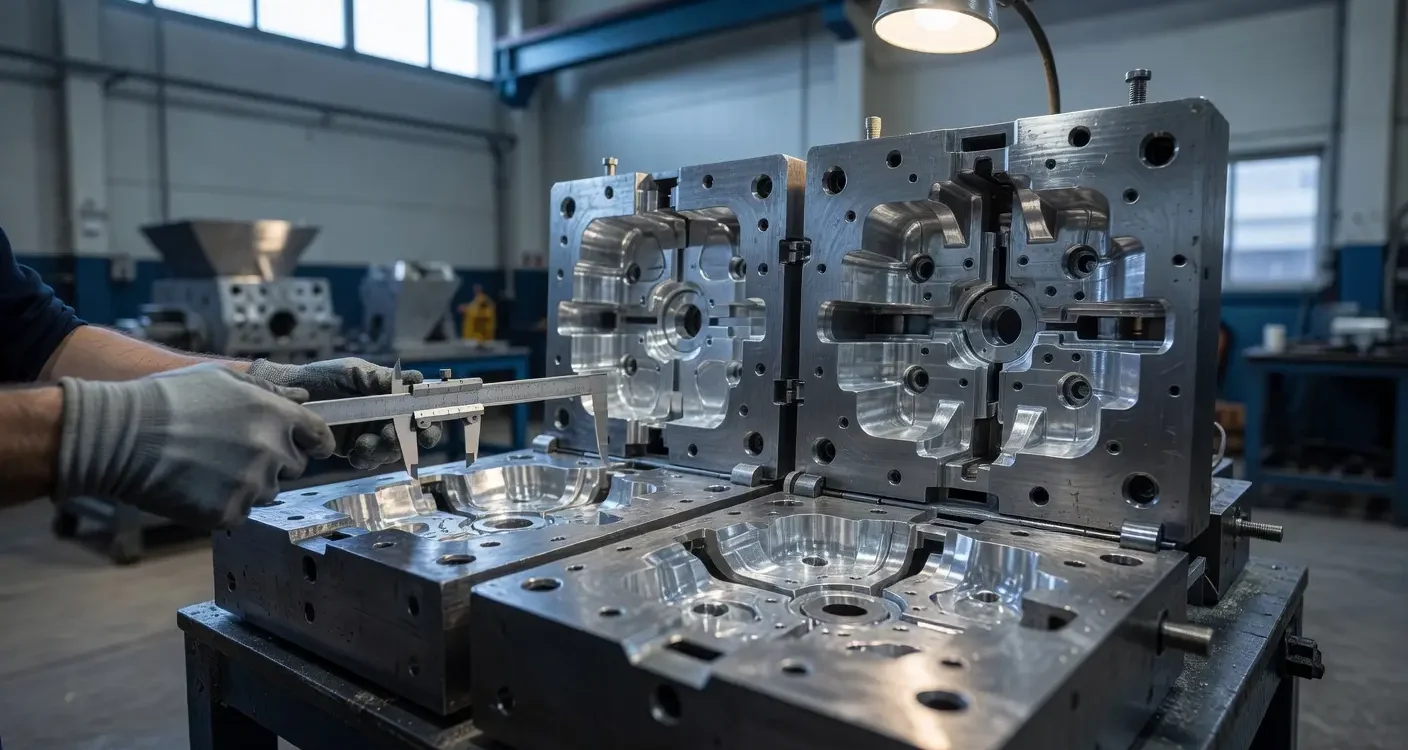
První návrh hliníkového odlitku přímo určuje náklady na spuštění formy a počet pozdějších úprav. Chyby v počáteční geometrii nebo špatně zvolené doplňky vyžadují další iterace modelu, což výrazně prodlužuje dobu přípravy výroby. Přesné naplánování dílu před první zkouškou snižuje tyto náklady na minimum.
Proč první návrh formy ovlivňuje náklady?
Etap modelování určuje směr celého lití. Nesprávné předpoklady o tloušťce stěn nebo uspořádání napájení vedou k poréznosti a praskáním materiálu. Jako Wako Odlewnia víme z praxe, že promyšlená první iterace formy sníží počet fyzikálních pokusů o polovinu. To snižuje spotřebu hliníku a dobu provozu CNC strojů při konečných úpravách nástroje.
Jaké údaje je třeba shromáždit před modelováním formy?
Klíčové jsou rozměry dílu, tolerance a funkční požadavky hotového prvku. Projektový tým analyzuje tyto informace, aby přesně přizpůsobil formu skutečným konstrukčním potřebám.
Nejvýznamnějšími vstupními parametry jsou:
- celková tloušťka jednotlivých stěn,
- Přesná lokalizace montážních otvorů,
- prostor určený pro pozdější obrábění,
- specifické pracovní podmínky hotového dílu.
Kompletnost těchto dat usnadňuje výrobu robustních komponent pro automobilový, energetický či zdravotnický průmysl.
Jak geometrie odlitku ovlivňuje kontrakci a ztuhnutí?
Odolnost odlitků z hliníkových slitin je obvykle od 1,0 do 1,5 procent. Nerovnoměrná tloušťka stěn v jednom detaile tento proces zpomaluje a vytváří nebezpečné porézní kontrakční napětí. Jednoduché průřezy a zaoblené rohy o průměru minimálně 2–3 mm zajišťují rovnoměrné vytvrzení kovu. Tento tvar účinně minimalizuje riziko vzniku prázdných otvorů uvnitř struktury materiálu. Příliš ostré geometrické rohy téměř vždy nutí k následnému úpravám původního modelu.
Jak správně zvolit přídavky a napájení formy?
Dodatečné poplatky za obrábění řezáním jsou standardně od 1 do 5 mm na stranu, V závislosti na celkovém rozměru prvku. Napájecí systém a potřebné přívody jsou obvykle umístěny v nejhrubších částech dílu. Takové uspořádání přesně kompenzuje kontrakci stárnoucí slitiny. Pokud plánujete sériovou výrobu dílů, je dobré předem ověřit návrh. Pro mnoho obchodních partnerů osvědčený postup lihniště ve Varšavě lub poblížního Pruszkowa představuje optimální podporu pro inženýrské práce. Promyšlené zohlednění dodatečných přídavků zajišťuje surovinu potřebnou pro konečné dokončovací zpracování.
Co ověřuje zkušební odlitek před zahájením výroby?
Výroba prvního odlitku odhaluje skutečné chování kovu v navržené formě. Zákazníci společnosti Wako Odlewnia obdrží fyzický exemplář, který podrobujeme přísným měřícím testům kvality. Kontrolujeme konečné rozměry, hladkost povrchu a případnou přítomnost vnitřních vad. Mezi nejčastější opravy v této fázi patří úprava vtokového systému, zahnutí tenkých stěn nebo zvětšení rozpětí v místech vystavených největším namáháním.
Kdy se projekt formy považuje za plně připravený?
Model jsme schválili pro sériovou výrobu, přičemž testovací díl přesně dodržuje vymezené toleranční rozměry. Chybějící viditelné strukturální vady nakonec potvrzují správnost implementovaného napájení. Pokud měřicí zařízení odhalí nadměrnou poréznost, provádíme další cílenou iteraci projektu.
Hlavní signály potvrzující připravenost nástroje jsou:
- dodržování dimenzních norem při zkracování o 1,0–1,5%,
- stabilní, hladká plocha bez prasklin v rohových částech,
- správný sklad materiálů pro frézování nebo řezání,
- Potvrzený absence skrytých vzduchových komor v průřezu.
Plný dohled nad celým výrobním cyklem zaručuje získání opakovatelného komponentu hned při spuštění prvních sérií.
Správně navržená forma odlitku je základem optimalizace nákladů při sériové výrobě komponent z hliníku. Klíčový význam má zohlednění materiálového zkracování o 1–1,5% a použití radiálních zakroucenin nad 2 mm, což brání strukturálním vadám. Správně zvolené doplňky pro obrábění a přesné rozmístění napájení v nejhrubších průřezích dílu zaručují opakovatelnost a vysokou kvalitu konečných průmyslových komponent.
FAQ
Jaké parametry hliníkového slíje silněji ovlivňují návrh formy?
Nejdůležitějšími faktory jsou teplota tuhnutí a tekutost zvoleného slitiny hliníku. Tyto parametry určují rozmístění vtokových kanálů a rychlost vyplnění dutiny formy, což přímo ovlivňuje hladkost povrchu dílu.
Proč je vyhýbání se ostrým úhlu klíčové pro pevnost odlitku?
Ozkonáhlé rohy ve tvaru konstrukce se během stuhnutí kovu stávají přirozenými centry napětí. To často vede k mikropukům v konstrukci, které způsobuje nekompatibilitu komponent určených pro práci s vysokým mechanickým zatížením.
Jak chyby při výpočtu kontrakce ovlivňují následnou CNC úpravu?
Nesprávné nastavení krouticího momentu obvykle vede k tomu, že na plochách určených pro frézování nebo frézování je zbytku materiálu příliš málo. V důsledku toho se nástroje pro řezání nemohou dostat na požadovanou hladkost nebo konečnou velikost, což často nutí k nákladné výrobě nové forem.
Má plánovaný typ povrchové úprav vliv na konstrukci formy?
Ano, součásti určené k práškovému lakování vyžadují speciální navrhnutí vzduchových otvorů uvnitř formy. To umožňuje vyhnout se bublinám plynu pod kůrou odlitku, které by se mohly projevit jako estetické nedostatky během vytvrzování barvy při vysoké teplotě.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română