
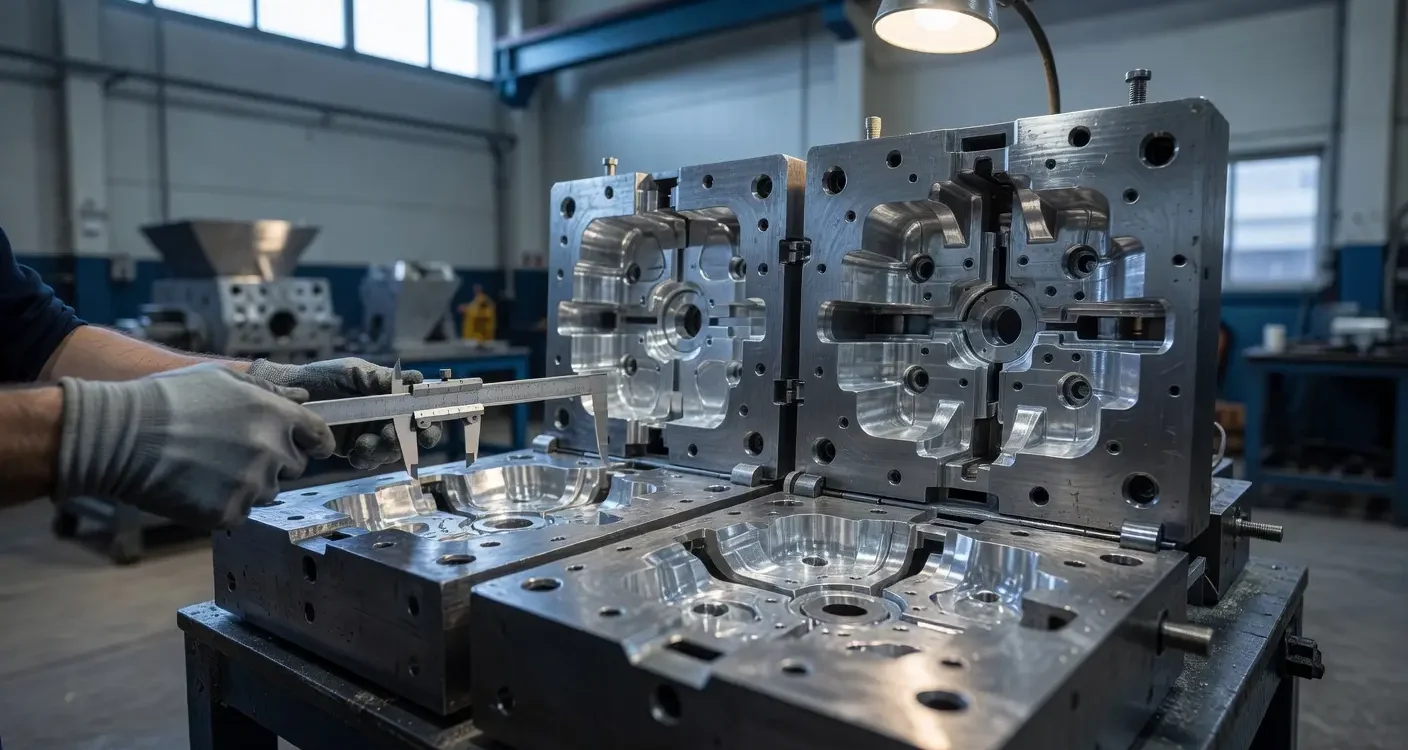
Le premier projet de moulage en aluminium détermine directement les coûts de mise en place de la forme et le nombre des modifications ultérieures. Les erreurs dans la géométrie initiale ou les additifs mal choisis entraînent des repoussées successives du modèle, ce qui rallonge considérablement le temps de préparation de la production. La planification précise du détail avant la première tentative réduit ces coûts au minimum.
Pourquoi le premier projet de forme détermine-t-il les coûts ?
L'étape de modélisation définit la direction générale du processus d'émaillage. Des hypothèses inappropriées concernant la épaisseur des parois ou la disposition du flux d’alimentation conduisent à la porosité et aux fissures du matériau. À Wako Odlewnia, nous savons par la pratique que la première version réfléchie de la forme réduit de moitié le nombre d’essais physiques. Cela réduit la consommation d’aluminium et le temps de fonctionnement des machines CNC lors des dernières corrections du moule.
Quels données doivent-on collecter avant de modéliser la forme ?
Les dimensions détaillées, les tolérances et les exigences fonctionnelles de l’élément prêt à l’emploi sont essentielles. L’équipe de conception analyse ces informations afin de personnaliser précisément la forme aux besoins constructifs réels.
Les principaux paramètres de départ sont les suivants :
- la épaisseur cible des différentes parois,
- la localisation exacte des ouvertures de montage,
- Les surfaces destinées à une transformation ultérieure par découpe,
- Les conditions de travail spécifiques du détail prêt à l'emploi.
La précision de ces données facilite la fabrication de composants robustes pour l’industrie automobile, énergétique ou médicale.
Comment la géométrie du moulage affecte-t-elle le scellement et la solidification ?
Le taux de contraction des alliages d'aluminium est généralement compris entre 1,0 et 1,5 %. La faible épaisseur des parois dans un même élément ralentit ce processus et crée une porosité contractile dangereuse. Les coupes uniformes et les arrondis des angles d’une largeur minimale de 2 à 3 mm assurent une solidité uniforme du métal. Cette forme minimise efficacement le risque de formation de vides à l’intérieur de la structure du matériau. Les angles géométriques trop aigus imposent presque toujours la nécessité de procéder ultérieurement à des modifications sur le modèle initial.
Comment choisir correctement les additifs et le lubrifiant pour la forme ?
Les marges de finition de coupe varient standardement de 1 à 5 mm par côté., Selon les dimensions totales de l’élément. Le système d’alimentation et les tuyaux nécessaires sont généralement placés dans les parties les plus épaisses du produit. Cette disposition permet de compenser précisément le rétrécissement de la pièce en fusion. Si vous envisagez une production en série de pièces, une bonne pratique consiste à vérifier les hypothèses à l’avance. Une solution éprouvée pour de nombreux partenaires professionnels une fonderie à Varsovie Ou à Pruszkow, qui constitue un support d’ingénierie optimal. L’intégration réfléchie des ajouts garantit les matières premières nécessaires à la finition finale.
Qu’est-ce qui est vérifié lors d’un essai de coulée avant le démarrage de la production ?
La réalisation du premier moule révèle la véritable comportement du métal sous sa forme conçue. Les clients de Wako Odlewnia reçoivent un produit physique qui est soumis à des contrôles de qualité rigoureux. Nous contrôlons les dimensions finales, la douceur de la surface et la présence éventuelle de défauts internes. Les modifications les plus courantes à ce stade comprennent la modification du système d’injection, l’élargissement des parois fines ou l’augmentation des rayons dans les zones exposées aux contraintes les plus importantes.
Quand un projet de forme est considéré comme entièrement prêt ?
Nous homologuons le modèle pour la production en série lorsque le détail de test respecte strictement les tolérances dimensionnelles imposées. L’absence de défauts structurels visibles confirme finalement l’efficacité du système de fourniture d’énergie mis en œuvre. Si les appareils de mesure indiquent une porosité excessive, nous effectuons une autre étape de modification ciblée du projet.
Les principaux signaux confirmant la disponibilité de l’outil sont les suivants :
- respect des directives dimensionnelles lors d’un rétrécissement de 1,0–1,5%,
- une surface stable et lisse, sans fissures aux angles,
- stock suffisant de matière pour le tournage ou le fraisage,
- absence confirmée de pores cachés dans le plan de la pièce.
La supervision complète de tout le cycle de production garantit la réalisation d'un composant reproductible dès le lancement des premières séries.
Une forme de fonderie correctement conçue constitue le fondement de l’optimisation des coûts de production des éléments en aluminium en série. Il est crucial de tenir compte du contrecoups de matériau à un niveau de 1 à 1,5% et d’utiliser des rayons de rondeur supérieurs à 2 mm, ce qui empêche les défauts structurels. Les additifs de traitement de surface adaptés et la disposition précise du système d’alimentation dans les sections les plus épaisses garantissent la reproductibilité et la haute qualité des composants industriels finaux.
FAQ
Quels sont les paramètres de l’aluminium qui influencent le plus la conception de la forme ?
Les facteurs les plus importants sont la température de fusion et la fluidité du métal d'aluminium choisi. Ces paramètres déterminent l'emplacement des canaux d'injection et la vitesse de remplissage de la cavité de la forme, ce qui se traduit directement par la douceur de la surface du produit fini.
Pourquoi éviter les angles aigus est-il crucial pour la résistance du moule ?
Les angles aigus du projet de forme deviennent des concentratrices naturelles de contraintes lors de la fusion du métal. Cela conduit souvent à des microfissures structurelles qui disqualifient les composants destinés à fonctionner sous une charge mécanique importante.
Comment les erreurs de calcul de la contraction affectent-elles le traitement CNC ultérieur?
L’hypothèse incorrecte concernant le coefficient de froncement entraîne généralement une quantité de matériau trop faible sur les surfaces destinées à la frappe ou au fraisage. En conséquence, les outils de frappe ne peuvent pas obtenir la douceur ou la finition requise, ce qui entraîne souvent des coûts élevés pour la production d’une nouvelle forme.
Le type de finition prévu affecte-t-il la conception de la forme ?
Oui, les éléments destinés à la peinture à l’air libre nécessitent un design spécifique des soufflets à l’intérieur de la forme. Cela permet d’éviter les bulles de gaz sous la peau du moule, qui pourraient se révéler comme des défauts esthétiques lors de la cuisson de la peinture à haute température.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română