
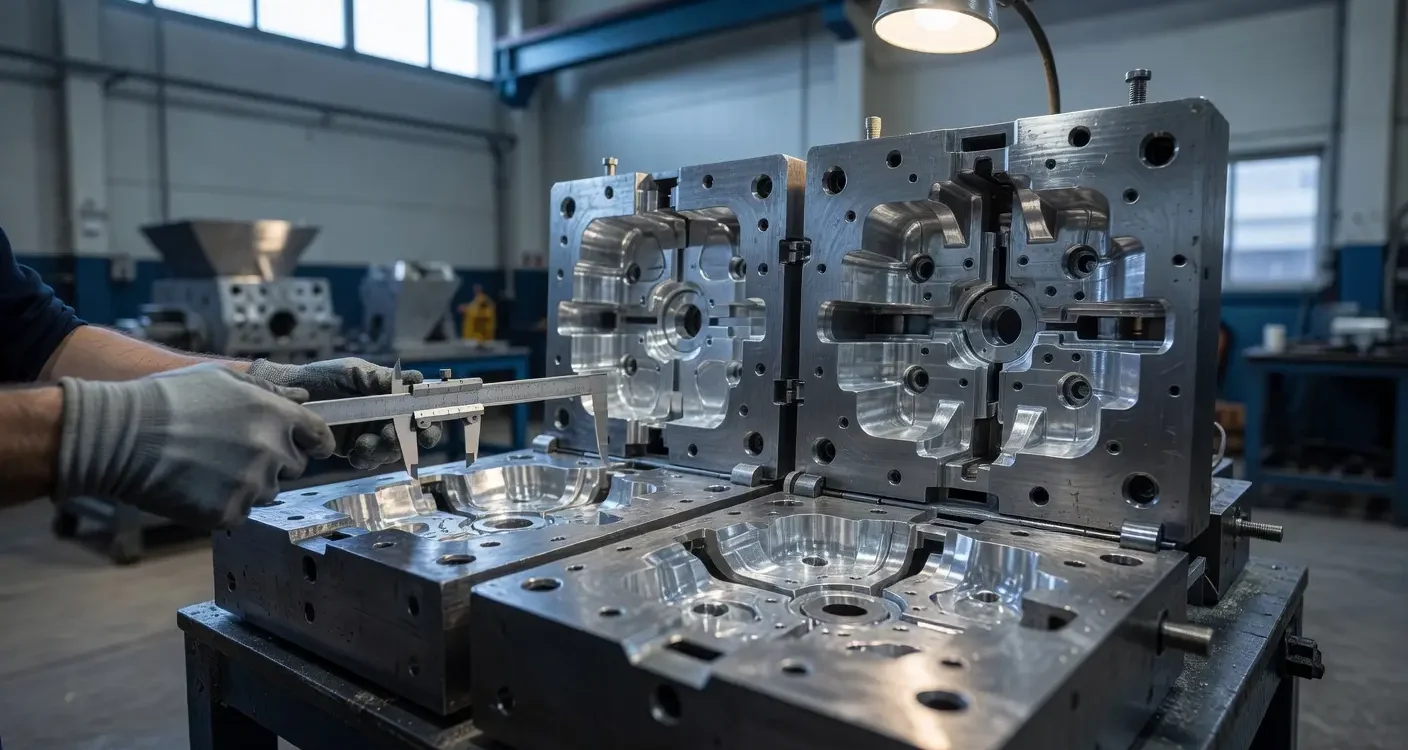
Det första aluminiumformningsprojektet avgör direkt kostnaden för att starta formen och antalet senare modifieringar. Fel i den ursprungliga geometrin eller dåligt utvalda tilläggsmaterial kräver fler itereringar av modellen, vilket förlänger tillverkningsprocessen avsevärt. En noggrann planering av detaljerna innan första försöket minskar dessa kostnader till ett minimum.
Varför avgör formens första designkostnaden?
Etappen för modellering bestämmer riktningen för hela gjuteriet. Felaktiga antaganden om väggtjockleken eller fördelningen av kraften leder till porighet och sprickor i materialet. Som Wako Foundry vet vi från erfarenhet att en genomtänkt första formiteration minskar antalet fysiska prov till hälften. Detta minskar aluminiumförbrukningen och CNC-maskinens arbetstid vid slutliga justeringar av verktyget.
Vilka data måste samlas in innan formen kan modelleras?
Nyckelfaktorer är detaljernas storlekar, toleranser samt de funktionella krav som krävs av den färdiga produkten. Projektgruppen analyserar dessa uppgifter för att exakt anpassa formen till de faktiska konstruktionsbehoven.
De viktigaste utgångsparametrarna är:
- målet för tjockleken på de olika väggarna,
- exakt placering av monteringsöppningarna,
- ytor avsedda för senare bearbetning med skärning,
- Särskilda arbetsförhållanden för färdigdetaljen.
Fullständigheten i dessa data underlättar produktionen av robusta komponenter för fordons-, energiföretag och medicintekniska industrier.
Hur påverkar gjutningsgeometri svullnaden och stelheten?
Den smältningskontraktion som uppstår vid tillverkning av aluminiumlegeringar är vanligtvis mellan 1,0 och 1,5 procent. Ojämn tjocklek på väggarna i ett enda detalj bromsar denna process och skapar en farlig porös kontraktilitet. Enhetliga snitt och avrundade hörn med en diameter på minst 2–3 mm säkerställer en jämn fixering av metallen. Denna form minimerar effektivt risken för att tomma hål ska bildas i materialets struktur. För mycket skarpa geometriska vinklar kräver nästan alltid senare modifieringar av den ursprungliga modellen.
Hur väljer man korrekt tillbehör och drivkraft för formen?
Extra tillägg för skärning kostar normalt 1 till 5 mm per sida., beroende på elementets totala storlek. Strömförsörjningssystemet och nödvändiga överströmspunkter placeras vanligtvis i de tjockaste delarna av detaljen. En sådan placering kompenserar exakt för den krympande stålets svällning. Om du planerar serieproduktion av delarna är en god idé att tidigt kontrollera förutsättningarna. En välkänd metod för många affärspartners Stolpmalmgruppen i Warszawa Eller kring den närliggande staden Pruszków utgör det optimala tekniska stödet. Den genomtänkta beaktandet av tilläggsbeloppen säkerställer råvaran som behövs för den slutliga bearbetningen.
Vad kontrollerar provningsgjutningen innan produktionen startar?
Genom att tillverka den första formen kan man se hur metallet verkligen fungerar i den konstruerade formen. Kunder hos Wako Odlewnia får en fysisk produkt som vi utsätter för strikta kvalitetsmätningar. Vi kontrollerar de slutliga måtten, ytspänningen samt eventuell förekomst av interna defekter. De vanligaste korrigeringarna vid detta stadium är modifiering av injektionssystemet, förstärkning av de tunna väggarna eller utvidgning av strålen vid platser där de största spänningarna finns.
När anses formprojektet vara fullständigt färdigt?
Vi godkänner modellen för serieproduktion när den testade detaljen håller sig strikt inom de angivna måtttoleranserna. Bristen på synliga strukturella fel bekräftar slutligen korrektheten hos den implementerade strömförsörjningssystemet. Om mätutrustningen visar överdriven porighet implementerar vi ytterligare en riktad iterativ förbättring av designen.
De viktigaste signalerna som bekräftar verktygets beredskap är:
- upprätthållande av dimensionella riktlinjer vid en krympning på 1,0–1,5%,
- En stabil och slät yta utan sprickor i hörnen,
- tillräcklig mängd material för skärning eller fräsning,
- Bekräftat avsaknad av dold luftbubblor i tvärsnittet.
Full kontroll över hela produktionscykeln garanterar att en repeterbar komponent kan tillverkas direkt vid starten av de första serierna.
En korrekt utformad formsprutningsprocess är grunden för optimering av kostnaderna för produktion av serieprodukter av aluminium. Det är av avgörande betydelse att beakta materialförlusten på 1–1,5 procent och använda rundningsvinklar över 2 mm, vilket förhindrar strukturella fel. Välj de lämpliga tilläggen för skärning samt placeringen av drivsystemet i de tjockaste delarna för att säkerställa reproducerbarhet och hög kvalitet på de slutliga industriella komponenterna.
Vanliga frågor
Vilka parametrar hos aluminiumstypen har störst inverkan på formens konstruktion?
De viktigaste faktorerna är kohektivitetstemperaturen och flytigheten hos det valda aluminiumlegeringsmaterialet. Dessa parametrar bestämmer placeringen av tillförselkanalerna och hastigheten vid fyllning av formens hålrum, vilket direkt påverkar ytkvaliteten på detaljen.
Varför är undvikandet av skarpa vinklar avgörande för gjutningsstyrka?
De skarpa hörnarna i formens design blir naturliga kraftcentra vid tillslagligen av metallet. Detta leder ofta till strukturella sprickor som gör komponenter som är avsedda för användning under högt mekaniskt tryck obrukbara.
Hur påverkar fel vid beräkning av krympningen senare CNC-bearbetning?
En felaktig antagning av svängningskoefficienten leder vanligtvis till för lite material på de ytor som är avsedda för skärning eller fräsning. Som resultat kan skärverktygen inte uppnå den önskade glattheten eller den slutliga dimensionen, vilket ofta medför kostsamma produktionskostnader för en ny form.
Har den planerade ytbehandlingen av ytan någon inverkan på formens konstruktion?
Ja, komponenter som är avsedda för pulverlackering kräver en specifik design av ventilationssystemen inuti formen. Detta gör det möjligt att undvika gasbubblor under formens yta som skulle kunna framträda som estetiska defekter vid applicering av färgen vid hög temperatur.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română