
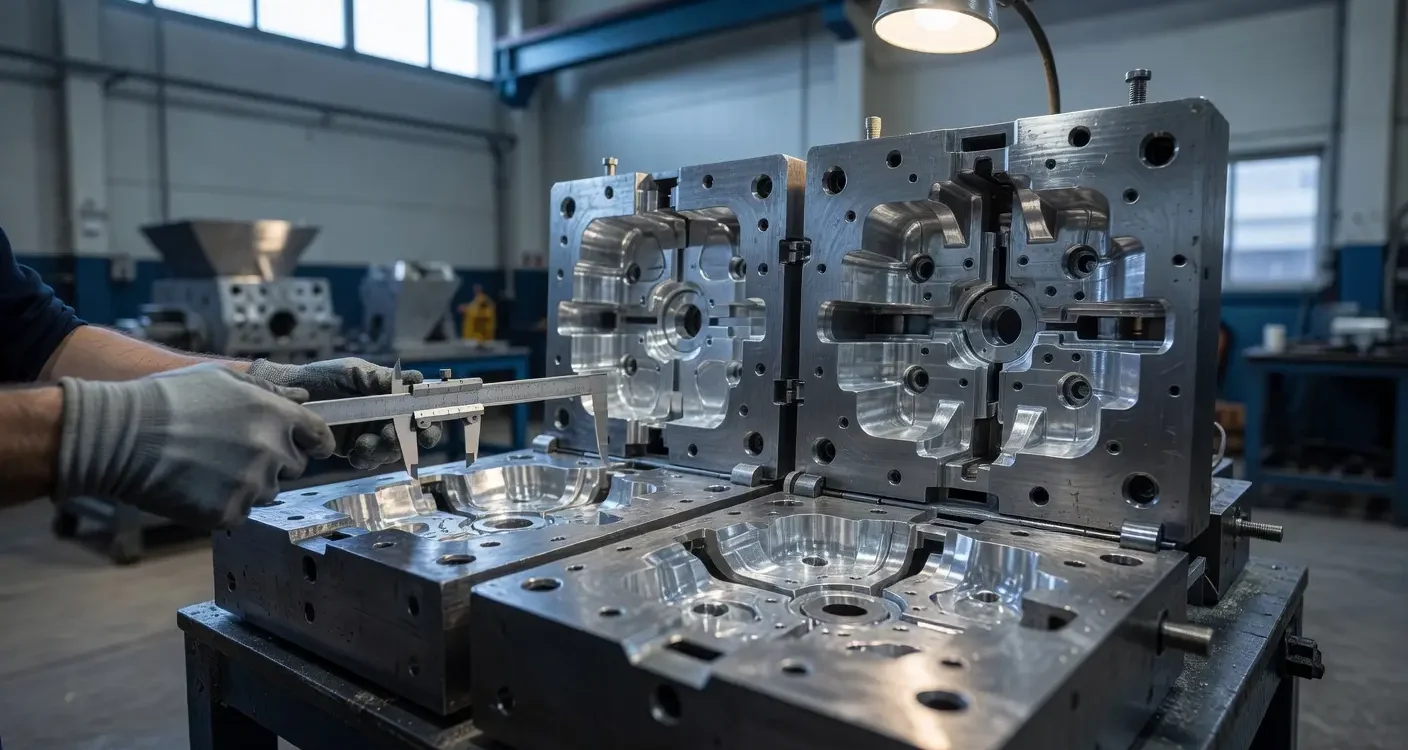
El primer diseño de la pieza de aluminio determina directamente los costos de puesta en marcha de la forma y el número de correcciones posteriores. Los errores en la geometría inicial o los aditivos mal seleccionados obligan a realizar nuevas iteraciones del modelo, lo que prolonga significativamente el tiempo de preparación de la producción. La planificación precisa del detalle antes de la primera prueba reduce estos gastos al mínimo.
¿Por qué el primer diseño de la forma determina los costos?
El paso de modelado define la dirección del proceso de moldeo en su conjunto. Las suposiciones inadecuadas sobre la anchura de las paredes o la distribución del suministro de energía conducen a la porosidad y las fisuras del material. Como Wako Foundry sabemos por la experiencia que una primera iteración bien pensada de la forma reduce a la mitad el número de ensayos físicos. Esto reduce el consumo de aluminio y el tiempo de funcionamiento de las máquinas CNC durante las correcciones finales del instrumento.
¿Qué datos hay que recopilar antes de modelar la forma?
Los detalles, las tolerancias y los requisitos funcionales del elemento acabado son fundamentales. El equipo de diseño analiza esta información para adaptar la forma de manera precisa a las necesidades constructivas reales.
Entre los parámetros de salida más importantes se incluyen:
- el grosor objetivo de las paredes individuales,
- la ubicación exacta de los orificios de montaje,
- superficies destinadas a un posterior tratamiento de corte,
- condiciones de trabajo específicas para el artículo terminado.
La exhaustividad de estos datos facilita la producción de componentes sólidos para la industria automotriz, energética o médica.
¿Cómo influye la geometría del molde en la contracción y la coagulación?
El esfuerzo de moldeo de los metales de aluminio suele ser del 1,0 al 1,5 por ciento. La anchura desigual de las paredes en un solo detalle inhibe este proceso y crea una porosidad de contracción peligrosa. Los cortes uniformes y los redondeos de los bordes con un radio mínimo de 2–3 mm garantizan una adhesión uniforme del metal. Este diseño minimiza eficazmente el riesgo de formación de vacíos dentro de la estructura del material. Los ángulos geométricos demasiado agudos casi siempre obligan a realizar modificaciones posteriores al modelo original.
¿Cómo elegir correctamente los accesorios y el suministro de la forma?
Las tolerancias de corte estándar varían entre 1 y 5 mm por lado., Dependiendo de los volúmenes totales del elemento. El sistema de alimentación y los accesorios necesarios suelen colocarse en las partes más gruesas del artículo. Esta disposición compensa precisamente la contracción del metal en fase de envejecimiento. Si planea la producción en serie de piezas, una buena medida es verificar los conceptos de antemano. Una buena opción para muchos socios comerciales es comprobar con antelación. Fundición en Varsovia O el cercano Pruszkowie proporciona un apoyo técnico óptimo. La cuidadosa integración de aditivos adicionales garantiza el material necesario para la elaboración final.
¿Qué verifica el moldeo experimental antes del inicio de la producción?
La fabricación del primer moldeo revela la verdadera conducta del metal en la forma diseñada. Los clientes de Wako Odlewnia reciben un producto físico que sometemos a rigurosas pruebas de calidad. Controlamos los tamaños finales, la suavidad de la superficie y la posible presencia de defectos internos. Entre las correcciones más comunes en esta etapa se incluyen la modificación del sistema de inyección, el espesamiento de las paredes finas o el aumento de los radios en los puntos expuestos a las mayores tensiones.
¿Cuándo se considera un proyecto de molde completamente terminado?
El modelo se homologa para la producción en serie cuando el componente de prueba mantiene estrictamente las tolerancias dimensionales impuestas. La ausencia de defectos estructurales visibles finalmente confirma la validez del sistema de alimentación implementado. Si los equipos de medición indican una porosidad excesiva, implementamos otra iteración específica del proyecto.
Los principales indicadores que confirman la disponibilidad del instrumento son:
- observancia de las orientaciones dimensionales en un rechazo de 1,0–1,5%,
- una superficie estable y lisa sin fisuras en los bordes,
- stock de material suficiente para mecanizar o fresar,
- confirmado el no tener huecos ocultos en el perfil.
La supervisión completa de todo el ciclo de producción garantiza la obtención de un componente repetible justo al inicio de las primeras series.
Una forma de moldeo bien diseñada es el fundamento para optimizar los costos de producción de piezas de aluminio en serie. Es fundamental tener en cuenta el acortamiento de material en un rango de 1-1,5% y utilizar radios de curvatura superiores a 2 mm, lo que evita defectos estructurales. Las adiciones de corte debidamente seleccionadas y la colocación precisa del sistema de alimentación en los perfiles más gruesos garantizan la repetibilidad y la alta calidad de los componentes industriales finales.
Preguntas frecuentes
¿Cuáles son los parámetros del aluminio que más influyen en el diseño de la forma?
Los factores más importantes son la temperatura de coagulación y la fluidez del aleación de aluminio seleccionada. Estos parámetros determinan la distribución de los canales de inyección y la velocidad de llenado de la cavidad de la forma, lo que se traduce directamente en la suavidad de la superficie del producto.
¿Por qué evitar ángulos agudos es crucial para la resistencia del molde?
Los ángulos agudos en el diseño de la forma se convierten en concentradores naturales de tensiones durante el endurecimiento del metal. Esto suele llevar a microfisuras estructurales que hacen que los componentes destinados a funcionar bajo cargas mecánicas elevadas no sean aptos para su uso.
¿De qué manera los errores en la determinación del esfuerzo de contracción afectan a la posterior mecanización CNC?
La suposición incorrecta del coeficiente de contracción suele resultar en una cantidad demasiado pequeña de material en las superficies destinadas a taladrar o fresar. Como resultado, los instrumentos de corte no pueden obtener la suavidad o el tamaño final requeridos, lo que a menudo obliga a realizar una producción costosa de una nueva forma.
¿El tipo de acabado previsto de la superficie afecta a la estructura de la forma?
Sí, los elementos destinados a la pintura por pulverización requieren un diseño específico para los ventiladores dentro de la matriz. Esto evita que los gases de la atmósfera se acumulen debajo de la superficie del molde, lo que podría revelar defectos estéticos durante el enfrascado de la pintura a alta temperatura.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română