
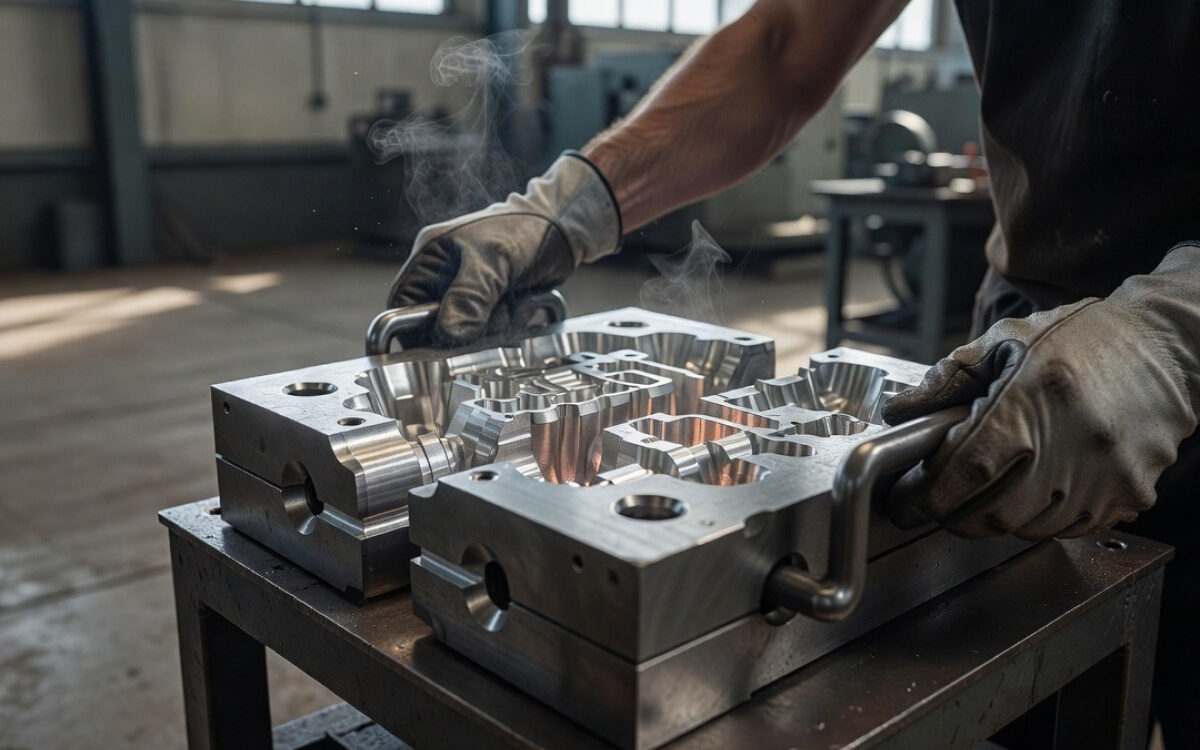
Вибір технології виробництва деталей зі сплавів легких металів зумовлює їхні подальші механічні властивості та загальні витрати на виготовлення. Підбір методу ґрунтується передусім на аналізі точності, повторюваності та масштабу замовлення. Порівняння можливостей піщаної форми з металевою кокіллю полегшує оптимізацію виробничого процесу для конкретного промислового застосування.
Чому точність і масштаб виробництва визначають вибір технології?
Рішення щодо вибору конкретного процесу лиття безпосередньо залежить від допустимих розмірних відхилень та кількості замовлених одиниць. Невеликі партії або деталі з дуже складною геометрією найчастіше виготовляються у піщаних формах. Це дозволяє зменшити початкові витрати на підготовку виробництва при менших обсягах випуску. Більший попит на ринку зумовлює вибір на користь постійних металевих форм.
Критерії, що визначають вибір технології, включають:
- необхідну допускну величину розміру необробленої деталі перед обробкою,
- ступінь складності геометрії та наявність внутрішніх каналів,
- планований бюджет на створення матричного оснащення.
У нашій ливарній практиці ми піддаємо ці параметри верифікації вже на початковому етапі аналізу запиту. Готуючи алюмінієві виливки на замовлення, підбираємо оптимальну технологічну траєкторію перед початком безпосереднього моделювання, щоб ефективно запобігати подальшим проблемам у машинній залі.
Як форма кокільна впливає на щільність отливки?
Застосування сталевої або чавунної матриці гарантує блискавичне відведення тепла та дуже рівномірне кристалізування рідкого металу. Швидке падіння температури запобігає утворенню бульбашок газу всередині структури. Це зменшує пористість деталі та помітно покращує її міцнісні властивості. Ця технологія дозволяє отримати повторюваність на рівні ±0,076–0,127 мм.
Обмежена шорсткість поверхневого шару мінімізує потребу в агресивній механічній обробці. Кокільне лиття проявляє найбільшу рентабельність при реалізаціях, що охоплюють від кількох сотень до кількох тисяч штук. Вищий кошторис виготовлення самого штампу амортизується завдяки багаторазовому використанню того самого інструменту.
Де лиття в піщані форми дає найбільшу свободу форми?
Використання сипучих формувальних сумішей дозволяє виготовляти складні об'єми та корпуси значних габаритів. Застосування додаткових сердечників дозволяє без перешкод проєктувати глибокі канали та підрізи, які не вдалося б витягнути зі жорсткої металевої форми. Це оминає бар'єр розміру та механічного поділу матриці.
Поверхня такого деталю зберігає виразну шорсткість, а стандартні відхилення становлять приблизно ±0,5 мм. Це вимагає врахування більшого припуску на фрезерування місць стиків та робочих поверхонь. Це рішення домінує під час тестування прототипів і при виготовленні одиничних деталей машин.
Проєктування моделі та система живлення а також ризик дефектів
Правильно сконструйований модель потребує врахування природної усадки матеріалу в межах 1,2–1,5 % для алюмінієвих сплавів. Розгалужена система ливників та правильно розраховані надливи забезпечують постійне подавання розплавленого металу до зони затвердіння. Це захищає деталь від утворення руйнівних усадочних порожнин у місцях зміни товщини стінки.
Як команда обслуговування виробничих підприємств, ми здійснюємо моделювання на основі точних розрахунків потоку. Спрямування процесу охолодження у відповідні партії виводить можливі дефекти за межі контуру готового продукту. Це знижує відсоток браку та споживання сировини.
Вплив суворого контролю процесу на повторюваність
Підтримання ідентичних параметрів заливання та часу витримки деталі у формі драстично зменшує розкид механічних властивостей між послідовними поставками. Постійний нагляд за температурою печі та швидкістю охолодження зумовлює збереження стабільної кристалічної структури металу.
Оператори оброблювальних центрів миттєво помічають коливання тверкості матеріалу, що виявляються під час зняття припуску. Перевірка якості від етапу заливання сплаву до остаточного точіння захищає від випуску бракованої партії на складальну дільницю.
Які галузі промисловості вимагають суворих допусків на розміри?
Автомобільний сектор диктує абсолютні норми щодо герметичності та стійкості до раптових динамічних навантажень. Елементи підвіски чи трансмісії майже завжди виготовляються в кокілях. Медична ж промисловість очікує абсолютної відсутності мікротріщин, що ускладнюють стерилізацію поверхні.
Енергетика та виробництво будівельних машин часто поглинають елементи високого рівня складності, допускаючи ширші діапазони відхилень. Тягар досягнення точності у вузлах підшипників переноситься туди на фрезерний стіл. Якщо ви плануєте виробництво нових промислових вузлів, добрим кроком є рання консультація ескізу з технологом ливарного виробництва з метою оптимізації витрат на кінцеве оснащення.
Оптимізація виробничого циклу на одному заводі
Зосередження проєктних робіт, заливання форм та фінальної CNC-обробки в одному об'єкті повністю усуває простої, пов'язані з транспортуванням сирих отливок. Зникає проблема втрати базової системи координат при перенесенні деталі між різними субпідрядниками. Документація залишається в руках однієї команди.
Внутрішній потік інформації між ливарним цехом та дільницею механічної обробки дозволяє оперативно коригувати форму моделі з метою скорочення циклу роботи фрези. Така інтегрована схема радикально скорочує час, що минає від затвердження креслень до моменту відвантаження готової партії товару.
Вибір технології лиття алюмінію залежить від необхідної точності, геометрії та обсягу серії. Кокільне лиття забезпечує кращу повторюваність, меншу пористість та вищу економічну ефективність при великих партіях. Піщана форма забезпечує більшу свободу у формуванні, але зазвичай вимагає більших припусків і більш ретельної обробки. На якість також впливають модель, система подачі металу та постійний контроль процесу.
Часті запитання
Коли краще вибрати кокіль замість піщаної форми?
Кокіль краще підходить для серій від кількох сотень до кількох десятків тисяч штук, коли важливі повторюваність, менша пористість і вища точність розмірів. Він особливо ефективний для деталей, які повинні мати стабільні параметри між різними партіями.
Які головні переваги піщаного лиття?
Ливарне виробництво у піщані форми дає більшу свободу проектування, особливо при складних формах, великих габаритах та внутрішніх каналах. Воно також є вигідним для прототипів та малих серій, оскільки обмежує вартість підготовки оснащення.
Чому проєкт моделі має таке велике значення для якості відливка?
Модель повинна враховувати усадку сплаву, ливарну систему та прибутки, оскільки саме вони обмежують ризик усадкових раковин та інших внутрішніх дефектів. Добре спроєктована модель зменшує кількість виправлень і обмежує витрату матеріалу.
Як повний контроль процесу впливає на серію алюмінієвих відливків?
Повний контроль процесу стабілізує температуру, час охолодження та умови заливання, що зменшує розкид якості між серіями. Завдяки цьому наступні партії мають більш подібні механічні властивості та менше браку.
Якие галузі найчастіше потребують відливків найвищої точності?
Найбільші вимоги висувають автомобільна та медична галузі, де критично важливими є допуски, герметичність та відсутність мікротріщин. В енергетиці та будівництві частіше допускається більша свобода геометрії, а точність переноситься на етап механічної обробки.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română