
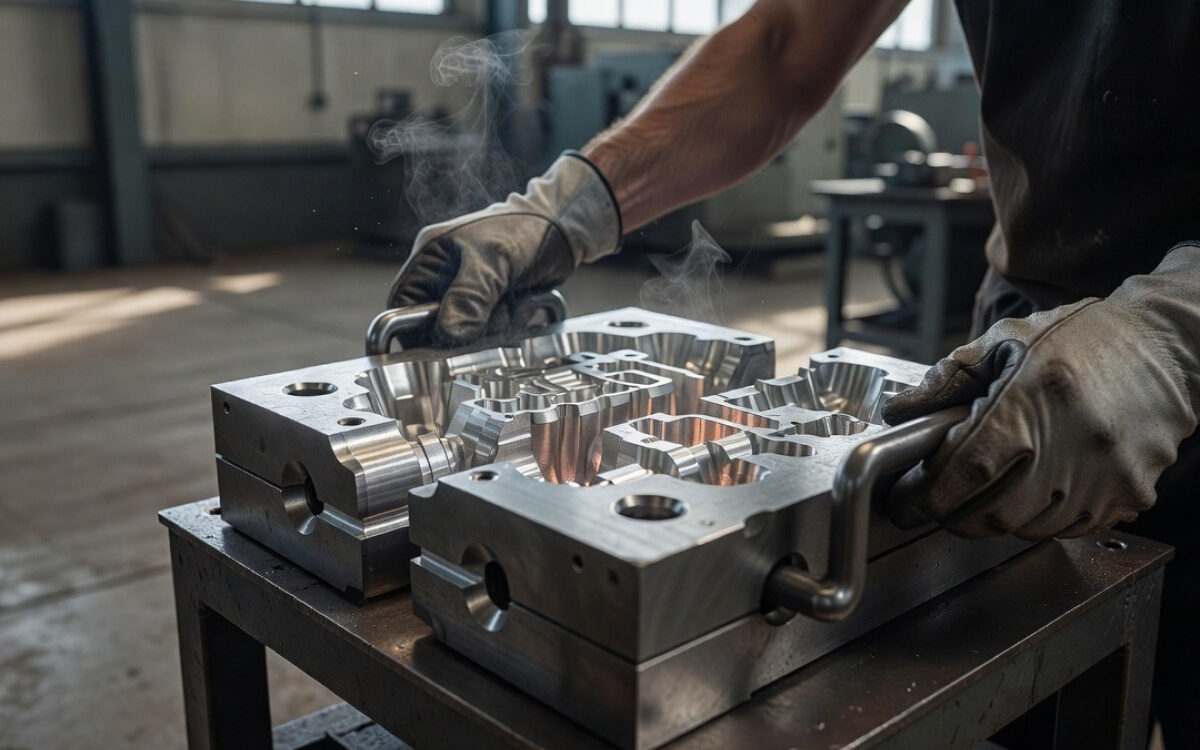
Le choix des technologies de fabrication des pièces en alliages légers détermine leurs propriétés mécaniques ultérieures et les coûts de production globaux. Le choix de la méthode repose principalement sur l’analyse de la précision, de la répétabilité et de l’échelle de commande. L’analyse des possibilités de la forme de moule à sable avec une coquille métallique facilite l’optimisation du processus de production pour une application industrielle particulière.
Pourquoi la précision et l’échelle de production déterminent-ils le choix de la technologie ?
La décision d’opter pour un processus de moulage spécifique découle directement des écarts dimensionnels acceptables et du nombre d’unités commandées. Les petites séries ou les éléments présentant une géométrie très complexe sont généralement réalisés dans des moules à sable. Cela réduit les coûts initiaux de préparation de la production pour des volumes plus faibles. Une demande de marché plus importante oriente le projet vers des moules métalliques durables.
Les critères déterminant le choix de la technologie comprennent :
- la tolérance dimensionnelle requise pour la pièce brute avant le traitement,
- le degré de complexité de la géométrie et l'existence de canaux internes,
- Le budget prévu pour la création de l'outil de matriciation.
Dans notre pratique, nous soumettons ces paramètres à une vérification dès le début de l’analyse de la demande. Lors de la préparation Enfants en aluminium sur commande, Nous choisissons la voie technologique optimale avant de commencer le véritable processus de modélisation, Pour prévenir efficacement les problèmes ultérieurs sur le site de l'usine.
Comment la forme de la coquille influence-t-elle la densité du moulage?
Utilisation d’une matrice en acier ou en laiton garante une évacuation rapide de la chaleur et une solidification très uniforme du métal liquide. Une baisse rapide de la température empêche la formation de bulles de gaz à l’intérieur de la structure. Cela réduit la porosité de la pièce et améliore notablement ses propriétés de résistance. Cette technologie permet d’obtenir une reproductibilité à l’échelle de ±0,076–0,127 mm.
La faible porosité de la couche supérieure minimise la nécessité d’une usinage agressif. Il présente la plus grande rentabilité pour des commandes allant de quelques centaines à plusieurs dizaines de milliers d’unités. Le coût plus élevé de la fabrication de la matrice elle-même est compensé par l’utilisation répétée de la même machine.
Où le moulage à l’air comprimé offre la plus grande liberté de forme ?
Utilisation de mélanges formateurs en poudre Permet la réalisation de structures et de corps complexes de dimensions importantes. L’utilisation de noyaux supplémentaires permet de concevoir sans problème des canaux et des découpes profonds qui ne pourraient pas être réalisés avec une forme métallique rigide. Cela contourne le problème de la taille et de la division mécanique de la matrice.
La surface de ce détail présente une texture distincte, et les décalages standard sont d'environ ±0,5 mm. Cela nécessite de prévoir un ajout plus épais pour le fraisage des zones de contact et des surfaces de travail. Cette solution prévaut lors de la réalisation de prototypes et lors de la fabrication des pièces individuelles des machines.
Le projet du modèle et l’architecture de l’alimentation présentent un risque de défauts
Un modèle correctement conçu Il faut tenir compte de la contraction naturelle du matériau, qui est de 1,2–1,5 % pour les alliages d’aluminium. Un système d’injection détaillé et des pressions de remplissage correctement calculées assurent une alimentation constante du métal liquide vers l’espace de réticulation. Cela protège le détail contre la formation de crevasses destructrices dans les zones de changement de paroi.
En tant que société de services pour les usines de production, nous réalisons des simulations sur la base de calculs précis du flux. L’orientation du processus de solidification vers les parties appropriées élimine les éventuelles pertes au-delà de la forme du produit fini. Cela réduit le taux de défauts et la consommation de matières premières.
L’impact de la stricte maîtrise du processus sur la reproductibilité
Maintien des mêmes paramètres d’inondation et du temps de présence du détail dans sa forme Il réduit drastiquement la dispersion des propriétés mécaniques entre les livraisons successives. Le contrôle constant de la température du four et de la vitesse de refroidissement assure le maintien d'une structure cristalline stable du métal.
Les opérateurs des centres de transformation détectent immédiatement les variations de dureté du matériau qui se manifestent lors du retrait de la couche de surface. La vérification de la qualité, depuis le mélange du métal jusqu’à la coulée finale, protège contre la sortie de la pièce défectueuse vers la ligne de montage.
Quelles industries nécessitent des tolérances dimensionnelles strictes ?
Le secteur automobile impose Normes absolues en matière de étanchéité et de résistance aux charges dynamiques soudaines. Les éléments de suspension ou de propulsion sont presque toujours fabriqués dans des pièces en forme de coquille. L’industrie médicale attend quant à elle une absence totale de micro-fissures susceptibles de compromettre la stérilisation des surfaces.
L’énergie et la fabrication de machines de construction absorbent souvent des éléments présentant un degré élevé de complexité, acceptant des marges d’erreur plus larges. Le poids de l’obtention d’une précision dans les axes de roulement est transféré vers le plateau de fraisage. Si vous envisagez la production de nouveaux composants industriels, une bonne pratique consiste à consulter le technologue de la fonderie au plus tôt afin d’optimiser les coûts de l’outillage final.
Optimisation du cycle de production dans un seul site
La concentration des travaux de conception, le remplissage des moules et la finition CNC dans un seul site élimine complètement les temps d’arrêt liés au transport des tôles brutes. Le problème du manque de précision lors du transfert d’un élément entre différents sous-traitants disparaît. La documentation reste dans les mains d’une seule équipe.
Le flux interne d’informations entre l’atelier de fonderie et le département de traitement permet de corriger en permanence la forme du modèle afin de raccourcir le cycle de travail du fraisage. Cette voie intégrée réduit radicalement le délai écoulé entre l’approbation des dessins et la livraison de l’ensemble du lot.
Le choix de la technologie de coulée d’aluminium dépend de la précision requise, de la géométrie et de la taille de la série. La coulée à cône offre une meilleure reproductibilité, une porosité moindre et une rentabilité plus élevée pour des lots plus importants. La coulée à billes offre plus de liberté de forme, mais nécessite généralement des additifs plus importants et une finition plus précise. La qualité est également déterminée par le modèle, le système d’alimentation et un contrôle continu du processus.
FAQ
Quand choisir mieux la coquille plutôt que la forme en sable ?
Kokila est préférable pour des séries de plusieurs centaines à plusieurs milliers d’unités, lorsque la répétabilité, la porosité inférieure et une meilleure précision dimensionnelle sont importantes. Il s’avère particulièrement utile pour les éléments qui doivent avoir des paramètres stables entre les lots successifs.
Quelles sont les principales avantages de la coulée sous pression à l’aide de sable?
Le coulage en sable offre davantage de liberté de conception, notamment pour les formes complexes, les dimensions importantes et les canaux internes. Il est également avantageux pour les prototypes et les petites séries, car il réduit le coût de la préparation du matériel.
Pourquoi le projet d'un modèle est-il aussi important pour la qualité de l'étampage ?
Le modèle doit tenir compte de la contraction de l’étanchéité, de l’embout et de l’excès d’huile, car c’est elles qui réduisent le risque d’étanchéité inadéquate et d’autres défauts internes. Un modèle bien conçu réduit le nombre de réparations et réduit la consommation de matière.
Comment le contrôle complet du processus affecte-t-il la série de moulages en aluminium ?
Un contrôle complet du processus stabilise la température, le temps de refroidissement et les conditions d'étalement, ce qui réduit la variation de qualité entre les lots. Ainsi, les prochaines séries présentent des caractéristiques mécaniques plus similaires et moins d'échappements.
Quelles industries nécessitent le plus souvent des moulages de la plus haute précision ?
Les exigences les plus importantes sont rencontrées dans les secteurs de l’automobile et de la santé, où les tolérances, l’étanchéité et l’absence de micro-fissures sont essentielles. Dans l’énergie et le bâtiment, on admet plus de liberté en matière de géométrie, et l’exactitude se traduit par une précision accrue lors de la finition par découpe.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română