
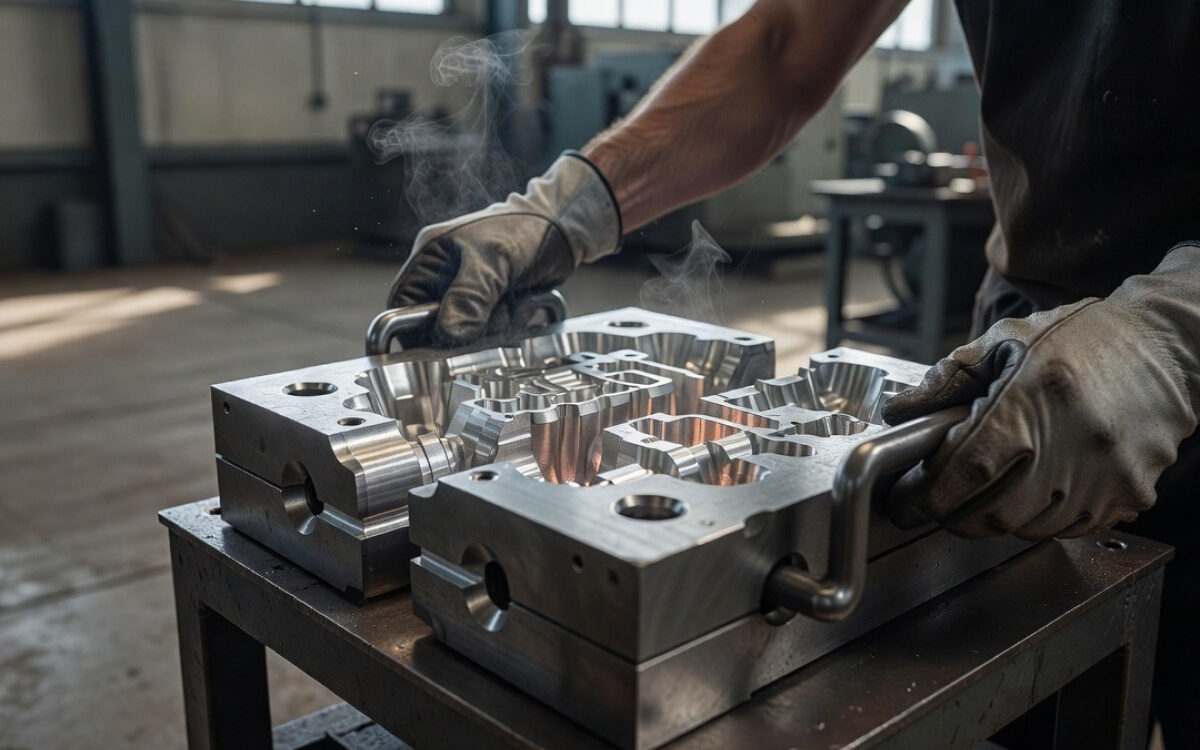
La elección de la tecnología de fabricación de piezas de aleaciones metálicas ligeras condiciona sus propiedades mecánicas posteriores y los costes totales de producción. La elección de la metodología se basa principalmente en la precisión, la repetibilidad y la escala de la orden. La comparación entre las posibilidades de la moldeo por inyección de plástico y la moldeo por inyección de metal facilita la optimización del proceso de producción para un uso industrial específico.
¿Por qué la precisión y la escala de producción determinan la elección de la tecnología?
La decisión de elegir un proceso de moldeo específico se deriva directamente de los tolerancias dimensionales aceptables y el número de piezas solicitadas. Las partes pequeñas o los elementos con una geometría muy compleja suelen fabricarse en moldes de arena. Esto reduce los costes iniciales de la producción con menores volúmenes. La mayor demanda del mercado orienta el diseño hacia moldes metálicos duraderos.
Los criterios que determinan la elección de la tecnología incluyen:
- la tolerancia dimensional requerida de la pieza antes del tratamiento,
- el grado de complicación de la geometría y la presencia de canales internos,
- El presupuesto previsto para crear el hardware de matriz.
En la práctica de la fundición, estos parámetros se someten a verificación ya en la fase inicial del análisis del pedido. Al preparar Productos de aluminio hechos a medida, elegimos la ruta tecnológica óptima antes de comenzar el modelado adecuado, Para prevenir eficazmente futuros problemas en la zona de máquinas.
¿Cómo influye la forma de la cúpula en la densidad del molde?
Utilización de una matriz de acero o acero inoxidable garantiza una evacuación rápida del calor y una solidificación muy uniforme del metal líquido. La caída rápida de la temperatura evita la formación de burbujas de gas dentro de la estructura. Esto reduce la porosidad del detalle y mejora notablemente sus propiedades de resistencia. Esta tecnología permite obtener una repetibilidad de ±0,076–0,127 mm.
La baja rugosidad de la capa superficial minimiza la necesidad de un tratamiento de corte agresivo. Fundición de cono presenta la mayor rentabilidad en proyectos que incluyen de varios cientos a varios miles de piezas. El mayor coste de fabricación de la propia matriz se amortiza gracias al uso repetido de la misma herramienta.
¿Dónde el moldeo en arena ofrece la mayor libertad de diseño?
El uso de mezclas formadoras de polvo permite realizar formas y cuerpos complejos de grandes dimensiones. La aplicación de núcleos adicionales permite diseñar canales profundos e incisiones sin obstáculos que no podrían extraerse de una forma metálica rígida. Esto evita la barrera de tamaño y la división mecánica de la matriz.
La superficie de este detalle presenta una marcada rugosidad, y los desajustes estándar son de aproximadamente ±0,5 mm. Esto requiere tener en cuenta un aditivo más grueso para fresar los puntos de contacto y las superficies de trabajo. Esta solución es predominante durante la prueba de prototipos y la fabricación de piezas individuales de máquinas.
El diseño del modelo y el sistema de alimentación y el riesgo de defectos
Un modelo bien diseñado requiere tener en cuenta el estiramiento natural del material, que es de 1,2–1,5 % para los aleaciones de aluminio. El sistema de inyección bien desarrollado y los caudales de inyección ajustados correctamente son responsables de la entrega constante de metal líquido al área de endurecimiento. Esto protege el componente contra la formación de hendiduras destructivas en los puntos de cambio de espesor de la pared.
Como equipo que gestiona las instalaciones de producción, realizamos modelado basado en cálculos precisos del flujo. Dirigir el proceso de envejecimiento a las partes adecuadas evita posibles pérdidas fuera del perímetro del producto adecuado. Esto reduce el porcentaje de defectos y el consumo de materia prima.
El impacto de un control estricto del proceso sobre la repetibilidad
Mantener los mismos parámetros de inmersión y tiempo de permanencia del artículo en su forma Reducen drásticamente la dispersión de las propiedades mecánicas entre las siguientes entregas.. El control constante de la temperatura del horno y la velocidad de enfriamiento condicionan el mantenimiento de una estructura cristalina estable del metal.
Los operadores de centros de mecanizado captan de inmediato las variaciones de la dureza del material que se manifiestan durante la recolección de la capa superficial. La verificación de la calidad, desde el momento en que se inyecta el metal hasta el acabado final, protege contra la liberación de una pieza defectuosa en la línea de montaje.
¿Qué industrias requieren tolerancias dimensionales estrictas?
El sector automotriz impone Normas absolutas relativas a la estanqueidad y a la resistencia a cargas dinámicas repentinas. Los elementos de suspensión o el sistema de propulsión casi siempre se encuentran en los pilares. Por su parte, el sector médico exige una ausencia absoluta de microfugas que dificulten la esterilización de las superficies.
La energía y la producción de máquinas de construcción a menudo requieren componentes con un alto grado de complejidad, aceptando rangos más amplios de variaciones. El peso de obtener precisión en los ejes de los rodamientos se traslada allí a la mesa de fresado. Si planea producir nuevos componentes industriales, una buena medida es consultar con el técnico de fundición lo antes posible para optimizar los costos del equipo objetivo.
Optimización del ciclo de producción en una misma planta
Centralización de los trabajos de diseño, llenado de moldes y mecanizado CNC final en un único lugar elimina por completo los retornos asociados con el transporte de los moldes en bruto. Se elimina el problema de perder la base de medición al transferir un detalle entre diferentes subcontratistas. La documentación permanece en manos de un único equipo.
El flujo interno de información entre la fundición y el departamento de mecanizado permite corregir de forma continua el perfil del modelo para reducir el ciclo de trabajo del fresado. Este enfoque integrado reduce drásticamente el tiempo que transcurre entre la aprobación de los dibujos y la expedición de la partida de producto final.
La selección de la tecnología de fundición de aluminio depende de la precisión requerida, la geometría y el tamaño de la serie. La kokila proporciona una mejor repetibilidad, una menor porosidad y una mayor rentabilidad en cantidades más grandes. La forma de la arena proporciona más libertad de diseño, pero normalmente requiere mayores adiciones y un proceso de mecanizado más preciso. La calidad también depende del modelo, del sistema de alimentación y del control constante del proceso.
Preguntas frecuentes
¿Cuándo es mejor elegir una moldura en lugar de una forma de arena?
Kokila es mejor para series de varios cientos a varios miles de piezas, cuando se tienen en cuenta la repetibilidad, la menor porosidad y una mejor precisión dimensional. Se adapta especialmente a los componentes que deben tener parámetros constantes entre las distintas partidas.
¿Cuáles son las principales ventajas del moldeo en forma de arena?
El moldeo en arena ofrece más libertad de diseño, especialmente en formas complejas, tamaños grandes e canales internos. También es conveniente para prototipos y series pequeñas, ya que reduce el coste de preparar el equipo.
¿Por qué el diseño del modelo tiene tanta importancia para la calidad del moldeo?
El modelo debe tener en cuenta el efecto de compresión del estator, el sistema de inyección y la sobrecalentamiento, ya que estos factores limitan el riesgo de fallos en el estator y otros defectos internos. Un modelo bien diseñado reduce la cantidad de reparaciones y reduce el consumo de material.
¿Cómo afecta el control total del proceso a la serie de moldes de aluminio?
El control completo del proceso estabiliza la temperatura, el tiempo de enfriamiento y las condiciones de llenado, lo que reduce la variabilidad de la calidad entre las series. Gracias a esto, las siguientes partidas tienen propiedades mecánicas más similares y menos residuos.
¿Qué sectores requieren con mayor frecuencia moldes de máxima precisión?
Las industrias automotriz y médica presentan los requisitos más exigentes, donde son fundamentales las tolerancias, la estanqueidad y la ausencia de microcracks. En la energía y la construcción se permite una mayor libertad en la geometría, y la precisión se traslada al proceso de corte.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română