
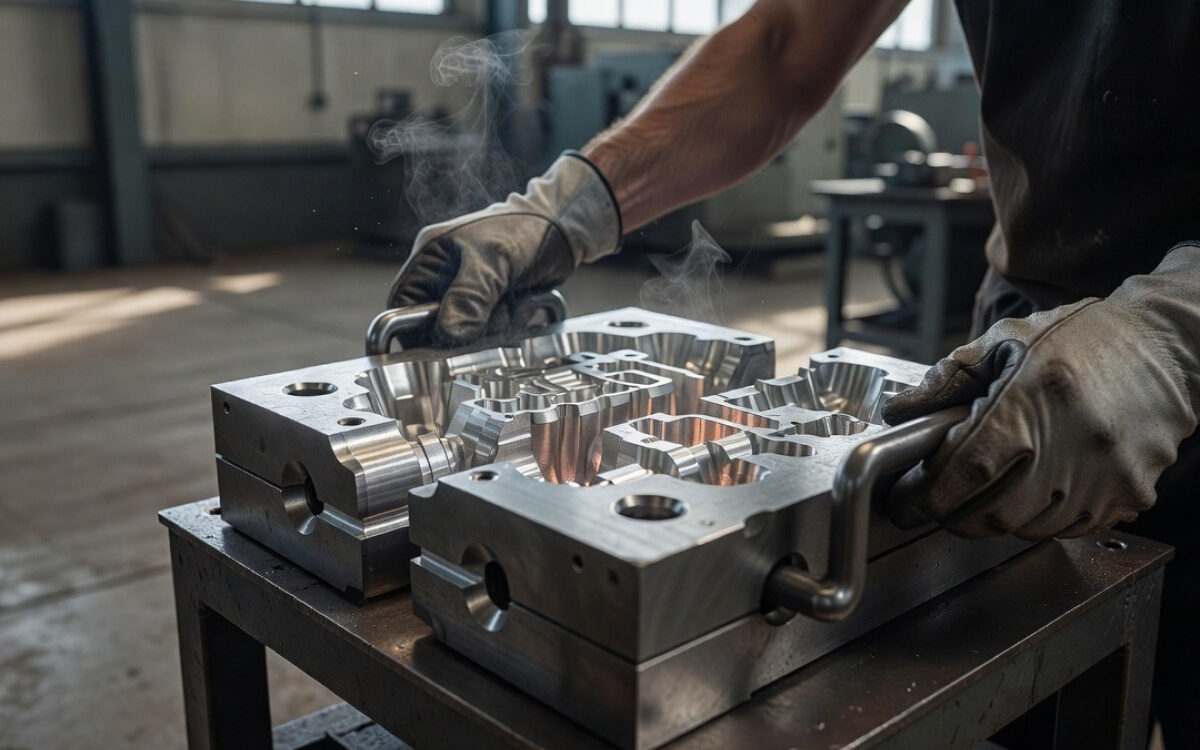
Výber technológie výroby detaily z ľahkých zliatin určuje ich neskoršie mechanické vlastnosti a celkové výrobné náklady. Výber metódy je predovšetkým založený na analýze presnosti, opakovatelnosti a rozsahu objednávky. Porovnanie možností pieskovacej formy s kovovou kokilou uľahčuje optimalizáciu výrobného procesu pre konkrétne priemyselné použitie.
Prečo presnosť a rozsah výroby rozhodujú o výbere technológie?
Rozhodnutie o výbere konkrétneho liatinárskeho procesu vyplýva priamo z prijateľných tolerancií rozmerov a počtu objednaných kusov. Malé série alebo súčasti s veľmi zložitou geometriou sa najčastejšie vyrábajú v pieskových formách. To znižuje počiatočné náklady na prípravu výroby pri menších nákladoch. Väčšie trhové požiadavky smerujú projekt k trvalým kovovým formám.
Kritériá určujúce výber technológie zahŕňajú:
- požadovanú toleranciu rozmerov časti surovej pred opracovaním,
- stupňa komplikácie geometrie a prítomnosť vnútorných kanálov,
- plánovaný rozpočet na vytvorenie maticového vybavenia.
V našej praxi spracovania odliatkov tieto parametre overujeme už v počiatočnom štádiu analýzy požiadavky. Pri príprave Odliatky z hliníka na zákazku, vyberáme optimálnu technickú dráhu pred začatím správneho modelovania, aby účinne predchádzať následným problémom na montážnom stredisku strojov.
Ako kokilový tvar ovplyvňuje hustotu odliatku?
Použitie oceľovej alebo liatiny matrice zaručuje okamžité odvádzanie tepla a veľmi rovnomerné tuhnutie kvapalného kovu. Rýchly pokles teploty zabraňuje vzniku bublinových plynov vnútri konštrukcie. Znižuje tak poroznosť detaily a výrazne zlepšuje jeho pevnostné vlastnosti. Táto technológia umožňuje dosiahnuť reprodukovateľnosť v rozmedzí ±0,076–0,127 mm.
Obmedzená hrubosť vrstvy horného povrchu minimalizuje potrebu agresívneho frézovania. preukazuje najväčšiu rentabilitu pri realizáciách zahŕňajúcich od niekoľkých stoviek do niekoľkých desiatok tisíc kusov. Vyššie náklady na výrobu samotnej matice sa kompenzujú mnohokrát opakovaným použitím toho istého nástroja.
Kde pieskovanie dáva najväčšiu voľnosť tvarovania?
Použitie hrudkových formovacích zmesí umožňuje realizáciu zložitých konštrukcií a telies s veľkými rozmermi. Použitie ďalších jadrových častí umožňuje bez problémov navrhovať hlboké kanály a výrezy, ktoré by sa nedali vytiahnuť zo stálych kovových foriem. To eliminuje bariéru veľkosti a mechanické rozdelenie matrice.
Povrch takéhoto detaily zachováva výraznú hrubosť, pričom štandardné odchýlky dosahujú približne ±0,5 mm. To si vyžaduje zohľadnenie hrubšej vrstvy na frézovanie miest styku a pracovných plôch. Toto riešenie dominuje pri testovaní prototypov a pri výrobe jednotlivých dielov strojov.
Projekt modelu a napájacie usporiadanie a riziko chýb
Správne konštruovaný model vyžaduje zohľadnenie prirodzeného kontrakcie materiálu vo výške 1,2–1,5 % pre hliníkové zliatiny. Rozvinutý vstrekovací systém a správne nastavené nadolievanie sú zodpovedné za stálu dodávku tekutého kovu do vytvrdzovacieho priestoru. To chráni detail pred vznikom ničivých trhlinových jam na miestach zmien hrúbky steny.
Ako tím pre prevádzkové zariadenia realizujeme modelovanie na základe presných výpočtov toku materiálu. Zameraním procesu stygnięcia na vhodné časti vedie k eliminácii prípadných nedostatkov mimo obrysu správneho produktu. To obmedzuje percento chýb a spotrebu surovín.
Vplyv prísnej kontroly procesu na opakovanosť
Udržanie rovnakých parametrov naplnenia a času pobytu detaily vo forme drámsky znižuje rozptyl mechanických vlastností medzi jednotlivými dodávkami. Stálny dohľad nad teplotou pece a rýchlosťou chladenia zabezpečuje zachovanie stabilnej kryštalickej štruktúry kovu.
Prevádzkovatelia obrábacích centier okamžite zisťujú kolísania tvrdosti materiálu, ktoré sa prejavujú pri odstraňovaní vrstiev povlaku. Overenie kvality od fázy vylisovania zliatiny až po konečné lisovanie chráni pred odoslaním vadnej časti do montáže.
Ktoré odvetvia vyžadujú prísne tolerancie rozmerov?
Odvtedy automobilový priemysel vynakladá absolútne normy týkajúce sa tesnosti a odolnosti voči náhlym dynamickým zaťaženiám. Závěrečné úchyty alebo podvozok takmer vždy nachádzajú svoje miesto v kokilách. Odborníci v zdravotníctve očakávajú absolútny nedostatok mikropuklín, ktoré by znemožňovali sterilizáciu povrchov.
Energetika a výroba stavebných strojov často využívajú zložité komponenty a musia tolerovať väčšie odchýlky. Výkonnosť pri presnosti v ložiskových uzloch sa prenáša na frézovú dosku. Ak plánujete výrobu nových priemyselných komponentov, dobrým krokom je skorá konzultácia s technikom z odliatkového závodu s cieľom optimalizácie nákladov na konečný strojový systém.
Optimalizácia výrobného cyklu v jednom závode
Zoskupenie projektových prác, formovanie a konečné obrábanie CNC v jednom zariadení úplne eliminuje prestojové situácie súvisiace s dopravou surových odliatkov. Rieši sa problém straty meracej základne pri prenose dielcov medzi rôznymi subdodávateľmi. Dokumentácia zostáva v rukách jedného tímu.
Interný tok informácií medzi liatinou a obrábkovým oddelením umožňuje priebežné úpravy tvaru modelu s cieľom skrátenia pracovného cyklu frézy. Takáto integrovaná cesta radikálne skracuje čas medzi schválením výkresov a odoslaním hotovej časti tovaru.
Výber technológie odlievania hliníka závisí od požadovanej presnosti, geometrie a veľkosti sérií. Kokila poskytuje lepšiu opakovanosť, menšiu porovnanlivosť a vyššiu výnosnosť pri väčších sériách. Písková forma poskytuje väčšiu voľnosť tvarovania, ale zvyčajne vyžaduje väčšie prídavné úpravy a presnejšiu opracovanie. Kvalitu určuje aj model, systém napájania a stála kontrola procesu.
Často kladené otázky
Kedy je lepšie zvoliť kokilu namiesto pieskového formátu?
Kokila je vhodnejšia pre sériové výroby od niekoľkých sto do niekoľkých tisíc kusov, keď sú dôležité opakovanosť, nižšia porovnateľnosť a lepšia meracia presnosť. Vhodná je najmä v prípadoch, kde sú potrebné stabilné parametre medzi jednotlivými partiami.
Aké sú hlavné výhody odlievania v pieskovom tvare?
Formovanie v piesku poskytuje väčšiu voľnosť pri návrhu, najmä pri zložitých tvaroch, veľkých rozmeroch a vnútorných kanáloch. Je tiež vhodný pre prototypy a malé série, pretože obmedzuje náklady na prípravu nástrojov.
Prečo je projekt modelu tak dôležitý pre kvalitu odliatku?
Model musí zohľadňovať kontrakciu kotevnice, systém vstrekovania a odvzdušnenie, pretože to obmedzuje riziko kontrakcií kotevnice a iných vnútorných chýb. Dobre navrhnutý model znižuje počet opráv a znižuje spotrebu materiálu.
Ako plná kontrola procesu ovplyvňuje sériu hliníkových odliatkov?
Úplná kontrola procesu stabilizuje teplotu, čas chladenia a podmienky plnenia, čím sa znižuje rozptyl kvality medzi jednotlivými sériami. Vďaka tomu majú ďalšie partie bližšie zhodné mechanické vlastnosti a menej odrezkov.
Ktoré odvetvia najčastejšie vyžadujú odliatky s najvyššou presnosťou?
Najväčšie požiadavky kladú automobilový a zdravotnícky priemysel, kde sú kľúčové tolerancie, tesnosť a absencia mikropuknutí. V energetike a stavebníctve sa častejšie povoľuje väčšia voľnosť geometrie a presnosť sa prenáša na etapu obrábania rezaním.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română