
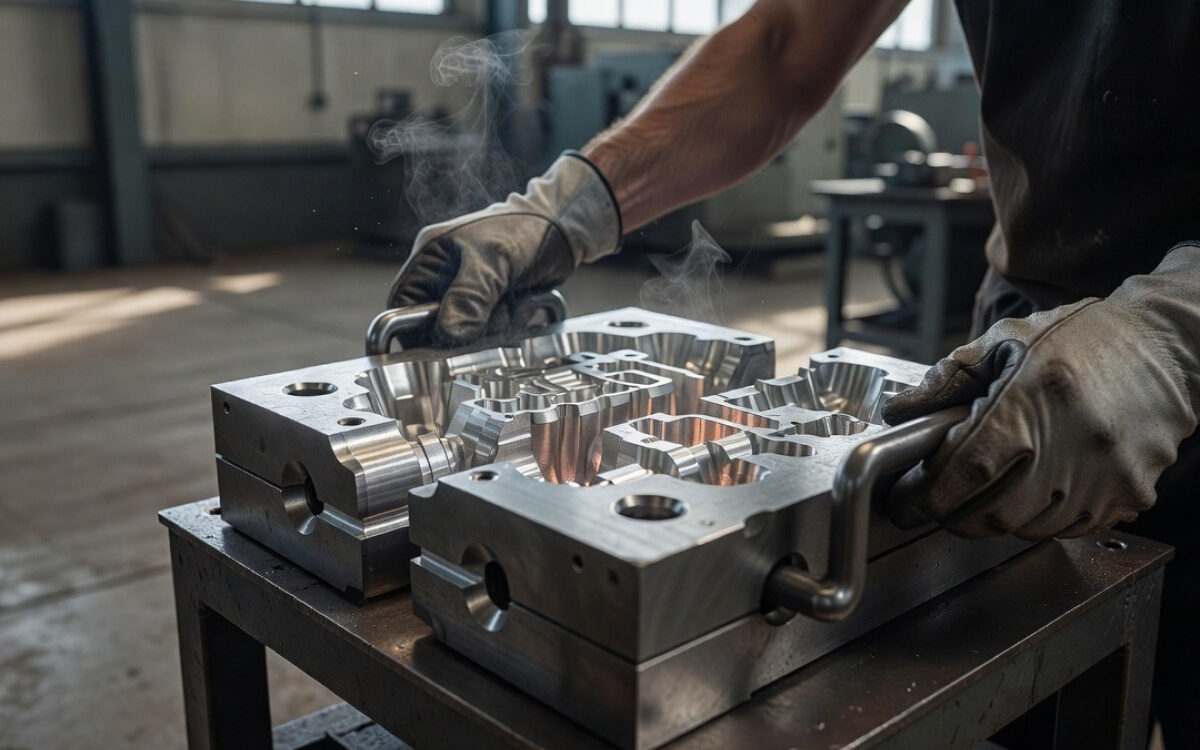
Alegerea tehnologiilor de producție a pieselor din aliaje de metale ușoare influențează caracteristicile mecanice ulterioare și costurile totale de producție. Alegerea metodei se bazează în principal pe analiza preciziei, repetabilității și a dimensiunii comenzii. Lista posibilităților pentru formarea de piatră cu coamă metalică facilitează optimizarea procesului de producție pentru o aplicație industrială specifică.
De ce precizia și amploarea producției decid alegerea tehnologiei?
Decizia de a alege un proces de turnare concret rezultă direct din decalajele dimensionale acceptabile și numărul pieselor comandate. Partile mici sau elementele cu o geometrie foarte complexă sunt cele mai adesea realizate în forme de nisip. Acest lucru reduce costurile inițiale de producție la volume mai mici. Cererea mai mare de pe piață orientează proiectul spre forme metalice durabile.
Criteriile care determină alegerea tehnologiei includ:
- toleranța dimensională necesară a piesei brute înainte de prelucrare,
- gradul de complicare a geometriei și prezența canalelor interne,
- Bugetul planificat pentru crearea instrumentelor matriciale.
În cadrul practicii de turnătorie, aceste parametri sunt verificați încă de la începutul procesului de analiză a solicitării. În timpul pregătirii Forme din aluminiu la comandă, alegem calea tehnologică optimă înainte de a începe modelarea adecvată, Pentru a preveni eficient problemele ulterioare în holul utilajelor.
Cum influențează forma cochetă densitatea turnatului?
Utilizarea unei matrițe din oțel sau oțel inoxidabil garantează evacuarea rapidă a căldurii și o întărire foarte uniformă a metalului lichid. Reducerea rapidă a temperaturii împiedică formarea de bulgări de gaz în interiorul structurii. Aceasta reduce porozitatea detaliului și îmbunătățește semnificativ proprietățile sale de rezistență. Această tehnologie permite obținerea unei repetabilități la nivelul ±0,076–0,127 mm.
Grădina fină a stratului superior minimizează necesitatea unei prelucrări agresive cu scara. Turnarea cu coamă demonstrează cea mai mare rentabilitate la realizări care includ între câteva sute și câteva mii de unități. Costul mai ridicat de realizare a matricei amortizoară prin utilizarea repetată a aceleiași unelte.
Unde turnarea cu nisip oferă cea mai mare libertate de formă?
Utilizarea amestecurilor formatoare lichide permite realizarea de forme și corpuri complexe de dimensiuni semnificative. Utilizarea nucleelor adiționale permite proiectarea fără probleme a canalelor și a despicăturilor profunde, care nu ar fi putut fi extrase din forma metalică rigidă. Acest lucru elimină bariera reprezentată de dimensiunile și diviziunea mecanică a matriței.
Suprafața acestui detaliu are o grafitură clară, iar decalajele standard variază între ±0,5 mm. Acest lucru necesită includerea unei aditii mai groase pentru frezarea zonelor de contact și a suprafețelor de lucru. Această soluție este preferată în timpul testării prototipurilor și în fabricarea pieselor unice ale mașinilor.
Proiectul modelului și configurația de alimentare cu energie electrică – riscul defectelor
Un model bine conceput Este necesară includerea contracturii naturale a materialului, care este de 1,2–1,5 % pentru aliajele de aluminiu. Sistemul de admisie extins și debitul de apă corespunzător asigură furnizarea constantă a metalului lichid în zona de îmbinare. Acest lucru protejează detaliul de apariția de găuri distructive în zonele de schimbare a grosimii pereților.
În calitate de echipă care gestionează fabricile de producție, realizăm modelarea pe baza calculelor precise a fluxului. Orientarea procesului de compactare către zonele adecvate elimină eventualele deficiențe din afara orizontului produsului final. Acest lucru reduce procentul de defecte și consumul de materie primă.
Impactul controlului strict al procesului asupra repetabilității
Menținerea parametrilor identici pentru umplere și timpul de prezență a detaliului în formă reduce drasticamente dispersia proprietăților mecanice între livrările ulterioare. Controalele constante asupra temperaturii cuptorului și a vitezei de răcire condiționează menținerea unei structuri cristaline stabile a metalului.
Operatorii centrului de prelucrare detectează imediat variațiile durității materialului care apar în timpul prelucrării stratului de acoperire. Verificarea calității, de la etapa de turnare a metalului până la turnarea finală, protejează împotriva introducerii pe piață a unei serii defectuoase.
Care domenii necesită toleranțe dimensionale stricte?
Sectorul auto impune norme absolute privind etanșitatea și rezistența la sarcinile dinamice bruște. Elementele suspensiei sau ale sistemului de propulsie sunt aproape întotdeauna montate în carcase. Industriea medicală, pe de altă parte, așteaptă absența absolută a micro-crăpăturilor care ar împiedica sterilizarea suprafețelor.
Industria energetică și producția de utilaje pentru construcții adesea necesită elemente cu un grad ridicat de complexitate, acceptând o gamă mai largă de decalaje. Carga de obținere a preciziei în elementele de rulare este transferată acolo pe masa de frezare. Dacă planificați producția de noi componente industriale, un prim pas bun este o consultare timpurie a proiectului cu tehnicienii de turnătorie pentru optimizarea costurilor componentelor finale.
Optimizarea ciclului de producție într-un singur depozit
Concentrarea activităților de proiectare, turnarea formelor și prelucrarea CNC finală într-un singur centru eliminează complet întârzierile asociate cu transportul de tăblii brute. Se elimină problema pierderii bazei de măsurare în timpul transferului detaliului între diferiți subcontractanți. Documentația rămâne în mâinile unui singur grup.
Fluxul intern de informații între turnătorie și departamentul de prelucrare permite corectarea în permanență a formei modelului pentru a scurta ciclul de lucru al frezei. Această linie de proces integrată scurtează drastic timpul dintre aprobarea desenelor și livrarea lotului finit.
Selectarea tehnologiei de turnare a aluminiului depinde de precizia necesară, geometria și dimensiunile seriei. Kokila oferă o repetabilitate mai bună, o porozitate mai mică și o rentabilitate mai mare la volume mari. Forma de nisip oferă o libertate mai mare de formă, dar necesită de obicei aditivi mai mari și o prelucrare mai precisă. Calitatea este determinată și de model, de sistemul de alimentare și de controlul continuu al procesului.
Întrebări frecvente
Când este mai bine să alegi o cocilă în loc de o formă de piatră?
Kokila este mai bună la seriile de la câteva sute până la câteva mii de bucăți, când contează repetabilitatea, porozitatea mai mică și precizia dimensională mai bună. Funcționează în special la elementele care trebuie să aibă parametri stabili între loturi consecutive.
Care sunt principalele avantaje ale turnării sub formă de praf de nisip?
Turnarea în nisip oferă o libertate mai mare în proiectare, mai ales pentru forme complexe, dimensiuni mari și canale interioare. De asemenea, este benefică pentru prototipuri și serii mici, deoarece reduce costurile de pregătire a echipamentului.
De ce proiectul modelului are o importanță atât de mare pentru calitatea turnării?
Modelul trebuie să țină cont de contractul pistonului, sistemul de injecție și supapă, deoarece acestea limitează riscul de blocaje și alte defecte interne. Un model bine proiectat reduce numărul de reparații și reduce consumul de material.
Cum influențează controlul complet al procesului seria de turnări din aluminiu?
Controlul complet al procesului stabilizează temperatura, timpul de răcire și condițiile de turnare, ceea ce reduce variația calității între serii. Astfel, segmentele ulterioare au proprietăți mecanice mai apropiate și un nivel de defragmentare mai mic.
Care sunt industriile care necesită cel mai adesea matrițe cu precizie maximă?
Industriile auto și medicale au cele mai mari cerințe, unde sunt esențiale toleranțele, etanșitatea și lipsa microrupturilor. În sectorul energetic și în construcții, se permite mai multă libertate în ceea ce privește geometria, iar precizia se transferă la etapa de prelucrare prin frezare.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română