
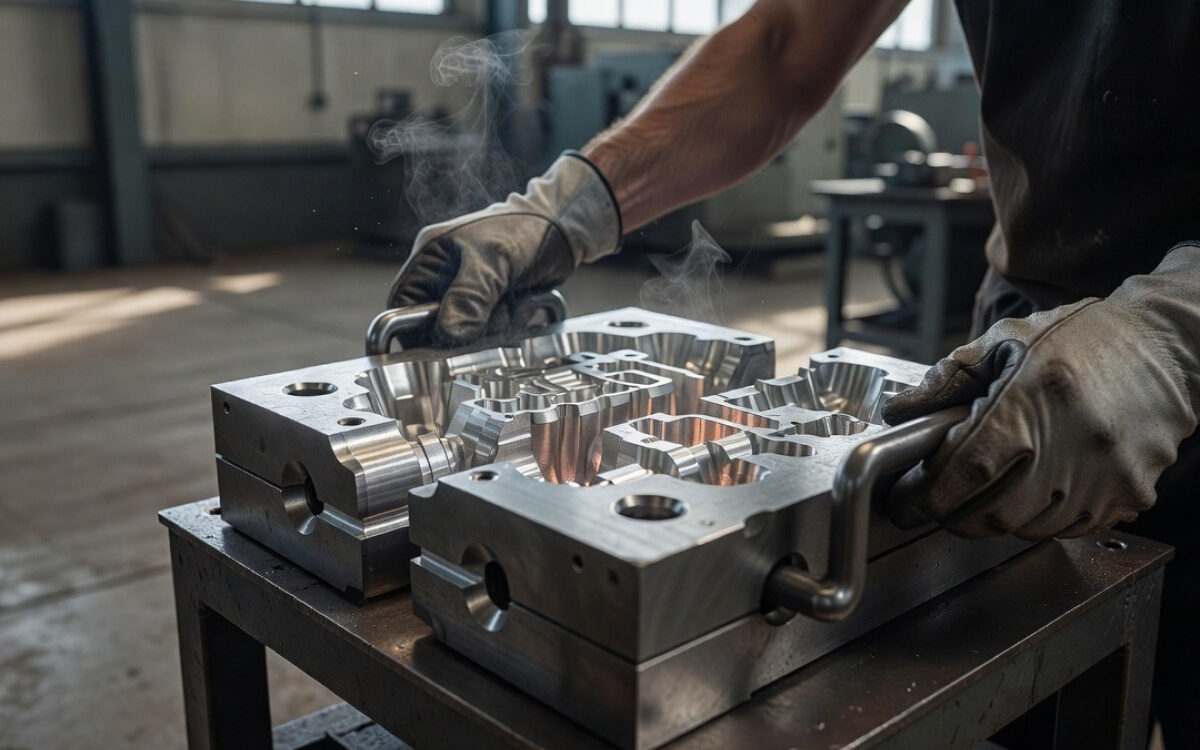
Valet av teknik för tillverkning av detaljer av lättmetaller påverkar deras senare mekaniska egenskaper och totala tillverkningskostnader. Valet av metod bygger främst på analys av precision, återgivbarhet och storlek på beställningen. Sammanställningen av möjligheterna med formen med sand och metallen gör processoptimeringen för ett visst industriellt tillämpningsområde enklare.
Varför avgör noggrannhet och produktionsvolym valet av teknik?
Beslutet att välja en specifik gjuteriprocess grundas direkt på acceptabla måttavvikelser och antalet beställda enheter. Små partier eller detaljer med mycket komplex geometri tillverkas oftast i sandformar. Detta minskar de initiala kostnaderna för produktionsberedningen vid mindre volymer. Större marknadskrav leder projektet mot permanenta metalformar.
Kriterier som avgör valet av teknik omfattar:
- den erforderliga dimensionella toleransen för den rådelen före bearbetningen,
- graden av geometriska komplikationer och förekomsten av interna kanaler,
- Planerad budget för att skapa matrixutrustning.
I vår tillverkningspraxis underkastar vi dessa parametrar för verifiering redan i det inledande steget av frågeanalysen. Vid förberedelse Specialtillverkade aluminiumformar, Vi väljer den optimala tekniska vägen innan vi påbörjar den riktiga modelleringen, För att effektivt förebygga senare problem på maskinhallen.
Hur påverkar kokilformen gjutningens täthet?
Användning av en stål- eller järnmatris garantier snabb avledning av värme och mycket jämn sammanhärdning av flytande metall. Snabb temperaturfallning förhindrar bildning av gasbubblor inuti strukturen. Detta minskar detaljens porösa struktur och förbättrar synligt dess hållfasthetsegenskaper. Denna teknik möjliggör reproducerbarhet på ±0,076–0,127 mm.
Den begränsade grovheten hos den yttre skiktet minskar behovet av aggressiv skärning. Det visar den högsta lönsamheten för projekt som omfattar mellan några hundra och ett par tusen stycken. Den högre kostnaden för att tillverka själva matrisen kompenseras genom att samma verktyg används många gånger.
Var ger sandstansning störst frihet att forma?
Användning av flytande formsättningsblandningar tillåter utförandet av komplexa profiler och korpuser med stora mått. Användningen av extra kärnor gör det möjligt att utan problem konstruera djupa kanaler och avsmalningsytor som inte skulle kunna konstrueras med en fast metallform. Detta undviker hinder av storlek och mekanisk uppdelning av formen.
Ytan på sådana detaljer har en tydlig grovstruktur, och standardavvikelsen är cirka ±0,5 mm. Detta kräver att en tjockare extraöverlägg används för fräsning av kontaktpunkter och arbetsytor. Denna lösning är vanlig vid prototyptestning och vid tillverkning av enskilda delar av maskiner.
Modellprojektet och strömförsörjningssystemet – risker för fel
En korrekt konstruerad modell kräver beaktande av den naturliga svällningen hos materialet, som är 1,2–1,5 % för aluminiumlegeringar. Den välutvecklade insprutningssystemet och de korrekt utformade överflödena ansvarar för att den flytande metallen levereras stadigt till den härdande ytan. Detta skyddar detaljen från att bilda förstörelsevåldiga svullnadshål vid ändpunkterna av cellväggarna.
Som team som hanterar produktionsanläggningar utför vi modellering baserat på noggranna utsläppsberäkningar. Genom att styra avsmältningsprocessen till de rätta partierna undviker vi eventuella avvikelser från produkternas form. Detta minskar avvikelserna och resursförbrukningen.
Effekten av strikt processkontroll på repeterbarheten
Bevarande av identiska fyllningsparametrar och tidsperioden för detaljens förvaring i form drastiskt minskar spridningen av mekaniska egenskaper mellan efterföljande leveranser. Regelbunden övervakning av ugnens temperatur och kylhastighet garanterar att metalls strukturer hålls stabila.
Operatörer av bearbetningscenter upptäcker omedelbart fluktuationer i materialets hårdhet som uppstår under materialinsamlingen. Kvalitetskontrollen från smältningen till den slutliga formningen skyddar mot att felaktiga partier släpps ut till monteringen.
Vilka branscher kräver hårda toleransgränser?
Bilindustrin tvingar fram absolut standarder för täthet och motståndskraft mot plötsliga dynamiska belastningar. Stötdämpningsdelar eller drivsystemet tillverkas nästan alltid i kokyler. Den medicinska industrin kräver däremot absolut avsaknad av mikroporösa sprickor som skulle göra det svårt att sterilisera ytorna.
Energiteknik och tillverkning av byggmaskiner absorberar ofta komponenter med en hög grad av komplexitet och accepterar bredare toleransintervall. Tyngden av att uppnå precision i lagerhjul överförs där till fräsbordet. Om du planerar att tillverka nya industriella komponenter är det en bra idé att tidigt diskutera ritningen med formsprutningsteknikern för att optimera kostnaden för det slutliga verktyget.
Optimering av produktionscykeln på ett och samma anläggning
Sammanfoga projektarbete, formtillverkning och slutbearbetning med CNC-bearbetning i ett och samma verktygsställe fullständigt eliminerar stillestånd som orsakas av transport av råformade gjutgods. Problemet med att förlora mätbasen vid överföring av detaljer mellan olika underleverantörer försvinner. Dokumentationen förblir hos samma team.
Den interna informationsflöden mellan gjuteriet och bearbetningsavdelningen gör det möjligt att ständigt korrigera modellenens form för att minska fräsmaskinens arbetstid. Denna integrerade process förkortar drastiskt den tid som går från godkännandet av ritningarna till leveransen av den färdiga produkten.
Valet av aluminiumstødningsprocesser beror på den efterfrågade noggrannheten, geometrin och storleken på serierna. Kokila ger bättre repeterbarhet, mindre porighet och högre kostnadseffektivitet för större serier. Sandformen ger större formfrihet, men kräver vanligtvis större tillskott och noggrannare bearbetning. Kvaliteten avgörs också av modell, drivsystem och ständig processkontroll.
Vanliga frågor
När är det bättre att välja en kokil istället för en sandform?
Kokila är bättre för serier med mellan ett par hundra och ett par tusen stycken, när repeterbarhet, lägre porösitet och bättre måttprecision är viktiga faktorer. Den är särskilt användbar för komponenter som måste ha stabila parametrar mellan olika partier.
Vilka är huvudfördelarna med sandformning?
Sandstansning ger större designfrihet, särskilt vid komplexa former, stora mått och interna kanaler. Det är också fördelaktigt vid prototyper och små serier eftersom det minskar kostnaden för att tillverka verktyg.
Varför är designen av modellen så viktig för formens kvalitet?
Modellen måste ta hänsyn till stempelns krympning, insprutningssystemet och övertrycket, eftersom det är dessa som minskar risken för krympningshål och andra inre defekter. En välkonstruerad modell minskar mängden reparationer och minskar materialförbrukningen.
Hur påverkar fullständig kontroll över processen aluminiumformarna?
Full kontroll över processen stabiliserar temperaturen, kyltid och fyllningsförhållanden, vilket minskar skillnaderna i kvalitet mellan serierna. På så sätt har de följande partierna mer likartade mekaniska egenskaper och färre avvikelser.
Vilka branscher kräver oftast gjutningar med högsta noggrannhet?
De största kraven ställs av bilindustrin och medicinteknikbranschen, där toleranser, täthet och avsaknad av mikropunkter är avgörande. I energi- och byggbranscherna tillåts det oftare större frihet i geometrin, och noggrannheten överförs till skärprocessen.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română