
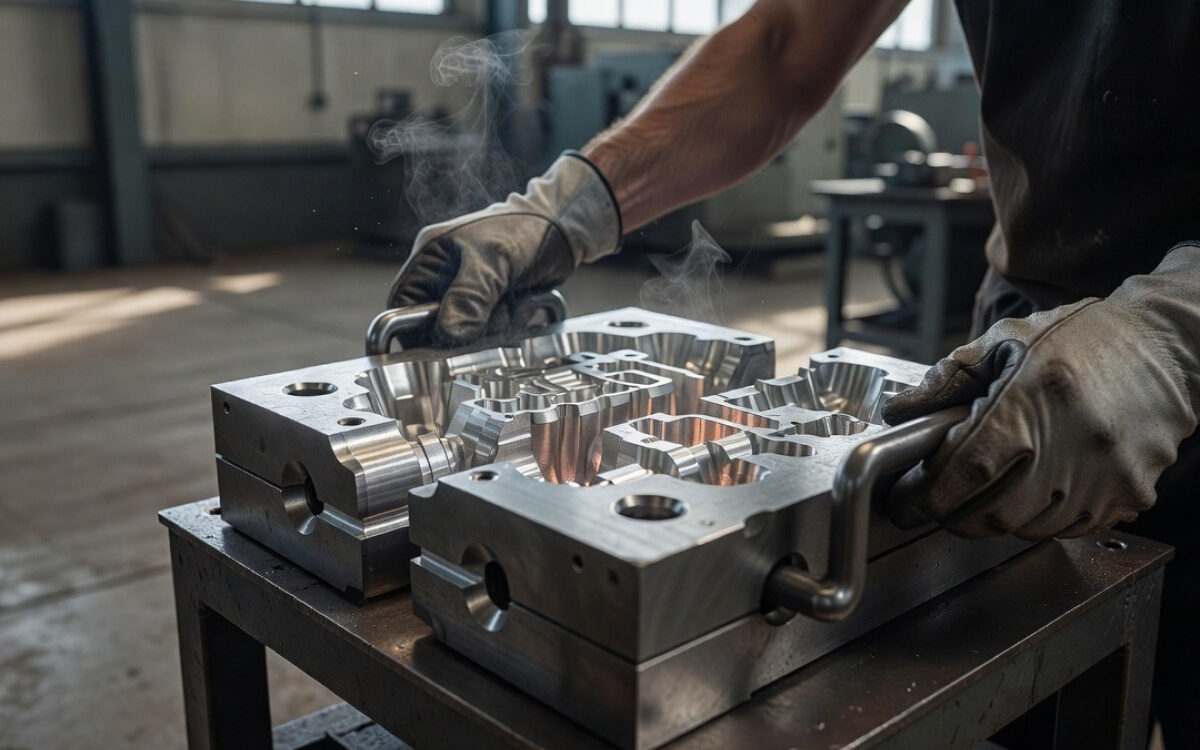
Výběr technologie výroby dílů z lehčích kovů určuje jejich pozdější mechanické vlastnosti a celkové výrobní náklady. Výběr metody spočívá především v analýze přesnosti, opakovatelnosti a velikosti objednávky. Srovnání možností pískové formy s kovovou kokilou usnadňuje optimalizaci výrobního procesu pro konkrétní průmyslové použití.
Proč přesnost a rozsah výroby rozhodují o výběru technologie?
Rozhodnutí o výběru konkrétního lisovacího procesu vyplývá přímo z přípustných odchylek v rozměrech a počtu objednaných kusů. Malé partie nebo prvky s velmi složitou geometrií se nejčastěji vyrábějí ve formách z písku. To snižuje počáteční náklady na přípravu výroby při menších objemech. Rozšířenější tržní poptávka vede projekt k trvalým kovovým formám.
Kryteria určující výběr technologie zahrnují:
- požadovanou toleranci rozměrové části surové před obrobou,
- množství komplikací geometrie a přítomnost vnitřních kanálů,
- plánovaný rozpočet na vytvoření matričních nástrojů.
V rámci našich zkušeností v oblasti odlitků tyto parametry podrobujeme kontrole již v počáteční fázi analýzy poptávky. Při přípravě odlitky z hliníku na zakázku, vybíráme optimální technickou trajektorii před zahájením správného modelování, aby účinně předcházet pozdějším problémům na montážním podest věže.
Jak formovací proces kokilový ovlivňuje hustotu odlitku?
Použití ocelové nebo litinové matrice zaručuje rychlé odvádění tepla a velmi rovnoměrné vytvrzení tekutého kovu. Rychlé snížení teploty zabraňuje vzniku bublin vnitřku konstrukce. To snižuje poréznost díla a výrazně zlepšuje jeho pevnostní vlastnosti. Tato technologie umožňuje dosáhnout opakovatelnosti s přesností ±0,076–0,127 mm.
Omezená hrubost vrchní vrstvy minimalizuje potřebu agresivního obrábění. projevuje největší rentabilitu u realizací zahrnujících od několika stovek do několika desítek tisíc kusů. Vyšší náklady na výrobu samotné matice se kompenzují několikanásobným použitím stejného nástroje.
Kde nabízí píseková odlitka největší volnost v tvaru?
Využití plynulých formovacích směsí umožňuje výrobu složitých profilů a těles s rozměry značných rozměrů. Použití dalších jádrových bloků umožňuje bez problémů navrhovat hluboké kanály a výřezy, které by nebyly možné vytvořit z pevné kovové formy. To eliminuje bariéru velikosti a mechanické rozdělení matrice.
Povrch tohoto dílu má výraznou hrubost a standardní odchylky činí přibližně ±0,5 mm. To znamená, že je třeba zohlednit větší přísun materiálu pro frézování styčných ploch a pracovních ploch. Tento způsob zpracování převládá při testování prototypů a při výrobě jednotlivých součástí strojů.
Projekt modelu a uspořádání napájení a riziko vad
Správně navržený model vyžaduje zohlednění přirozeného zkracování materiálu ve výši 1,2–1,5 % u hliníkových slitin. Rozšířený vtok a vhodně zvolené nadlévy zajišťují stálé dodávání tekutého kovu do taveného místa. To chrání díl před vznikem destruktivních trhlin v místě změn tloušťky stěny.
Jako tým zajišťující výrobu provádíme modelování na základě přesných výpočtů průtoku. Způsobování procesu stygnięcia do vhodných částí odstraňuje případné ztráty mimo obrys správného výrobku. To snižuje procento chyb a spotřebu surovin.
Vliv přísné kontroly procesu na opakovatelnost
Zachování stejných parametrů naplnění a doby pobytu dílku ve formě drasticky snižuje rozptyl mechanických vlastností mezi jednotlivými dodávkami. Stálý dohled nad teplotou pece a rychlostí chlazení zajišťuje zachování stabilní krystalické struktury kovu.
Operatori obráběcích center okamžitě detekují změny pevnosti materiálu, které se projevují při sbírání povlaků. Kontrola kvality od vstupu kovu do válcovny až po konečné válcování chrání před vypouštěním vadné partie do montáže.
Které odvětví vyžadují přísné toleranční rozměrové omezení?
Automobilový sektor vynucuje bezvýhradní normy týkající se těsnosti a odolnosti vůči náhlým dynamickým zatížení. Součásti podvozku nebo pohonných jednotek se téměř vždy vyrábějí v kokilách. Průmysl zdravotnický zase očekává naprostý absence mikropuknutí, která by ztěžovala sterilizaci povrchů.
Energetika a výroba stavebních strojů často vyžadují složitější komponenty a jsou schopny akceptovat širší rozsah odchylek. Těžkost dosahování přesnosti v ložiskových uzlech se přenese na frézovací stůl. Pokud plánujete výrobu nových průmyslových komponent, je dobré včas konzultovat návrh s technologií lití s cílem optimalizace nákladů na konečný nástroj.
Optimalizace výrobního cyklu v jednom závodě
Soustředění projektových prací, formování a konečná CNC obrábění v jednom závodě plně eliminuje zdržení spojená s dopravou surových litin. Problém ztráty měřicího zařízení při přesouvání dílce mezi různými subdodavateli se tak vytratil. Dokumentace zůstává v rukou jediného týmu.
Vnitřní tok informací mezi odlitkovnou a výrobou zpracování umožňuje průběžnou úpravu tvaru modelu s cílem zkrácení doby cyklu obrábění frézou. Taková integrovaná cesta radikálně zkracuje dobu od schválení výkresů až po odeslání hotové série zboží.
Výběr technologie odlitků hliníku závisí na požadované přesnosti, geometrii a velikosti sérií. Kokila poskytuje lepší opakovatelnost, menší porovnatelnost a vyšší rentabilitu u větších sérií. Forma s pískem poskytuje větší volnost při tvarování, ale obvykle vyžaduje větší přídavné úpravy a přesnější zpracování. Kvalitu určuje také model, systém napájení a stálá kontrola procesu.
FAQ
Kdy je lepší použít kokilku místo písečné formy?
Kokila je vhodnější pro série od několika stovek až po několikatěch set kusů, pokud se berou v úvahu opakovatelnost, nižší porovnatelnost a lepší přesnost rozměrů. Je to obzvláště užitečné u dílů, které musí mít stabilní parametry mezi jednotlivými sériemi.
Jaké jsou hlavní výhody odlitků v písku?
Liatí v písku poskytuje větší volnost při návrhu, zejména u složitých tvarů, velkých rozměrů a vnitřních kanálů. Je také výhodné pro prototypy a malé série, protože omezuje náklady na přípravu nástrojů.
Proč je projekt modelu tak důležitý pro kvalitu odlitku?
Model musí zohledňovat kontrakci válce, systém vstřikování a přetlak, protože tyto faktory snižují riziko kontraktu válce a dalších vnitřních vad. Dobře navržený model snižuje počet oprav a omezuje spotřebu materiálu.
Jak úplná kontrola procesu ovlivňuje sérii litinových forem z hliníku?
Plná kontrola procesu stabilizuje teplotu, čas chlazení a podmínky plnění, což snižuje rozptyl kvality mezi jednotlivými sériemi. Díky tomu mají další partie blíže k těmto vlastnostem a méně odchylek.
Jaké oblasti nejčastěji vyžadují odlitky s nejvyšší přesností?
Největší nároky kladou automobilový a zdravotnický průmysl, kde jsou klíčové tolerance, těsnost a absence mikropůlků. V energetice a stavebnictví je častěji dovolena větší volnost geometrie a přesnost se přenášejí na krok obrábění.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română