
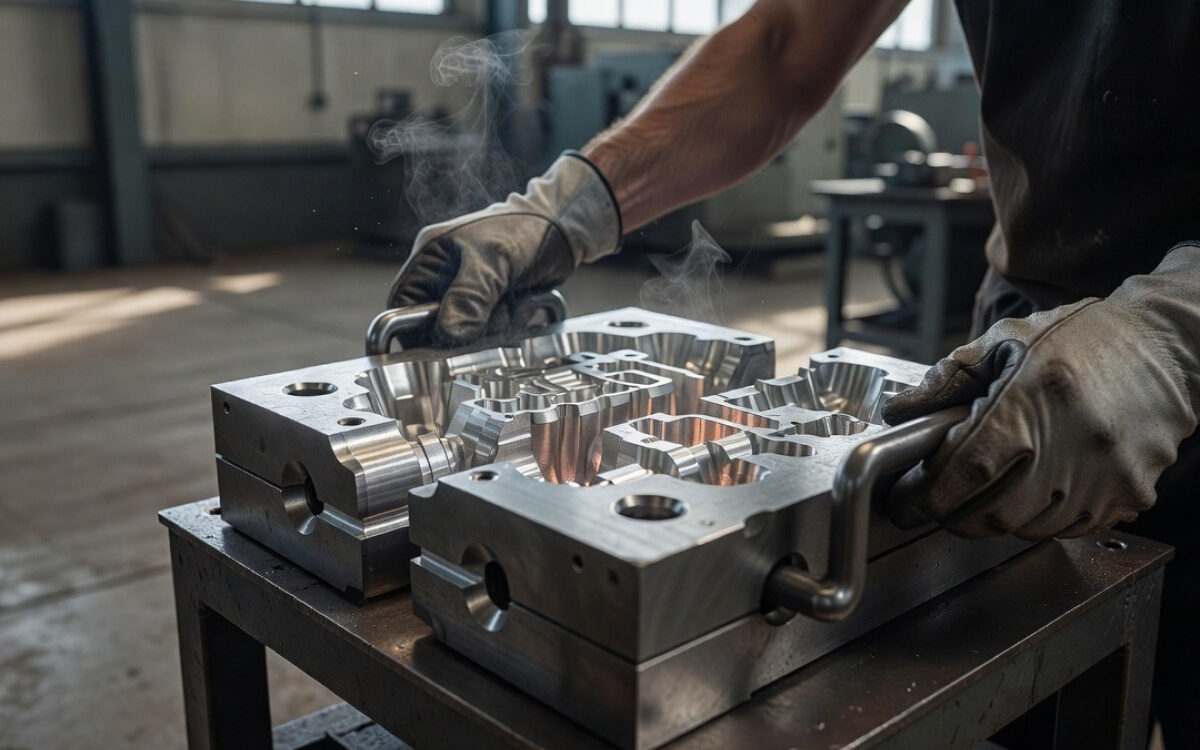
Выбор технологии изготовления деталей из легких металлоидельных сплавов обусловливает их последующие механические свойства и общие затраты на производство. Выбор метода основывается прежде всего на анализе точности, повторяемости и масштаба заказа. Сравнение возможностей песочно-металлической формовочной технологии с кованой коронкой облегчает оптимизацию производственного процесса для конкретного промышленного применения.
Почему точность и масштабы производства определяют выбор технологии?
Решение о выборе конкретного процесса литья напрямую зависит от допустимых отклонений размеров и количества заказов. Малые партии или детали с очень сложной геометрией чаще всего изготавливаются в формовочных печах. Это снижает начальные затраты на подготовку производства при меньших объемах. Более значительное рыночное спрос направляет проект на использование прочных металлических форм.
Критерии, определяющие выбор технологии, включают:
- требованная размерная точность части сырья перед обработкой,
- степень сложности геометрии и наличие внутренних каналов,
- плановый бюджет на создание матрицы оборудования.
В ходе поиска практических решений мы уже на начальной стадии анализа запроса проверяем эти параметры. При подготовке Литые изделия из алюминия под заказ, мы выбираем оптимальный технологический путь перед началом правильного моделирования, чтобы эффективно предотвращать дальнейшие проблемы на производственной площадке.
Как форма кокиль влияет на плотность отлива?
Использование стальной или чугунной матрицы гарантирует мгновенное испарение тепла и очень равномерное схватывание жидкого металла. Быстрый спад температуры предотвращает образование пузырьков газа внутри структуры. Это уменьшает пористость детали и заметно улучшает ее прочностные свойства. Эта технология позволяет достигать повторяемости на уровне ±0,076–0,127 мм.
Ограниченная шероховатость верхнего слоя минимизирует необходимость агрессивной резки. является наиболее рентабельным при реализациях от нескольких сотен до нескольких десятков тысяч штук. Высокая стоимость изготовления самой матрицы компенсируется многократным использованием одного и того же инструмента.
Где гравирование песком дает наибольшую свободу в плане формы?
Использование жидких формовочных смесей позволяет выполнять сложные формы и корпуса значительных размеров. Использование дополнительных сердечников позволяет без помех проектировать глубокие каналы и выступы, которые было бы невозможно вытянуть из жесткой металлической формы. Это позволяет обойти барьер размера и механического разделения матрицы.
Поверхность такого детали сохраняет четкую шероховатость, а стандартные отклонения составляют около ±0,5 мм. Это требует учета более толстого слоя при фрезеровке стыковых мест и рабочих поверхностей. Это решение преобладает при тестировании прототипов и изготовлении отдельных деталей машин.
Проект модели и схема питания и риск возникновения дефектов
Правильно построенный образец требуется учет естественного сжатия материала, составляющего 1,2–1,5 % для алюминиевых сплавов. Расширенный шнековый узел и соответствующая регулировка расхода металла обеспечивают постоянное подавление жидкого металла в зону схватывания. Это защищает деталь от образования разрушительных ям скопления в местах изменения толщины стенки.
Как команда, обслуживающая производственные предприятия, мы проводим моделирование на основе точных расчётов потока. Ориентация процесса сжатия на соответствующие партии позволяет исключить возможные потери за рамки параметров правильного продукта. Это ограничивает процент брака и расход сырья.
Влияние строгой проверки процесса на повторяемость
Поддержание одинаковых параметров заполнения и времени пребывания детали в форме драматически снижает расход механических свойств между последующими поставками. Постоянный контроль температуры печи и скорости охлаждения обеспечивает сохранение стабильной кристаллической структуры металла.
Операторы обрабатывающих центров немедленно фиксируют отклонения твердости материала, проявляющиеся при сборке напыления. Проверка качества с момента заваривания сплава до окончательного точения защищает от выпуска некачественной партии для сборки.
Какие отрасли требуют жестких размеров?
Сектор автомобилестроения настаивает абсолютные нормы прочности и устойчивости к внезапным динамическим нагрузкам. Элементы подвески или системы привода почти всегда создаются в кузове автомобиля. С другой стороны, медицинская промышленность требует абсолютной отсутствия микротрещин, затрудняющих стерилизацию поверхностей.
Энергетика и производство строительной техники часто требуют использования элементов с высокой степенью сложности, при этом допускается более широкий диапазон отклонений. Вес достижения точности в подшипниковых узлах переносится на фрезеровку. Если вы планируете производство новых промышленных компонентов, то предварительная консультация с технологической службой литейного производства — хороший шаг к оптимизации затрат на конечный инструмент.
Оптимизация производственного цикла в одном цехе
Соединение проектных работ, формования и финальной обработки CNC в одном месте полностью устраняет простоя, связанные с транспортировкой сырых листов. Исчезает проблема потери измерительной базы при переносе детали между различными субподрядными компаниями. Документация остается в руках одного отдела.
Внутренний поток информации между литейным цехом и отделом обработки позволяет на время корректировать форму модели, чтобы сократить цикл работы фрезера. Такая интегрированная цепочка радикально сокращает время, от момента утверждения чертежей до момента отправки готовой партии товара.
Выбор технологии литья алюминия зависит от требуемой точности, геометрии и размера серии. Kokila обеспечивает лучшую повторяемость, меньшую пористость и более высокую экономичность при больших партиях. Форма из песка обеспечивает большую свободу в формировании, но обычно требует большего накладывания и более тщательной обработки. Качество также зависит от модели, схемы питания и постоянного контроля процесса.
FAQ
Когда лучше выбрать кокиль вместо формы из песка?
Kokila лучше подходит для серий с количеством деталей от нескольких сотен до нескольких десятков тысяч, когда важны повторяемость, меньшая пористость и более высокая точность размеров. Он особенно эффективен в случаях, когда элементы должны иметь стабильные параметры между последовательными партиями.
Какие основные преимущества имеют отливки в виде песка?
Литье в песке обеспечивает большую свободу в дизайне, особенно при сложных формах, больших габаритах и внутренних каналах. Он также удобен для прототипов и небольших серий, поскольку сокращает затраты на подготовку оборудования.
Почему проект модели так важен для качества отливки?
Модель должна учитывать сжатие шлама, систему вливания и надливка, поскольку именно они ограничивают риск образования шлама и других внутренних дефектов. Надежно спроектированная модель уменьшает количество доработок и ограничивает расход материала.
Как полный контроль над процессом влияет на серию алюминиевых листов?
Полная автоматическая система контроля процесса стабилизирует температуру, время охлаждения и условия заливки, что снижает разброс качества между партиями. Благодаря этому последующие партии имеют более близкие механические свойства и меньше отходов.
Какие отрасли чаще всего требуют отливок с наивысшей точностью?
Самые высокие требования предъявляются к автомобильной и медицинской промышленностях, где ключевые параметры — это толерантность, герметичность и отсутствие микротрещин. В энергетике и строительстве чаще допускается более свободная геометрия, а точность переносится на этап резки.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română