
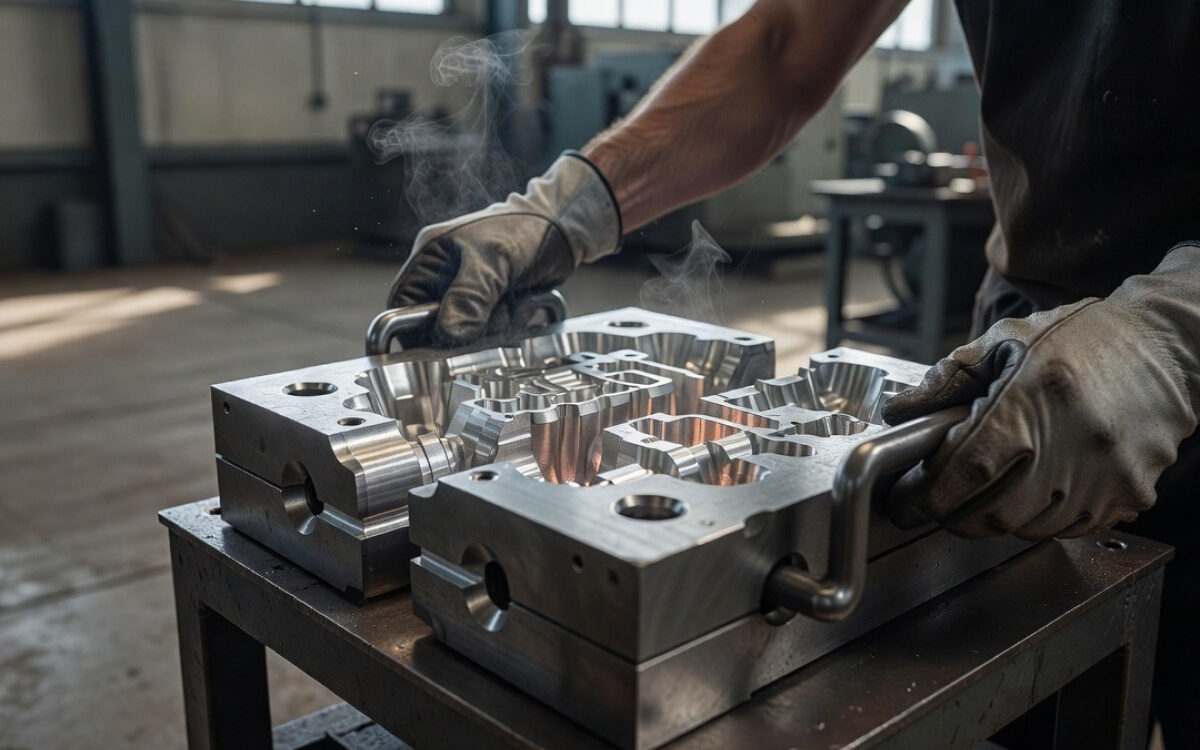
Die Wahl der Fertigungstechnologie für Einzelteile aus Leichtmetalllegierungen beeinflusst ihre späteren mechanischen Eigenschaften und die Gesamtkosten der Herstellung. Die Auswahl der Methode basiert vor allem auf der Analyse der Präzision, der Wiederholbarkeit und der Stückzahl. Die Zusammenstellung der Möglichkeiten der Sandform mit einer Metallkugel erleichtert die Optimierung des Produktionsprozesses für eine bestimmte industrielle Anwendung.
Warum entscheiden Genauigkeit und Produktionsmaßstab über die Wahl der Technologie?
Die Entscheidung für einen bestimmten Gießprozess ergibt sich direkt aus den akzeptablen Abweichungen in der Größe und der Anzahl der bestellten Einzelteile. Kleine Serien oder Einzelteile mit einer sehr komplexen Geometrie werden meist in Sandformen hergestellt. Dies reduziert die anfänglichen Produktionskosten bei kleineren Auflagen. Ein größerer Marktzugang führt dazu, dass das Design auf dauerhafte Metallformen ausgerichtet ist.
Die Kriterien, die die Auswahl der Technologie bestimmen, umfassen:
- die erforderliche dimensionale Toleranz der Rohware vor der Bearbeitung,
- Der Grad der Komplikationen der Geometrie und die Anwesenheit von Innenkanälen,
- Der geplante Budget für die Entwicklung der Raster-Software.
In der Praxis werden diese Parameter bereits in der Anfangsphase der Anfrageanalyse überprüft. Bei der Vorbereitung Nachbestellungen von Aluminiumformteilen, Wir wählen eine optimale Technologie-Pipeline, bevor wir mit der eigentlichen Modellierung beginnen., Um nachteilige Probleme auf der Maschinenhalle effektiv zu verhindern.
Wie wirkt sich die Kokillenförmigkeit auf die Festigkeit des Formstoffs aus?
Verwendung einer Stahl- oder Gussform garantiert die schnelle Abführung von Wärme und eine sehr gleichmäßige Verfestigung des flüssigen Metalls. Ein schneller Temperaturabfall verhindert die Bildung von Gasblasen innerhalb der Struktur. Dies reduziert die Porosität des Teils und verbessert deutlich seine Festigkeitswerte. Diese Technologie ermöglicht eine Reproduzierbarkeit von ±0,076–0,127 mm.
Die begrenzte Rauheit der Oberflächenschicht minimiert die Notwendigkeit einer aggressiven Fräsbearbeitung. zeigt die größte Wirtschaftlichkeit bei Projekten an, die zwischen einigen hundert und mehreren tausend Stück betragen. Der höhere Kostenaufwand für die Herstellung der Matrize wird durch die wiederholte Verwendung desselben Werkzeugs ausgeglichen.
Wo bietet Sandguss die größte Gestaltungsfreiheit?
Verwendung von schichtförmigen Formmischungen ermöglicht die Herstellung komplexer Formen und Gehäuse mit großen Abmessungen. Die Verwendung zusätzlicher Kerne ermöglicht es, ohne Einschränkungen tiefe Kanäle und Einschnitte zu entwerfen, die mit einer starren Metallform nicht herausgearbeitet werden könnten. Dies vermeidet die Größen- und mechanische Trennung der Form.
Die Oberfläche dieser Einzelteile weist eine deutliche Rauheit auf, und die Standardabweichungen betragen etwa ±0,5 mm. Dies erfordert die Berücksichtigung eines dickeren Zuschlags für das Fräsen der Kontaktflächen und Arbeitsflächen. Diese Lösung kommt bei der Prüfung von Prototypen sowie bei der Herstellung einzelner Maschinenteile zum Einsatz.
Projektmodell und Stromversorgungssystem – Risiko von Fehlern
Ein richtig konstruiertes Modell Erfordert die Berücksichtigung des natürlichen Schrumpfs des Materials von 1,2–1,5 % für Aluminiumlegierungen. Die ausgeklügelte Einlaufstruktur und die entsprechend präzise dosierte Überdruckbildung sorgen für eine kontinuierliche Zufuhr flüssigen Metalls in den Schrumpfbereich. Dies schützt das Einzelteil vor der Bildung zerstörerischer Schrumpfspalten an Stellen, an denen die Wandstärke wechselt.
Als Team für die Betreuung von Produktionsanlagen führen wir eine Modellierung basierend auf präzisen Durchflussberechnungen durch. Die Ausrichtung des Abgießprozesses auf die entsprechenden Teile führt zu eventuellen Ausfällen außerhalb des Gehäuses des eigentlichen Produkts. Dies reduziert den Ausschuss und den Rohstoffverbrauch.
Die Auswirkungen einer strengen Prozesskontrolle auf die Wiederholbarkeit
Beibehaltung identischer Überströmparameter und des Verweilzeitraums des Einzelteils in Form drastisch reduziert die Verteilung der mechanischen Eigenschaften zwischen den einzelnen Lieferungen. Die ständige Kontrolle der Temperatur des Ofens sowie der Kühlgeschwindigkeit gewährleisten die Erhaltung einer stabilen kristallinen Struktur des Metalls.
Betreiber von Bearbeitungszentren erkennen sofort Schwankungen der Materialfestigkeit, die sich bei der Abkühlung des Schalmoders zeigen. Die Qualitätskontrolle von der Gießphase bis zur endgültigen Verformung schützt vor der Auslieferung fehlerhafter Teile an die Montage.
Welche Branchen erfordern strenge Abmessungstoleranzen?
Der Automobilsektor drängt absolute Normen für Dichtigkeit und Beständigkeit gegen plötzliche dynamische Belastungen. Die Federungselemente oder das Antriebssystem entstehen fast immer in Kokillen. Der Medizintechnik-Bereich hingegen erwartet einen absoluten Fehlen von Mikrorissen, die die Sterilisation der Oberflächen erschweren.
Die Energieerzeugung und die Fertigung von Baumaschinen erfordern oft Komponenten mit einer hohen Komplexität und müssen bei Abweichungen breiteren Toleranzbereichen akzeptiert werden. Die Anforderungen an die Präzision in den Gleitlagern werden dort auf den Fräser übertragen. Wenn Sie planen, neue Industrieteile herzustellen, ist es eine gute Idee, frühzeitig einen Entwurf mit dem Gießereitechniker zu besprechen, um die Kosten des endgültigen Geräts zu optimieren.
Optimierung des Produktionszyklus in einem Betrieb
Die Konzentration der Konstruktionstätigkeiten, die Formfüllung und die endgültige CNC-Bearbeitung in einem einzigen Werkzeug Eliminiert vollständig die Stillstände im Zusammenhang mit dem Transport von Rohformkörpern. Das Problem des Verlusts der Messbasis beim Übertragen eines Einzelteils zwischen verschiedenen Subunternehmern verschwindet. Die Dokumentation bleibt in den Händen eines einzigen Teams.
Der interne Informationsfluss zwischen der Gießerei und dem Bearbeitungsprozess ermöglicht es, den Formentwurf laufend anzupassen, um den Arbeitszyklus des Fräsers zu verkürzen. Diese integrierte Vorgehensweise verkürzt drastisch die Zeit zwischen der Genehmigung der Zeichnungen und dem Versand der fertigen Stückzahl.
Die Auswahl der Aluminiumgusstechnologie hängt von der erforderlichen Genauigkeit, der Geometrie und der Größe der Serien ab. Kokila bietet eine bessere Wiederholbarkeit, eine geringere Porosität und eine höhere Wirtschaftlichkeit bei größeren Serien. Die Sandform bietet mehr Gestaltungsfreiheit, erfordert jedoch normalerweise größere Nachbearbeitungen und eine genauere Bearbeitung. Die Qualität wird auch durch das Modell, die Antriebsanordnung und eine permanente Prozesskontrolle bestimmt.
Häufig gestellte Fragen
Wann ist es besser, eine Kokille zu wählen statt einer Sandform?
Kokila ist besser bei Serien von mehreren Hundert bis zu mehreren Zehntausend Stück, wenn Wiederholbarkeit, geringere Porosität und bessere Maßgenauigkeit zählen. Sie eignet sich besonders gut für Teile, die stabile Parameter zwischen den einzelnen Teilen haben müssen.
Was sind die wichtigsten Vorteile des Sandformenverfahrens?
Das Sandgussverfahren bietet mehr Gestaltungsmöglichkeiten, insbesondere bei komplexen Formen, großen Abmessungen und Innenkanälen. Es eignet sich auch für Prototypen und Kleinserien, da es die Kosten für die Vorbereitung der Werkzeuge reduziert.
Warum ist das Modellprojekt so wichtig für die Qualität des Gusses?
Das Modell muss die Verformung des Werkstoffs, die Einspritzung und den Überdruck berücksichtigen, da diese das Risiko von Verformungsbrüchen und anderen inneren Fehlern verringern. Ein gut ausgelegtes Modell reduziert die Anzahl der Reparaturen und verringert den Materialverbrauch.
Wie wirkt eine vollständige Kontrolle des Prozesses auf die Aluminiumformserie aus?
Die vollständige Kontrolle des Prozesses stabilisiert die Temperatur, die Kühlzeit und die Füllbedingungen, wodurch die Qualitätsschwankungen zwischen den Chargen reduziert werden. Dadurch haben die folgenden Partien mechanische Eigenschaften, die sich mehr dem Standard anpassen, und weniger Verschleiß.
Welche Branchen verlangen am häufigsten Gusswerkzeuge mit höchster Genauigkeit?
Die größten Anforderungen stellen die Automobil- und Medizintechnikindustrie dar, wo Toleranzen, Dichtigkeit und die Abwesenheit von Mikrorissen entscheidend sind. In der Energie- und Bauindustrie wird häufig mehr Freiheit bei der Geometrie zugelassen, und die Genauigkeit wird auf den Schneidprozess übertragen.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română