Wybór technologii produkcji detali ze stopów metali lekkich warunkuje ich późniejsze właściwości mechaniczne i całkowite koszty wytwarzania. Dobór metody opiera się przede wszystkim na analizie precyzji, powtarzalności oraz skali zamówienia. Zestawienie możliwości formy piaskowej z metalową kokilą ułatwia optymalizację procesu produkcyjnego dla konkretnego zastosowania przemysłowego.
Dlaczego dokładność i skala produkcji decydują o wyborze technologii?
Decyzja o wyborze konkretnego procesu odlewniczego wynika bezpośrednio z akceptowalnych odchyłek wymiarowych oraz liczby zamawianych sztuk. Małe partie lub elementy o bardzo złożonej geometrii najczęściej powstają w formach piaskowych. Redukuje to początkowe koszty przygotowania produkcji przy mniejszych nakładach. Większe zapotrzebowanie rynkowe kieruje projekt ku trwałym formom metalowym.
Kryteria determinujące wybór technologii obejmują:
- wymaganą tolerancję wymiarową części surowej przed obróbką,
- stopień komplikacji geometrii oraz obecność wewnętrznych kanałów,
- planowany budżet na stworzenie oprzyrządowania matrycowego.
W naszel praktyce odlewniczej poddajemy te parametry weryfikacji już na początkowym etapie analizy zapytania. Przygotowując odlewy z aluminium na zamówienie, dobieramy optymalną ścieżkę technologiczną przed rozpoczęciem właściwego modelowania, aby skutecznie zapobiegać późniejszym problemom na hali maszyn.
Jak forma kokilowa wpływa na gęstość odlewu?
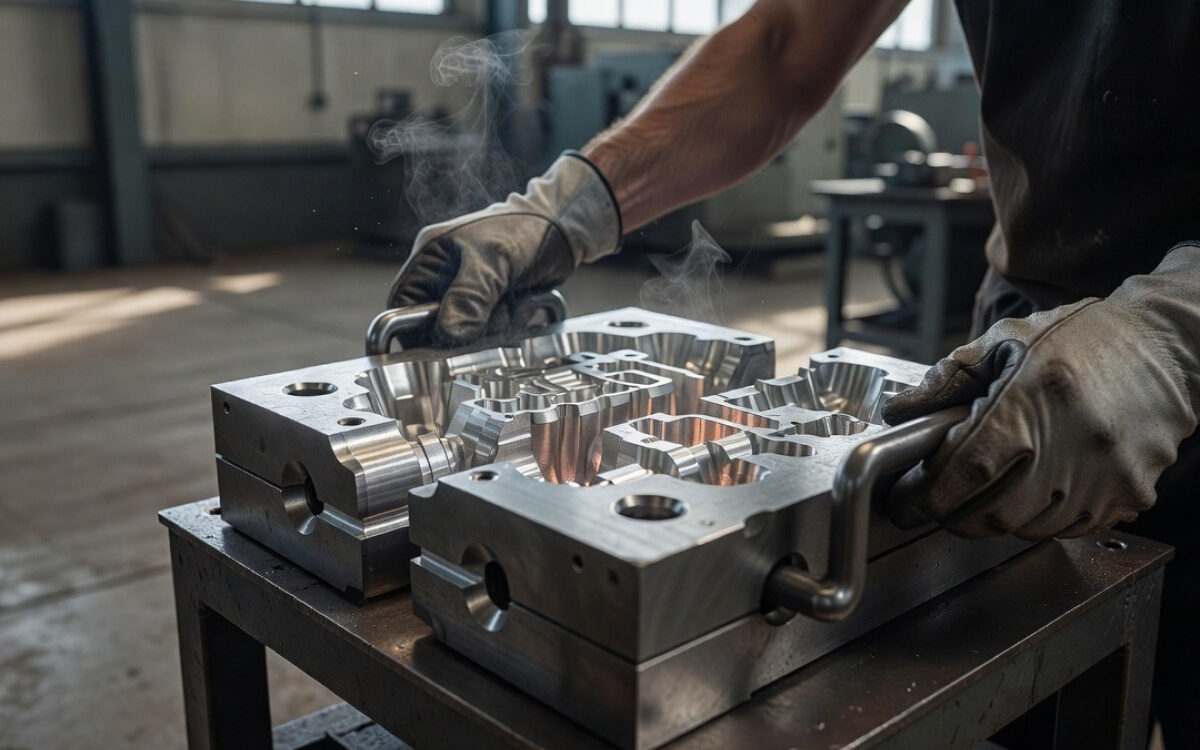
Zastosowanie stalowej lub żeliwnej matrycy gwarantuje błyskawiczne odprowadzanie ciepła i bardzo równomierne krzepnięcie ciekłego metalu. Szybki spadek temperatury zapobiega tworzeniu się pęcherzyków gazu wewnątrz struktury. Zmniejsza to porowatość detalu i zauważalnie poprawia jego właściwości wytrzymałościowe. Technologia ta pozwala uzyskać powtarzalność na poziomie ±0,076–0,127 mm.
Ograniczona chropowatość warstwy wierzchniej minimalizuje potrzebę agresywnej obróbki skrawaniem. Odlewanie kokilowe wykazuje największą opłacalność przy realizacjach obejmujących od kilkuset do kilkunastu tysięcy sztuk. Wyższy koszt wykonania samej matrycy amortyzuje się dzięki wielokrotnemu użyciu tego samego narzędzia.
Gdzie odlewanie piaskowe daje największą swobodę kształtu?
Wykorzystanie sypkich mieszanek formierskich umożliwia wykonanie skomplikowanych brył i korpusów o znacznych gabarytach. Zastosowanie dodatkowych rdzeni pozwala bez przeszkód projektować głębokie kanały i podcięcia, których nie dałoby się wyciągnąć ze sztywnej formy metalowej. Omija to barierę wielkości i mechanicznego podziału matrycy.
Powierzchnia takiego detalu zachowuje wyraźną chropowatość, a standardowe odchyłki wynoszą około ±0,5 mm. Wymaga to uwzględnienia grubszego naddatku na frezowanie miejsc styków i powierzchni roboczych. Rozwiązanie to dominuje podczas testowania prototypów oraz przy wytwarzaniu jednostkowych części maszyn.
Projekt modelu i układ zasilania a ryzyko wad
Prawidłowo skonstruowany model wymaga uwzględnienia naturalnego skurczu materiału wynoszącego 1,2–1,5 % dla stopów aluminium. Rozbudowany układ wlewowy i odpowiednio przeliczone nadlewy odpowiadają za stałe dostarczanie płynnego metalu do krzepnącego obszaru. Chroni to detal przed powstawaniem niszczących jam skurczowych w miejscach zmian grubości ścianki.
Jako zespół obsługujący zakłady produkcyjne, przeprowadzamy modelowanie na podstawie precyzyjnych wyliczeń przepływu. Skierowanie procesu stygnięcia w odpowiednie partie wyprowadza ewentualne ubytki poza obrys właściwego produktu. Ogranicza to odsetek braków i zużycie surowca.
Wpływ ścisłej kontroli procesu na powtarzalność
Utrzymanie identycznych parametrów zalewania i czasu przebywania detalu w formie drastycznie redukuje rozrzut właściwości mechanicznych pomiędzy kolejnymi dostawami. Stały nadzór nad temperaturą pieca oraz szybkością chłodzenia warunkuje zachowanie stabilnej struktury krystalicznej metalu.
Operatorzy centrów obróbczych natychmiast wychwytują wahania twardości materiału ujawniające się podczas zbierania naskórka. Weryfikacja jakości od etapu wlania stopu aż po ostateczne toczenie chroni przed wypuszczeniem wadliwej partii do montowni.
Które branże wymagają surowych tolerancji wymiarowych?
Sektor motoryzacyjny narzuca bezwzględne normy dotyczące szczelności i odporności na nagłe obciążenia dynamiczne. Elementy zawieszenia czy układu napędowego niemal zawsze powstają w kokilach. Przemysł medyczny oczekuje z kolei absolutnego braku mikropęknięć utrudniających sterylizację powierzchni.
Energetyka oraz produkcja maszyn budowlanych często absorbują elementy o dużym stopniu skomplikowania, akceptując szersze zakresy odchyłek. Ciężar uzyskania precyzji w węzłach łożyskowych przenosi się tam na stół frezarski. Jeśli planujesz produkcję nowych podzespołów przemysłowych, dobrym krokiem jest wczesna konsultacja szkicu z technologiem odlewnictwa w celu optymalizacji kosztów docelowego oprzyrządowania.
Optymalizacja cyklu produkcyjnego w jednym zakładzie
Skupienie prac projektowych, zalewania form i finalnej obróbki CNC w jednym obiekcie całkowicie eliminuje przestoje związane z transportem surowych odlewów. Znika problem gubienia bazy pomiarowej przy przenoszeniu detalu między różnymi podwykonawcami. Dokumentacja pozostaje w rękach jednego zespołu.
Wewnętrzny przepływ informacji między odlewnią a działem obróbki pozwala na bieżąco korygować kształt modelu w celu skrócenia cyklu pracy frezu. Taka zintegrowana ścieżka radykalnie skraca czas upływający od zatwierdzenia rysunków do momentu wysyłki gotowej partii towaru.
Dobór technologii odlewania aluminium zależy od wymaganej dokładności, geometrii i wielkości serii. Kokila daje lepszą powtarzalność, mniejszą porowatość i wyższą opłacalność przy większych partiach. Forma piaskowa zapewnia większą swobodę kształtu, ale zwykle wymaga większych naddatków i dokładniejszej obróbki. O jakości decydują też model, układ zasilania i stała kontrola procesu.
FAQ
Kiedy lepiej wybrać kokilę zamiast formy piaskowej?
Kokila jest lepsza przy seriach od kilkuset do kilkunastu tysięcy sztuk, gdy liczą się powtarzalność, niższa porowatość i lepsza dokładność wymiarowa. Sprawdza się szczególnie w elementach, które muszą mieć stabilne parametry między kolejnymi partiami.
Jakie są główne zalety odlewania w formie piaskowej?
Odlewanie w piasku daje większą swobodę projektowania, zwłaszcza przy złożonych kształtach, dużych gabarytach i kanałach wewnętrznych. Jest też korzystne przy prototypach i małych seriach, ponieważ ogranicza koszt przygotowania oprzyrządowania.
Dlaczego projekt modelu ma tak duże znaczenie dla jakości odlewu?
Model musi uwzględniać skurcz stopu, układ wlewowy i nadlewy, bo to one ograniczają ryzyko jam skurczowych oraz innych wad wewnętrznych. Dobrze zaprojektowany model zmniejsza ilość poprawek i ogranicza zużycie materiału.
Jak pełna kontrola procesu wpływa na serię odlewów aluminiowych?
Pełna kontrola procesu stabilizuje temperaturę, czas chłodzenia i warunki zalewania, co zmniejsza rozrzut jakości między seriami. Dzięki temu kolejne partie mają bardziej zbliżone właściwości mechaniczne i mniej odrzutów.
Które branże najczęściej wymagają odlewów o najwyższej dokładności?
Największe wymagania stawiają branże automotive i medyczna, gdzie kluczowe są tolerancje, szczelność oraz brak mikropęknięć. W energetyce i budownictwie częściej dopuszcza się większą swobodę geometrii, a dokładność przenosi się na etap obróbki skrawaniem.
 Polish
 English
 German
 Spanish
 French
 Ukrainian
 Russian