
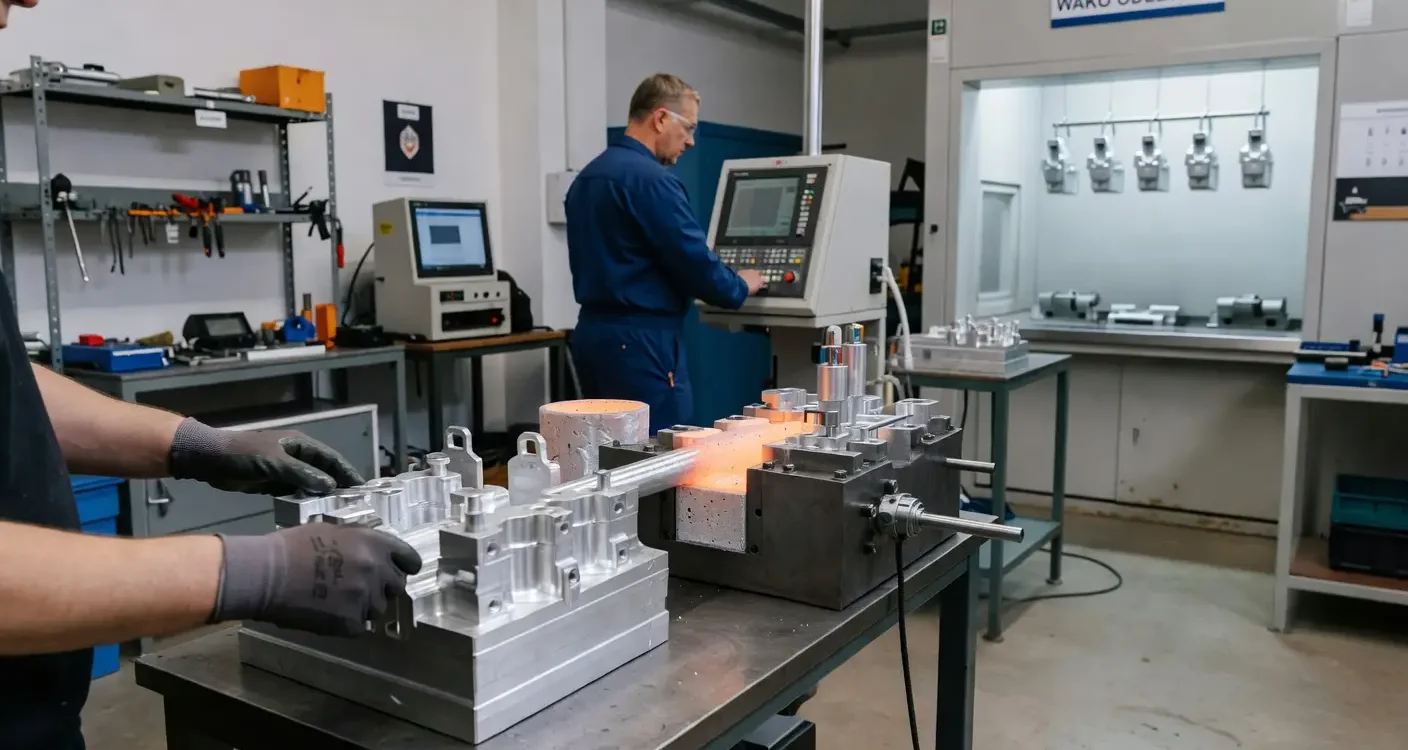
Ливарне моделювання визначає геометрію та допуски алюмінієвого відливка ще до виготовлення самої форми. Точна модель враховує усадку матеріалу та припуски на обробку, що безпосередньо впливає на остаточні розміри виробу. Машинобудівна промисловість сьогодні вимагає деталей, готових до монтажу майже негайно. Поєднання знань про поведінку сплавів легких металів із сучасним оздобленням дозволяє уникнути коштовних виробничих доопрацювань.
Як ливарне моделювання встановлює геометрію та допуски?
Ливарна модель становить основу розмірності та структури готового елемента. У нашій практиці у Wako Odlewnia комpensуємо усадку стоп на рівні 1–1,5 відсотка вже на етапі віртуального проєкту. Проєктант перераховує цільові розміри так, щоб після повного затвердіння металу отримати точну деталь.
Допуск розмірів лиття в кокіль вписуються в суворий діапазон CT5–CT7 згідно з міжнародним стандартом ISO 8062. Це означає відхилення в межах лише ±0,3–0,5 мм на кожні 100 мм довжини готового виробу. Правильно підготовлена початкова геометрія полегшує подальше, безпроблемне припасування деталей машин.
Що доопрацювати перед початком топлення?
Перед розігрівм печі необхідно точно визначити хімічний склад сплаву, цільову температуру форми та сітку ливникових каналів. Контрольована теплота кокілю запобігає передчасному застиганню металу та утворенню так званих холодних спаїв.
Проєкт ливникової системи має величезне значення для внутрішньої цілісності матеріалу. Розплавлений метал повинен заповнити порожнину рівномірно, без виникнення явища турбулентності та замикання бульбашок повітря. Додавання відповідних вентиляційних каналів дозволяє газам вільно залишати форму. Правильне збалантування цих параметрів захищає весь відлив від утворення внутрішньої пористості.
Як відбувається процес заливання та охолодження?
Заливання форм проводиться гравітаційно, адаптуючи техніку до специфіки конкретного замовлення. Процес охолодження, керований за допомогою спеціальних каналів всередині форми, безпосередньо визначає кінцеву мікроструктуру та міцність деталі. Занадто різке падіння температури спричиняє небажану крихкість сплаву.
Більшість відхилень розмірів виникає саме у фазі охолодження. Нерівномірна усадка в місцях із різною товщиною стінки створює деформаційні напруження деталі на 0,2–0,4 мм. Точне керування часом охолодження мінімізує подібні явища, усуваючи необхідність повторного переплавлення матеріалу.
Як ми поєднуємо проєктування з готовою деталлю?
Цикл створення компонента ми замикаємо в одному виробничому ланцюгу на території нашого заводу в Прушкуві. Це означає плавний перехід від виготовлення моделі через технологію лиття алюмінію, аж до остаточного оздоблення поверхні.
Інтеграція всіх етапів дозволяє нам здійснювати поточну перевірку якості сировини після кожного циклу. Виявлення найменшого структурного дефекту призводить до негайного коригування параметрів на виробничій лінії. Якщо ви плануєте впровадження нових машинних компонентів, варто розглянути можливість доручення всього циклу одній перевіреній інженерній команді.
Коли необхідна механічна обробка різанням?
Механічне видалення технологічних припусків гарантує точність на рівні ±0,05 мм у місцях, що потребують найсуворішого пасування. Сирий відлив після виймання з кокілю рідко має достатньо гладкі площини для монтування в складених механічних системах.
Обробку для остаточного доведення на CNC та порошкове фарбування ми впроваджуємо в кількох ситуаціях:
- Необхідність точного нарізання різьби в отворах та ретельного фрезерування гнізд підшипників.
- Робота деталі в умовах агресивного середовища, які потребують багаторічного антикорозійного захисту.
- Високі естетичні вимоги до інсталяції що висуваються до зовнішніх елементів корпусів і панелей.
Правильно нанесене порошкове покриття надійно захищає даний сплав, водночас не порушуючи критичних зовнішніх розмірів.
Як досвід дозволяє підібрати технологію?
Чотири десятиліття присутності нашої компанії в металургійній галузі полегшують діагностування специфічних вимог окремих секторів важкої промисловості. Ми підбираємо суміші та процедури нагріву так, щоб суворо відповідати нормативам міцності для корпоративних клієнтів.
Для автомобільної галузі ми використовуємо сплави, що характеризуються значно підвищеною стійкістю до втоми матеріалу. Енергетичний сектор, у свою чергу, вимагає чудової теплопровідності та повної герметичності відливків. Розуміння цих технологічних нюансів дозволяє швидко налагодити безпечне серійне виробництво.
Що найсильніше визначає відтворюваність відливків?
Правильно розрахована компенсація усадки та суворий контроль теплового потоку обумовлюють ідеальну повторюваність кожної партії. Поєднання точних інженерних рішень із суворим наглядом за параметрами печі дає впевненість в отриманні ідентичних механічних характеристик сотої деталі в серії.
Концентрація процесів усередині одного машинного парку радикально знижує ризик виникнення комунікаційних помилок та логістичних затримок. Відсутність посередників скорочує час очікування на готові партії елементів, гарантуючи повну стабільність монтажних ліній.
Якість алюмінієвих відливків зумовлена точним компенсуванням усадки металу на рівні 1–1,5% вже на етапі моделі. Ключовим для довговічності деталі є керування температурою форми та часом охолодження, що запобігає напруженням і структурним дефектам. Повний виробничий цикл, що включає обробку різанням на ЧПК і фарбування, гарантує точність розмірів до ±0,05 мм. Адаптація технології до специфіки автомобільної чи енергетичної галузей забезпечує необхідні параметри міцності.
Часті запитання
Якое значення має вибір сплаvu алюмінію для довговічності виливка?
Вибір конкретного сплаvu визначає втомну міцність матеріалу, теплопровідність та корозійну стійкість. Відповідні пропорції кремнію та магнію впливають на ливарність металу, що призводить до меншої кількості дефектів у складних геометріях.
Чому допуски на розміри відливків потребують додаткової механічної обробки?
Стандартні ливарні допуски ISO 8062 зазвичай недостатні для гнізд під підшипники чи точних різьб. Механічна обробка CNC дозволяє досягти точності порядку сотих часток міліметра, необхідної для правильного підгону рухомих деталей машин.
Як уникнути внутрішньої пористості в алюмінієвих отливках?
Усунення пористості досягається шляхом оптимізації ливникової системи та застосування випускних каналів у формі. Стабільний, ламінарний потік металу запобігає замиканню бульбашок повітря, що є критично важливим для отримання повної герметичності деталі.
Як термічна обробка впливає на готовий відливок?
Процеси випалювання або гартування після виливання стабілізують кристалічну структуру та знімають внутрішні напруження, що виникли під час охолодження. Завдяки цьому готові елементи набувають більшої твердості та є менш схильними до розтріскування під механічним навантаженням.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română