
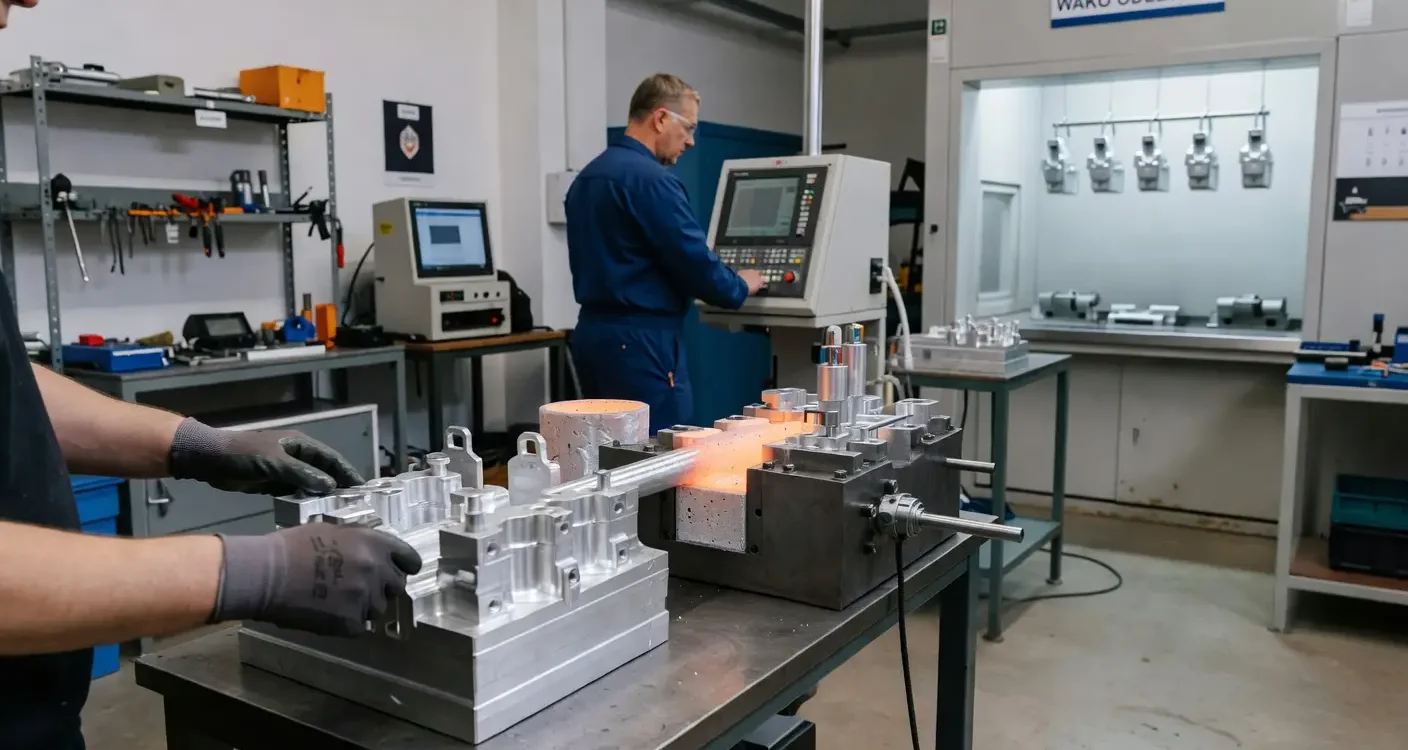
Metalový model rozhoduje o geometrii a toleranciách odliatku z hliníka ešte pred samotnou konštrukciou formy. Presný model zohľadňuje kontrakciu materiálu a prídavky na opracovanie, čo priamo ovplyvňuje konečné rozmery komponentu. Przemysł strojový dnes vyžaduje hotové detaily takmer okamžite pri montáži. Kombinácia znalostí o správaní ľahkých kovových zliatin s moderným povrchovým opracovaním umožňuje vyhnúť sa nákladným úpravám výroby.
Ako modelovanie v liatí nastavuje geometriu a tolerancie?
Modely odliatkov tvoria základ pre rozmernosť a štruktúru hotového komponentu. V našej praxi v Wako Odlewnia Kompenzujeme kontrakciu zliatin v rozmedzí 1–1,5 percent už v štádiu návrhu virtuálneho produktu. Konštruktér vypočíta cieľové rozmery tak, aby po úplnom zhrudnení kovu získal presný detail.
Rozmery tolerancie kokilových odliatkov sa nachádzajú v prísnom rozsahu CT5–CT7 podľa medzinárodnej normy ISO 8062. To znamená odchýlky len v rozmedzí ±0,3–0,5 mm na každých 100 mm dĺžky hotového produktu. Správne pripravená počiatočná geometria uľahčuje neskôr bezproblémové prispôsobenie dielov strojov.
Čo treba dokončiť pred začatím tavenia?
Pred zahriatím pece je potrebné presne stanoviť chemický zloženie zliatiny, cieľovú teplotu formy a sietí pre vstrekovacie kanály. Riadená teplota kokil chráni pred predčasným zhrudnením kovu a tvorbou takzvaných studených spojov.
Projekt zavlažovacieho systému má veľký význam pre vnútornú jednotnosť materiálu. Ohriaty kov musí zaplniť dutinu rovnomerné, bez vzniku turbulencií a bez uzavretia bublin vzduchom. Pridanie vhodných ventilačných kanálov umožňuje plynom slobodne opustiť formu. Správne vyváženie týchto parametrov chráni celý odliatok pred vznikom vnútorných poréznych por.
Ako prebieha proces napájania a chladenia?
Formy sa napúšťajú gravitačne, pričom techniku prispôsobujeme špecifike konkrétneho zadania. Proces stygnięcia riadený špeciálnymi kanálmi vnútri formy, priamo určuje konečnú mikroštruktúru a pevnosť detaily. Prebytočný prudký pokles teploty spôsobuje nežiadúcu krehkosť zliatiny.
Väčšina rozmerových odchýlok vzniká práve v fáze stygnie. Nerovnomerné zúženie v miestach s rôznou hrúbkou steny vytvára deformačné napätia v detaile o 0,2–0,4 mm. Presné riadenie času chladenia minimalizuje tieto príznaky tým, že eliminuje potrebu opätovného spracovania materiálu.
Ako spájame dizajn s hotovým produktom?
Cyklus výroby komponentu ukončujeme v jednom výrobnom závode na našom území v Pruszkove. To znamená plynulý prechod od výroby modelu cez technológiu liatie hliníka, dokončenie až po konečné povrchové úpravy.
Integrácia všetkých fáz nám umožňuje priebežnú kontrolu kvality suroviny po každom cykle. Zistenie najmenšej štrukturálnej chyby vedie k okamžitému úprave parametrov v výrobnej linke. Ak plánujete zavedenie nových strojových komponentov, je vhodné zveriť celý cyklus skúsenému tímu inžinierov.
Kedy je obrábanie rezaním nevyhnutné?
Mechanické odstránenie technologických odchýlok zaručuje presnosť ±0,05 mm v miestach, kde je potrebný najprísnejší súlad. Surový odliatok po vybratia z kokila má zriedka dostatočne hladký povrch na montáž v komplikovaných mechanických systémoch.
V niekoľkých prípadoch implementujeme obrábanie CNC a práškové lakovanie:
- Potreba presného závitovania otvorov a tiež prísneho frézovania ložiskových otvorov.
- Detaily v agresívnom prostredí, ktoré si vyžadujú dlhodobú antikoróznu ochranu.
- Vysoké estetické požiadavky na inštaláciu vytvorené pre vonkajšie prvky konštrukcií a panelov.
Skutočne nanášaná prášková vrstva trvalo zabezpečuje ochranu daného kovu bez narušenia kritických vonkajších rozmerov.
Ako skúsenosti umožňujú prispôsobiť technológiu?
Štyri desaťročia pôsobenia našej firmy v hutníckom priemysle uľahčujú diagnostikovanie špecifických požiadaviek jednotlivých sektorov ťažkého priemyslu. Vybierame zmesi a vykurovacie postupy tak, aby prísne dodržiavali normy pevnosti pre korporátnych zákazníkov.
Pre automobilový priemysel používame stopy, ktoré sa vyznačujú výrazne vyššou odolnosťou proti únavu materiálu. Sektor energetiky si zároveň vyžaduje vynikajúcu tepelnú vodivosť a úplnú tesnosť odliatkov. Vedomosť týchto technologických detailov umožňuje rýchlo začať bezpečný sériový výrobný proces.
Čo najviac rozhoduje o opakovateľnosti odliatkov?
Presne vypočítaná kompenzácia kontrakcie a prísna kontrola toku tepla zabezpečujú ideálnu opakovanosť každej série. Kombinácia presných inžinierskych rozhodnutí s prísnym monitorovaním parametrov pece zaručuje získanie identických mechanických vlastností každého prvku série.
Zoskupenie procesov v rámci jedného strojového parku radikálne znižuje riziko výskytu komunikačných chýb a logistických onesasností. Absencia sprostredkovateľov skracuje čas čakania na hotové časti, čo zaručuje plnú stabilitu montážnych liniek.
Kvalita hliníkových odliatkov vyplýva z presnej kompenzácie uťahovania kovu 1,5% už v štádiu modelovania. Kľúčom k trvácnosti sú regulácia teploty formy a čas chladenia, čím sa predchádzajú napätiam a štrukturálnym vadám. Plný výrobný cyklus zahŕňajúci CNC obrábanie a lakovanie zaručuje presnosť merania do ±0,05 mm. Prispôsobenie technológie špecifikám automobilového alebo energetického priemyslu zabezpečuje požadované pevnostné parametre.
Často kladené otázky
Aký význam má výber hliníkového zliatku pre trvanlivosť odliatku?
Výber konkrétneho zliatku určuje odolnosť materiálu voči únavovému opotrebeniu, tepelnú vodivosť a koróznosť. Správne pomery kremíka a magnézia ovplyvňujú tvrdosť kovu, čo sa prejavuje menším počtom vad v komplikovaných geometriách.
Prečo tolerancie rozmerov odliatkov vyžadujú dodatočnú opracovanie rezaním?
Štandardné odliatkové tolerancie ISO 8062 zvyčajne nestačia pre ložiskové diely ani pre presné závity. Mechanická CNC obrábanie umožňuje dosiahnuť presnosť v rozmedzí niekoľkých stotín milimetrov, nevyhnutnú pre správne uchytenie pohyblivých častí strojov.
Ako sa vyhnúť vnútornému porovnému v hliníkových odliatoch?
Odstránenie porovatočnosti sa dosahuje optimalizáciou vstrekovacieho systému a použitím vzduchotesných kanálov vo forme. Stabilný, laminárny tok kovu zabraňuje uzavretiu vzduchových bublín, čo je kľúčové pre dosiahnutie úplnej tesnosti dielca.
Ako tepelná úprava ovplyvňuje hotový odlúč?
Postupy zvarovania alebo kalenia po odlievaní stabilizujú kryštalickú štruktúru a odstraňujú vnútorné napätia vzniknuté počas stygniácie. Vďaka tomu získavajú hotové prvky vyššiu tvrdosť a sú menej náchylné na prasknutie pod mechanickým zaťažením.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română