
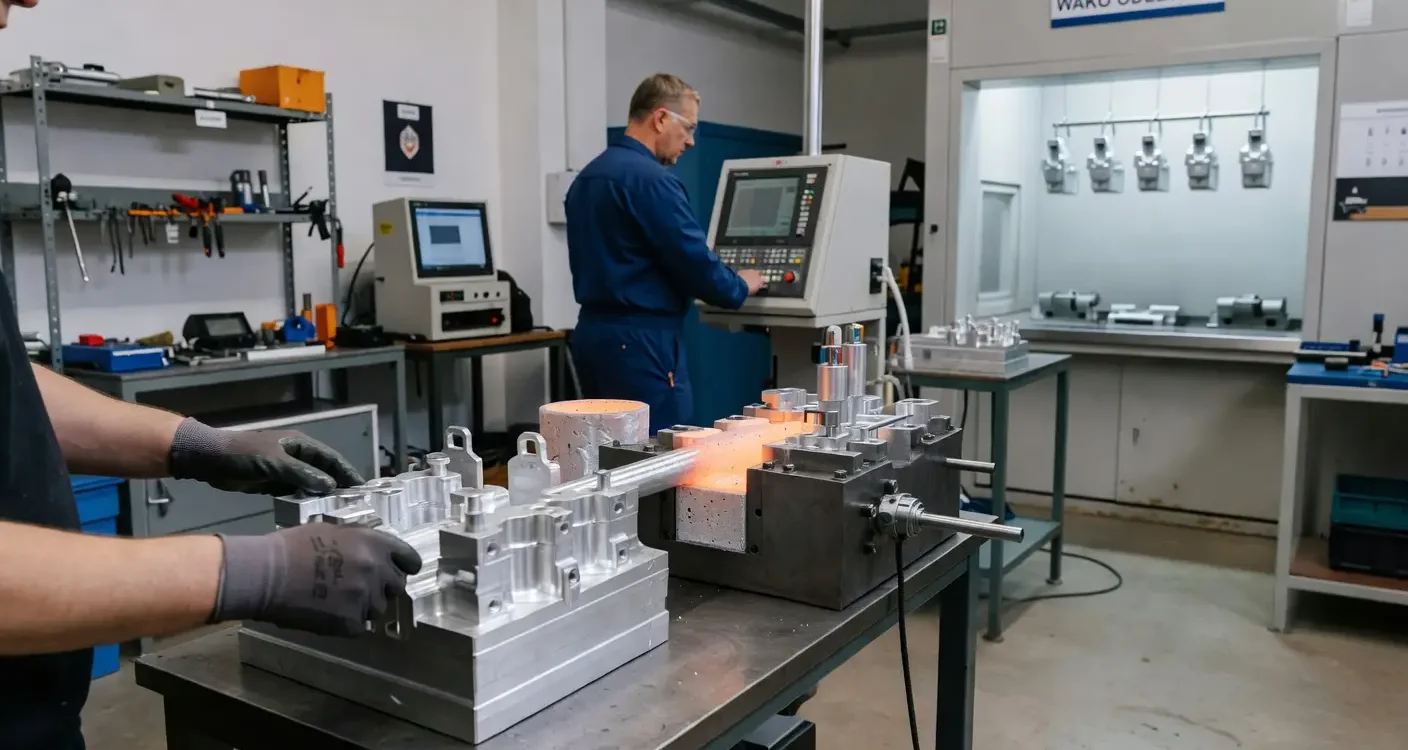
Modelarea prin turnare determină geometria și toleranțele turnării pentru aluminiu încă înainte de realizarea formei propriu-zise. Modelaul precis include contractarea materialului și adăugirile pentru prelucrare, ceea ce se reflectă direct în dimensiunile finale ale elementului. Industria mașinilor necesită astăzi detalii gata aproape imediat pentru montaj. Combinarea cunoștințelor despre conservarea aliajelor metalelor ușoare cu finisajele moderne permite evitarea costisitoarelor rectificări de producție.
Cum stabilește modelarea la turnare geometria și toleranțele?
Modelul de turnare constituie baza dimensionalității și structurii elementului finit. În practica noastră la Wako Odlewnia Comprimăm contractura aliajelor la nivelul de 1–1,5 la sută încă în etapa de proiectare virtuală. Designerul calculează dimensiunile finale astfel încât, după coagularea completă a metalului, să obțină un detaliu precis.
Toleranțele dimensionale ale matrițelor de cofrare se încadrează în intervalul strict CT5-CT7 conform standardului internațional ISO 8062. Aceasta înseamnă o abatere de doar ±0,3–0,5 mm la fiecare 100 mm de lungime a produsului finit. Geometria inițială corectă facilitează ulterior montarea fără probleme a pieselor mașinii.
Ce trebuie să se finalizeze înainte de începerea topirii?
Înainte de încălzirea cuptorului, este necesar să se stabilească cu precizie compoziția chimică a metalului, temperatura țintă a matriței și rețeaua de canale de injecție. Temperatură controlată a kokilului previne coagularea prematură a metalului și apariția așa-numitelor îmbinări reci.
Proiectul sistemului de irigare are o importanță enormă pentru coeziunea internă a materialului. Metalul încălzit trebuie să umple găurile uniform, fără a provoca fenomenul de turbulență și fără a închide bulele de aer. Adăugarea canalelor de aerisire corespunzătoare permite gazelor să părăsească forma liber. Echilibrul corespunzător al acestor parametri protejează tot castul de formare a porozității interne.
Cum decurge procesul de umplere și răcire?
Formele sunt umplute gravitațional, adaptând tehnica la specificul comenzii respective. Procesul de încristare, controlat de canale speciale din interiorul formei, determină direct microstructura finală și rezistența detaliului. O scădere bruscă a temperaturii determină fragilitatea nedorită a metalului.
Majoritatea deviațiilor dimensionale apar tocmai în faza de stângire. Contractarea neregulară în locurile cu grosimi diferite ale peretelui creează tensiuni de deformare ale detaliului de 0,2–0,4 mm. Controlul precis al timpului de răcire minimizează astfel de fenomene, eliminând necesitatea de a repeta procesul de pretratare a materialului.
Cum combinăm designul cu un produs finit?
Ciclul de producție a componentului se încheie într-un singur lanț de producție din sediul nostru din Pruszków. Acest lucru înseamnă o tranziție fluidă de la realizarea modelului, prin tehnologie, la producție. Turnarea de aluminiu, Până la finisajele finale ale suprafeței.
Integrarea tuturor etapelor ne permite să verificăm în mod constant calitatea materiilor prime după fiecare ciclu. Detectarea celei mai mici deficiențe structurale duce la o corecție imediată a parametrilor pe linia de producție. Dacă planificați implementarea de noi componente pentru utilaje, merită să luați în considerare încredințarea întregului ciclu unei echipe de ingineri experimentate.
Când este necesară prelucrarea cu freză?
Eliminarea mecanică a surplusurilor tehnologice garantează o precizie de ±0,05 mm în locurile care necesită cel mai strict ajustare. Prelucrarea solidă a metalului după extragerea din matriță rareori are suprafețe suficient de netede pentru a fi montată în sistemele mecanice complexe.
Introducem prelucrarea fină CNC și vopsirea prin pulverizare în câteva situații:
- Necesitatea prelucrării precise a găurilor și frezarea riguroasă a găurilor pentru rulmenți.
- Lucrarea detaliată în condiții de mediu agresiv, care necesită protecție antifungică pe termen lung.
- Exigențe estetice ridicate ale instalațiilor montate pe elementele exterioare ale carcaselor și panourilor.
În mod normal, stratul de pulbere aplicat permanent protejează materialul metalic în cauză, fără a compromite în același timp dimensiunile critice exterioare.
Cum permite experiența să se adapteze tehnologia?
Patru decenii de prezență a companiei noastre în industria metalurgică facilitează diagnosticarea cerințelor specifice ale diferitelor sectoare ale industriei grele. Alegem amestecurile și procedurile de încălzire astfel încât să respecte riguros standardele de rezistență pentru clienții corporativi.
Pentru industria auto folosim metode de tratare care conferă o rezistență semnificativ mai mare la oboseală a materialului. Sectorul energetic necesită, în schimb, o conductivitate termică excelentă și o etanșare totală a matrițelor. Conștientizarea acestor aspecte tehnologice permite inițierea rapidă a unei producții de serie sigure.
Ce influențează cel mai mult repetabilitatea turnadelor?
Compensarea corectă a contracției și controlul strict al fluxului de căldură garantează o repetabilitate perfectă a fiecărei loturi. Combinarea unor decizii ingineresti precise cu un control strict al parametrilor cuptorului asigură obținerea unor parametri mecanici identici pentru fiecare detaliu din serie.
Concentrarea proceselor în cadrul unui singur parc de utilaje reduce drasticamente riscul de apariție a erorilor de comunicare și a întârzierilor logistice. Absența intermediarilor scurtează timpul de așteptare pentru loturile de elemente gata montate, asigurând o stabilitate deplină a liniilor de montaj.
Calitatea turnătorilor din aluminiu rezultă din compensarea precisă a contracției metalului la nivelul 1–1,5% în faza modelului. Importanța pentru durabilitatea detaliului o reprezintă controlul temperaturii formei și al timpului de răcire, ceea ce previne suprasolicitarea și defectele structurale. Ciclul de producție complet, care include prelucrarea CNC și vopsirea, garantează precizia dimensională de până la ±0,05 mm. Adaptarea tehnologiei la specificul industriei automotive sau al energiei asigură parametrii de rezistență doriti.
Întrebări frecvente
Ce importanță are alegerea metalei de aluminiu pentru durabilitatea turnului?
Selectarea unui anumit tip de metal determină rezistența la oboseală a materialului, conductivitatea termică și rezistența la coroziune. Proporțiile adecvate de zirconiu și magneziu influențează gradul de permeabilitate al metalului, ceea ce se traduce printr-un număr mai mic de defecte în cazul geometriilor complexe.
De ce toleranțele dimensionale ale turnărilor necesită o prelucrare suplimentară prin frezare?
Toleranțele standard ISO 8062 pentru turnare nu sunt de obicei suficiente pentru găurile de lagăre sau filetările precise. Prelucrarea CNC mecanică permite obținerea unei precizii de până la o sutime de milimetru, necesară pentru a asigura o fixare corectă a pieselor mobile ale mașinilor.
Cum se evită porozitatea internă în aleaturile de aluminiu?
Eliminarea porozității se realizează prin optimizarea sistemului de injectare și prin utilizarea de canale de aerisire în formă. Fluxul stabil și laminar al metalului împiedică închiderea pufelor de aer, ceea ce este crucial pentru obținerea unei etanșețe complete a detaliului.
Cum influențează prelucrarea termică turnul finit?
Procesele de calcinare sau hartuire după turnare stabilizează structura cristalină și elimină tensiunile interne care au apărut în timpul răcnetării. Astfel, elementele gata fabricate dobândesc o rezistență mai mare și sunt mai puțin susceptibile la fisuri sub presiune mecanică.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română