
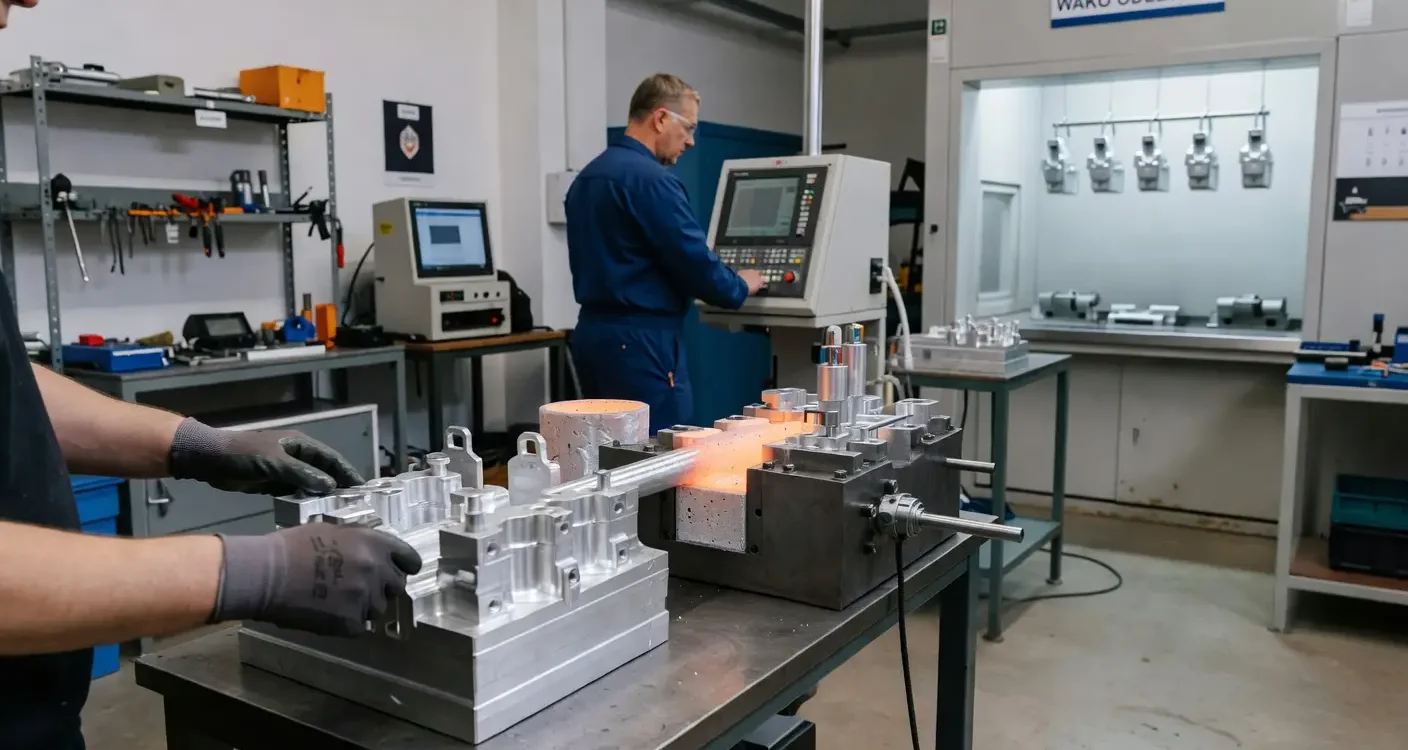
Styckegodsmålning avgör geometrin och toleranserna för aluminiumformningen redan innan formen tillverkas. En noggrann modell tar hänsyn till materialets krympning och tilllägg vid bearbetningen, vilket direkt påverkar den slutliga dimensionen på produkten. Maskinindustrin kräver idag färdiga detaljer som är nästan färdiga för montering. Kombinationen av kunskap om bearbetning av legeringar av lätta metaller och modern finish gör det möjligt att undvika kostsamma produktionsjusteringar.
Hur ställer gjutningsmodellering in geometri och toleranser?
Formgjutning utgör grunden för formen och strukturen hos det färdiga objektet. I vår praktik på Wako Odlewnia Vi kompenserar för svällningen av stålet med 1–1,5 procent redan under den virtuella projekttesterna. Designern räknar ut de slutliga måtten så att man kan få en exakt detalj efter att stålet har torkat helt.
Måttlighet för kokilformade gjutgods De tillhör den exakta klassen CT5–CT7 enligt den internationella standarden ISO 8062. Detta innebär avvikelser på endast ±0,3–0,5 mm per 100 mm längd på färdiga produkter. En korrekt utformad initial geometri underlättar senare, problemfria montering av maskindelar.
Vad behöver man göra för att förbereda sig inför smältningen?
Innan ugnen kan startas måste legeringens kemiska sammansättning, formens nominella temperatur och insprutningskanalernas struktur exakt bestämmas. Kontrollerad kokilvärme förebygger för tidig stelning av metall och bildandet av så kallade kalla sammanhållet.
Projektet med en spillsystem har stor betydelse för materialets interna sammanhållning. Den uppvärmda metallen måste fylla ut den öppna höljen. jämnt, utan att skapa turbulens och stänga luftbubblor. Genom att lägga till lämpliga ventileringskanaler görs det möjligt för gaserna att fritt lämna formen. En korrekt balansering av dessa parametrar skyddar hela gjutformen mot uppkomsten av intern porighet.
Hur går processen med fyllning och kylning till?
Vi utför fyllning av formar gravitationellt, anpassa tekniken till specifikheten hos varje beställning. Fyllningsprocessen styrs av speciella kanaler inuti formen., bestämmer direkt slutlig mikrostruktur och hållbarhet hos detaljen. En alltför kraftig temperaturnedgång leder till oönskad spröglighet hos stålet.
De flesta dimensionella avvikelser uppstår just under stygmningsfasen. Ojämn svullnad i områden med varierande tjocklek på väggen genererar deformerande spänningar på detaljen med 0,2–0,4 mm. Den exakta styrningen av kyltiden minimerar sådana fenomen genom att eliminera behovet av att återigen omvandla materialet.
Hur kombinerar man design med färdig produkt?
Vi avslutar cykeln för tillverkning av komponenten i en och samma produktionskedja på vår fabrik i Pruszków. Det innebär en smidig övergång från att konstruera en modell via teknik till att producera den. aluminiumsmolning, fram till den slutliga ytfinish.
Integrering av alla faser gör att vi kan kontrollera råvarukvaliteten i realtid efter varje cykel. Identifiering av den minsta strukturella defekten leder omedelbart till korrigering av parametrarna på produktionslinjen. Om du planerar att implementera nya maskinkomponenter är det värt att överväga att anlita hela cykeln av arbetet till ett välrenommerat ingenjörsteam.
När är skärning nödvändig?
Den mekaniska borttagningen av tekniska tillägg garanterar noggrannhet på ±0,05 mm på platser där noggrann passning krävs. Obehandlad gjutning har sällan tillräckligt släta ytor för montering i komplicerade mekaniska system efter att ha tagits ut ur kokilen.
Vi använder CNC-bearbetning och pulverlackering vid flera tillfällen:
- Behovet av exakt gängning av hål och strikt skärning av lagertråg.
- Detaljarbete under aggressiva förhållanden, som kräver långvarig korrosionsskydd.
- Höga estetiska krav på installationen används för externa delar av höljen och panelerna.
En egentligen applicerad pulverbeläggning skyddar permanent den givna stålet utan att samtidigt störa dess kritiska yttre dimensioner.
Hur låter erfarenheten att anpassa tekniken?
Fyra decennier av vår företagets närvaro inom stålindustrin underlättar i att identifiera de specifika krav som ställs av de olika sektorerna inom den tunga industrin. Vi väljer blandningar och värmebehandlingar så att vi strikt uppfyller kraven på hållbarhet för företagsanvändare.
För fordonsindustrin Vi använder metoder som kännetecknas av en betydligt högre motståndskraft mot materialens trötthet. Energisektorn kräver däremot utmärkt värmeledning och fullständig täthet hos gjutna komponenter. Kunskapen om dessa tekniska detaljer gör det möjligt att snabbt starta en säker serieproduktion.
Vad är det som starkast avgör återkommandeheten hos gjutna föremål?
Noggrann beräknad kompensation för krympning och strikt kontroll av värmeflödet garanterar perfekt återgivning av varje partikel. En kombination av exakta tekniska beslut och noggrann övervakning av brännarens parametrar säkerställer att identiska mekaniska egenskaper uppnås i varje del i en serie.
Sammanföring av processer inom ett enda maskinpark minskar drastiskt risken för kommunikationsfel och logistiska förseningar. Bristen på mellanhänder förkortar väntetiden på färdiga partier av komponenter och garanterar fullständig stabilitet i monteringslinjerna.
Kvaliteten på aluminiumformar beror på en noggrann kompensation av metalldensiteten redan i modellfasen på 1–1,5%. Viktigt för detaljens hållbarhet är kontrollen av formtemperaturen och kyltiden, vilket förhindrar spänningar och strukturella defekter. En komplett produktionscykel som omfattar CNC-skärning och lackering garanterar en måttprecision på ±0,05 mm. Anpassningen av tekniken till branschens specifika krav inom bilindustrin och energiområdet säkerställer önskade hållfasthetsparametrar.
Vanliga frågor
Hur viktigt är val av aluminiumlegering för formens hållbarhet?
Valet av ett specifikt legering bestämmer materialets slitstyrka, värmeledningsförmåga och korrosionsbeständighet. Riktiga proportioner mellan kisel och magnesium påverkar metallslitthål, vilket leder till färre fel i komplexa geometrier.
Varför kräver toleranserna vid gjutning av formar ytterligare skärbearbetning?
Standardiserade gjutgodkännanden enligt ISO 8062 räcker vanligtvis inte för lagerhål eller precisionsgängor. CNC-bearbetning med maskin ger noggrannhet på upp till en hundradels millimeter, vilket är nödvändigt för att få en korrekt anpassning av maskinens rörliga delar.
Hur undviker man inre porer i aluminiumformar?
Elimineringen av porösa partiklar sker genom optimering av insprutningssystemet och användning av ventilerade kanaler i formen. En stabil, laminär strömning av metall förhindrar att luftbubblor stängs, vilket är avgörande för att uppnå fullständig täthet hos detaljen.
Hur påverkar värmebehandlingen den färdiga gjutningen?
Förvärmnings- eller härdningprocesser efter gjutning stabiliserar den kristallina strukturen och eliminerar de interna spänningar som uppstår under stämpningen. På så sätt får de färdiga komponenterna en högre hårdhet och är mindre benägna att spricka vid mekanisk belastning.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română