
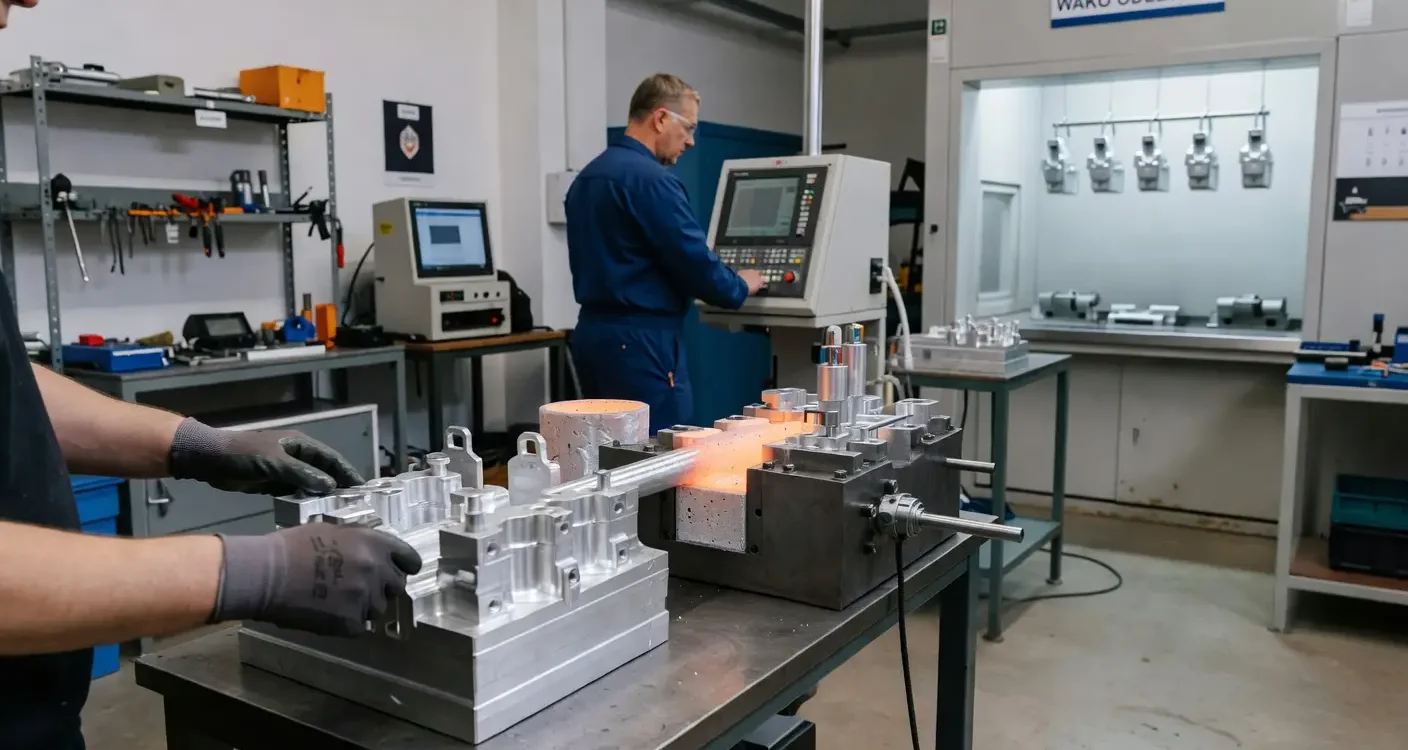
Моделирование отливок определяет геометрию и допускаемые отклонения алюминиевого отлива еще до создания самой формы. Точный макет учитывает сжатие материала и дополнительные работы по обработке, что напрямую влияет на конечные размеры изделия. Сегодня промышленность машиностроения требует готовых деталей практически мгновенно для монтажа. Объединение знаний о свойствах легированных металлов с современным технологическим оснащением позволяет избежать дорогостоящих производственных корректировок.
Как моделирование литейного процесса устанавливает геометрию и толерантность?
Модель отливки является основой размеров и структуры готового изделия. В нашей практике в Wako Odlewnia Мы компенсируем сжатие сплавов на уровне 1–1,5 процентов уже на этапе разработки виртуального проекта. Проектёр рассчитывает целевые размеры так, чтобы после полного затвердевания металла получить точный деталь.
Масштабные отклонения отливок кокильных форм располагаются в строгом диапазоне CT5–CT7 в соответствии с международным стандартом ISO 8062. Это означает отклонения в пределах всего ±0,3–0,5 мм на каждые 100 мм длины готового изделия. Правильно подготовленная исходная геометрия облегчает последующую, беспроблемную установку деталей машин.
Что нужно доработать перед началом плавления?
Перед разогревом печи необходимо точно определить химический состав сплава, целевую температуру формы и сетку всасывающих каналов. Контролируемая температура коклей предотвращает преждевременное сгущение металла и образование так называемых «холодных соединений».
Проект системы затворения имеет огромное значение для внутренней целостности материала. Огревленный металл должен заполнять щель равномерно, без возникновения турбулентности и закрытия пузырьков воздуха. Добавление соответствующих каналов для отпугивания газа позволяет ему свободно покидать форму. Правильное балансирование этих параметров защищает весь литьевой отвар от образования внутренней пустотности.
Как проходит процесс наполнения и охлаждения?
Мы осушиваем формы гравитационным методом, адаптируя технику к специфике конкретного заказа. Процесс высыхания контролируется специальными каналами внутри форм., это напрямую определяет конечную микроструктуру и прочность детали. Очень резкий спад температуры приводит к нежелательной хрупкости сплава.
Большинство изгибов возникает именно на этапе сжатия. Неравномерное сжатие в местах с различной толщиной стенок вызывает деформацию детали на 0,2–0,4 мм. Точное управление временем охлаждения минимизирует такие явления, устраняя необходимость повторного нагрева материала.
Как совмещать дизайн с готовым изделием?
Мы завершаем цикл создания компонента в одном производственном цехе на территории нашего завода в Прускево. Это означает плавный переход от создания модели через технологию литье алюминия, до окончательной шлифовки поверхностей.
Интеграция всех этапов позволяет нам проводить текущую проверку качества сырья после каждого цикла. Выявление мельчайших структурных дефектов приводит к немедленной корректировке параметров на производственной линии. Если вы планируете внедрить новые компоненты для машин, стоит рассмотреть возможность заказа всего цикла у одного опытного инженерного коллектива.
Когда необходима обработка резанием?
Механическое удаление технологических отходов гарантирует точность в пределах ±0,05 мм в местах, требующих наименьшего зазора. После вытаскивания из кулака сырой литой элемент редко имеет достаточно гладкую поверхность для установки в сложных механических системах.
Мы внедряем обработку поверхности методом цифровой обработки и порошковое покрытие в нескольких случаях:
- Необходимость точного сверления отверстий а также строгой фрезеровки посадочных мест подшипников.
- Детальная работа в условиях агрессивной среды, требующие многолетней антикоррозионной защиты.
- Высокие эстетические требования к установке направляется на внешние элементы корпуса и панелей.
Нанесение нанесенной пленки надолго защищает тот или иной металл, не нарушая при этом критических внешних размеров.
Как опыт позволяет адаптировать технологию?
Четыре десятилетия присутствия нашей компании в горно-обогатительной отрасли позволяют диагностировать специфические требования отдельных секторов тяжелой промышленности. Мы выбираем составы и технологии нагрева так, чтобы строго соблюдать прочностные нормы для корпоративных заказчиков.
Для автомобильной промышленности мы применяем сталь с значительно повышенной устойчивостью к износу материала. Сектор энергетики, в свою очередь, требует отличной теплопроводности и полной герметичности литейных форм. Знание этих технологических нюансов позволяет быстро начать безопасную серийную продукцию.
Что сильнее определяет повторяемость литейных процессов?
Точно рассчитанная компенсация сжатия и строгий контроль потока тепла обеспечивают идеальную повторяемость каждой партии. Комбинация точных инженерных решений и строгого контроля параметров печи гарантирует получение одинаковых механических характеристик каждого детали в серии.
Соединение процессов внутри одного машинного парка краткосрочно снижает риск возникновения коммуникационных ошибок и логистических задержек. Отсутствие посредников сокращает время ожидания готовых партий компонентов, гарантируя полную стабильность производственных линий.
Качество алюминиевых отливок обусловлено точной компенсацией усадки металла на уровне 1–1,5% в уже на этапе моделирования. Важно для долговечности детали — контроль температуры формы и времени охлаждения, что предотвращает напряжение и структурные деформации. Полный производственный цикл, включающий обработку резанием на станке и полировку, гарантирует точность размеров до ±0,05 мм. Подбор технологии к специфике автомобильной и энергетической отраслей обеспечивает требуемые параметры прочности.
FAQ
Какое значение имеет выбор сплава алюминия для долговечности отливки?
Выбор конкретного сплава определяет износостойкость материала, теплопроводность и коррозионную стойкость. Правильные соотношения кремния и магния влияют на хрупкость металла, что приводит к меньшему количеству дефектов в сложных геометрических формах.
Почему размерные толерантности литейных форм требуют дополнительной обработки резанием?
Стандартные литейные допуска ISO 8062 обычно не достаточно для гнезд под подшипники или точных гаек. Механическая обработка CNC позволяет достичь точности в пределах одной десятой миллиметра, необходимой для правильного сцепления подвижных частей машин.
Как избежать внутренней порхоти в алюминиевых отливках?
Исключение порностей достигается путем оптимизации системы вливания и применения формованных отводных каналов. Стабильный ламинарный поток металла предотвращает заклинивание воздушных пузырьков, что крайне важно для обеспечения полной герметичности детали.
Как термическая обработка влияет на готовый отлив?
Процессы закалки или термообработки после отливки стабилизируют кристаллическую структуру и устраняют внутренние напряжения, образовавшиеся во время отверждения. Благодаря этому готовые детали приобретают повышенную твердость и менее подвержены трещинению под воздействием механического давления.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română