
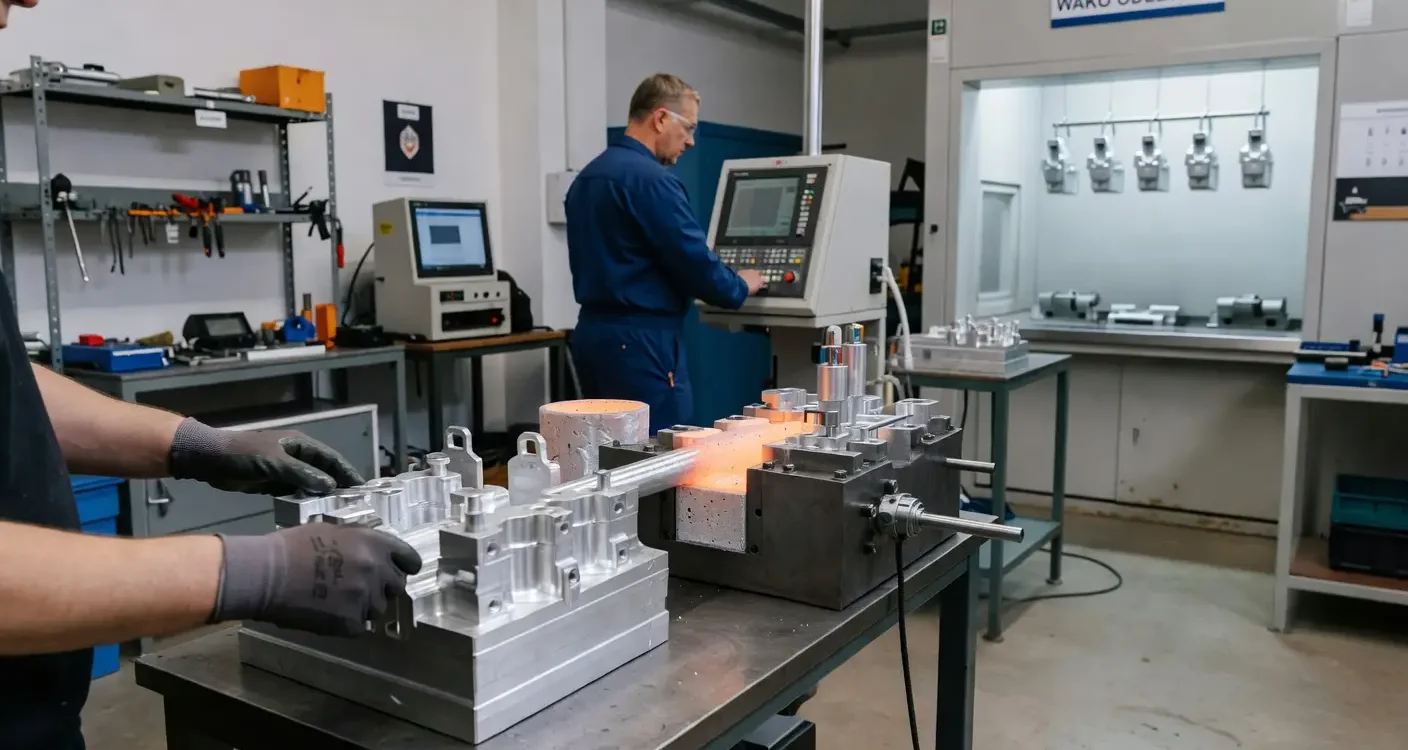
El modelado de fundición determina la geometría y tolerancias del molde de aluminio antes de fabricar la propia forma. Un modelo preciso tiene en cuenta el retardo del material y los aditivos para el proceso de mecanizado, lo que se traduce directamente en los tamaños finales del producto. El sector de la maquinaria requiere hoy en día piezas listas para montaje casi instantáneamente. La combinación de conocimientos sobre el comportamiento de los metales ligeros con un acabado moderno permite evitar costosos ajustes de producción.
¿Cómo el modelado de fundición establece la geometría y las tolerancias?
El modelo de fundición constituye la base de la dimensionalidad y la estructura del elemento acabado. En nuestra práctica en Wako Odlewnia Compensamos la contracción de los metales en un 1–1,5 por ciento en el nivel del proyecto virtual. El diseñador calcula las dimensiones finales de manera que, tras el coagulamiento total del metal, se obtenga un detalle preciso.
Las tolerancias dimensionales de los moldes de fundición se encuentran en el intervalo estrecho de CT5–CT7 según la norma internacional ISO 8062. Esto significa un desalineamiento de tan solo ±0,3–0,5 mm por cada 100 mm de longitud del producto final. Una geometría inicial correctamente preparada facilita una instalación posterior sin problemas de las piezas de la máquina.
¿Qué debe hacerse para preparar la fusión antes de empezar?
Antes de calentar el horno, es necesario determinar con precisión la composición química del metal fundido, la temperatura objetivo de la forma y la estructura de la rejilla de los conductos de inyección. previene la coagulación prematura del metal y la formación de los llamados acoplamientos fríos.
El diseño del sistema de drenaje es de gran importancia para la cohesión interna del material. El metal calentado debe llenar la cavidad uniformemente, sin provocar la formación de turbulencias ni el cierre de los sacos de aire. La adición de los canales de ventilación adecuados permite que los gases salgan libremente de la forma. La equilibración adecuada de estos parámetros protege todo el moldeo contra la formación de porosidad interna.
¿Cómo funciona el proceso de inmersión y refrigeración?
El llenado de las formaciones se realiza de forma gravitacional, adaptando la técnica a la especificidad del encargo concreto. El proceso de compactación, controlado por canales especiales dentro de la forma, determina directamente la microestructura y la resistencia finales del detalle. Un descenso de temperatura demasiado brusco provoca una fragilidad no deseada del metal.
La mayoría de las desviaciones dimensionales se producen precisamente en la fase de envejecimiento. El estiramiento desigual en los lugares con una espesura de pared diferente genera tensiones deformantes del artículo de 0,2–0,4 mm. El control preciso del tiempo de enfriamiento minimiza estos fenómenos, eliminando la necesidad de volver a calentar el material.
¿Cómo combinamos el diseño con un artículo terminado?
Acabamos el ciclo de creación del componente en un único proceso de producción en nuestro centro de Pruszków. Esto significa una transición fluida del diseño al proceso de fabricación y a la tecnología fundición de aluminio, Hasta la ultimación de las superficies finales.
La integración de todos los pasos nos permite verificar la calidad del material en cada ciclo. La detección de la más mínima imperfección estructural resulta en una corrección inmediata de los parámetros en la línea de producción. Si está planeando implementar nuevos componentes de maquinaria, vale la pena considerar encargar el ciclo completo a un equipo de ingenieros cualificado.
¿Cuándo es necesaria la mecanización por corte?
La eliminación mecánica de los aditivos tecnológicos garantiza una precisión de ±0,05 mm en los lugares que requieren un ajuste más preciso. El moldeo en bruto, una vez retirado de la cazoleta, raramente tiene superficies lo suficientemente suaves para su montaje en sistemas mecánicos complejos.
Introducimos el mecanizado CNC y el lacado en polvo en varias situaciones:
- La necesidad de un acoplamiento preciso de los orificios y un fresado riguroso de los alojamientos de los rodamientos.
- Trabajo de detalle en condiciones de entorno agresivo, que requieren una protección anticarcinogénica a largo plazo.
- Altos requisitos estéticos de la instalación instalado en los elementos externos de las cajas y paneles.
La capa de polvo aplicada de manera uniforme protege permanentemente el material, sin comprometer al mismo tiempo las dimensiones críticas externas.
¿Cómo permite la experiencia adaptar la tecnología?
Cuatro décadas de presencia de nuestra empresa en la industria siderúrgica facilitan la identificación de los requisitos específicos de los distintos sectores de la industria pesada. Seleccionamos las mezclas y los procedimientos de calcinación de manera que cumplan rigurosamente las normas de resistencia para los clientes corporativos.
Para la industria automotriz aplicamos unas tasas que caracterizan una resistencia al desgaste del material significativamente mayor. El sector energético, por su parte, requiere una excelente conductividad térmica y una total hermeticidad de los moldes. La conciencia de estos detalles tecnológicos permite poner rápidamente en marcha una producción en serie segura.
¿Qué es lo que más determina la repetibilidad de los moldes?
La compensación calculada con precisión del contracción y el control riguroso del flujo de calor garantizan una repetición perfecta de cada lote. La combinación de decisiones ingenieriles precisas con un estricto control de los parámetros del horno garantiza que los parámetros mecánicos de cada pieza se mantengan idénticos en toda la serie.
Centralización de los procesos dentro de un único parque de máquinas Reducen drásticamente el riesgo de errores de comunicación y retrasos logísticos. La ausencia de intermediarios reduce el tiempo de espera de las piezas terminadas, garantizando una estabilidad total de la línea de montaje.
La calidad de los moldeos de aluminio se deriva de una compensación precisa del acortamiento del metal a un nivel de 1–1,5% mm en la fase de modelado. La temperatura de la forma y el tiempo de enfriamiento son fundamentales para la durabilidad del producto, evitando tensiones y defectos estructurales. Un ciclo completo de producción, que incluye mecanizado CNC y pintura, garantiza una precisión dimensional de hasta ±0,05 mm. La adaptación de la tecnología a las especificidades de la industria automotriz o de la energía garantiza los parámetros de resistencia deseados.
Preguntas frecuentes
¿Qué importancia tiene la selección del metal de aluminio para la durabilidad del moldeo?
La selección del material específico determina la resistencia al desgaste del material, la conductividad térmica y la resistencia a la corrosión. Las proporciones adecuadas de silicio y magnesio afectan a la tenacidad del metal, lo que se traduce en una menor cantidad de defectos en geometrías complicadas.
¿Por qué las tolerancias dimensionales de los moldes requieren un tratamiento de acabado adicional mediante corte?
Las tolerancias estándar ISO 8062 normalmente no son suficientes para los alojamientos de rodillos ni para los tornillos de precisión. La mecanización CNC permite obtener una precisión de unos setecientos milésimas de milímetro, necesaria para un ajuste correcto de las piezas móviles de la máquina.
¿Cómo se evita la porosidad interna en los moldes de aluminio?
La eliminación de la porosidad se logra mediante la optimización del sistema de inyección y la aplicación de conductos de ventilación en forma de canal. Un flujo laminar y estable del metal evita que los sacos de aire se cierren, lo cual es crucial para lograr una total estanqueidad del detalle.
¿Cómo afecta el tratamiento térmico al moldeo acabado?
Los procesos de templado o endurecimiento después del moldeo estabilizan la estructura cristalina y eliminan los tensiones internas que se producen durante el enfriamiento. Gracias a esto, los elementos finales adquieren una dureza más alta y son menos susceptibles a la rotura por carga mecánica.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română