
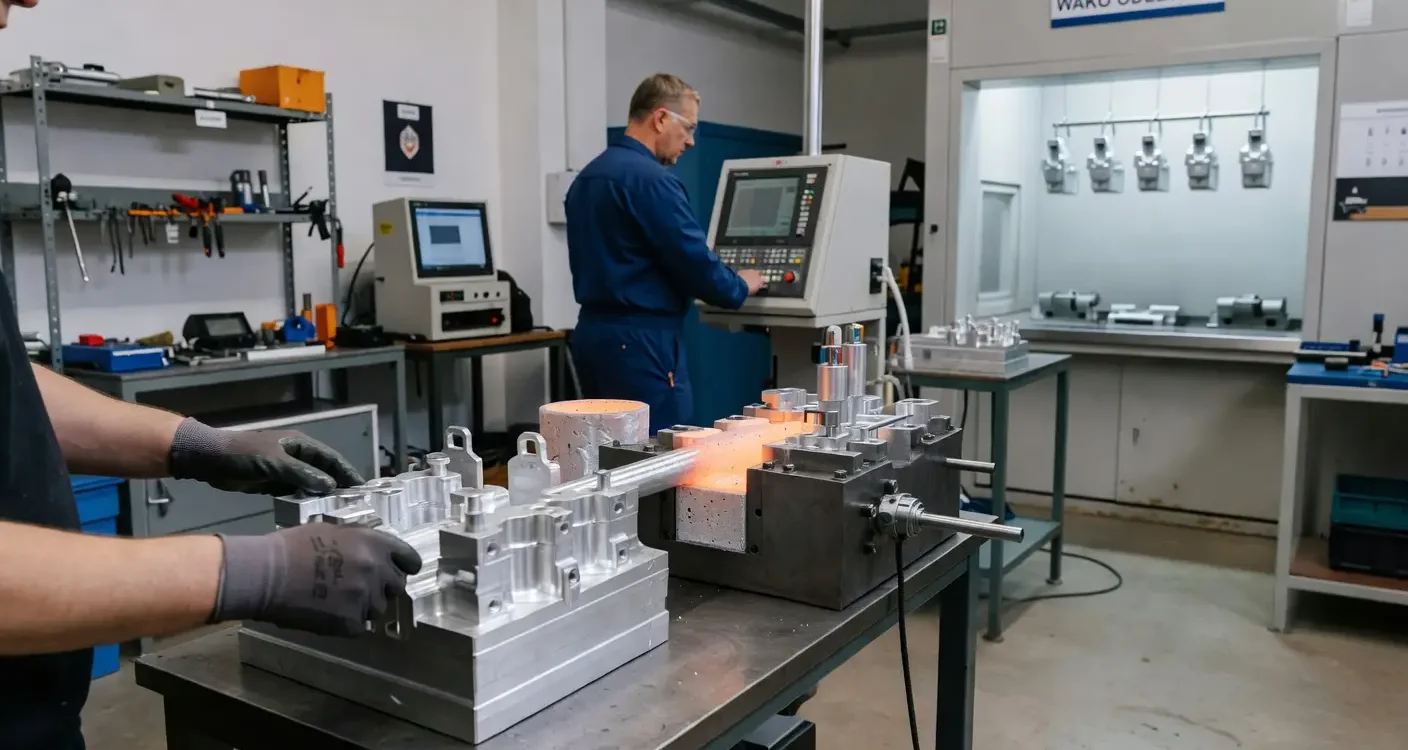
Modely odlitků určují geometrii a tolerance odlitků z hliníku ještě před samotnou výrobou formy. Přesný model zohledňuje kontrakci materiálu a příplatky na opracování, což se přímo promítá do konečných rozměrů dílu. Průmysl strojů dnes vyžaduje hotové díly téměř okamžitě k montáži. Kombinace znalostí o zachování vlastností lehkých kovových slitin s moderním povrchovým zpracováním umožňuje vyhnout se nákladným výrobním úpravám.
Jak modelování odlitků nastavuje geometrii a tolerance?
Modely odlitků tvoří základ rozměrovosti a struktury hotového dílu. V naší praxi v Wako Odlewnia Způsobujeme kompenzaci kontrakce slitin v rozsahu 1–1,5 procent již v fázi návrhu virtuálního produktu.. Projektant přepočítává cílové rozměry tak, aby po úplném ztvrdnutí kovu bylo možné získat přesný detail.
Rozměrové tolerance kokilových odlitků jsou v přísném rozsahu CT5–CT7 podle mezinárodní normy ISO 8062. To znamená odchylky v rozměrech jen ±0,3–0,5 mm na každých 100 mm délky hotového výrobku. Správně připravená počáteční geometrie usnadňuje pozdější bezproblémové přizpůsobení dílů strojů.
Co je třeba dokončit před zahájením tavení?
Před zahřátím pece je třeba přesně stanovit chemický složení slitiny, cílovou teplotu formy a síť kanálů pro vkládání lepidla. Kontrolovaná teplota kokil chrání před předčasným ztuhnutím kovu a vznikem takzvaných studených spojů.
Projekt zavlažovacího systému má obrovský význam pro vnitřní soudržnost materiálu. Ohřátý kov musí vyplňovat dutinu rovnoměrně, bez vzniku turbulence a bez uzavírání bublinek vzduchu. Přidání vhodných ventilačních kanálů umožňuje plynu volně opouštět formu. Správné vyvážení těchto parametrů chrání celý odlitý výrobek před vznikem vnitřní poréznosti.
Jak probíhá proces zalévání a chlazení?
Formy se zalévají gravitačně, přizpůsobujeme techniku specifikaci konkrétního zakázky. Proces stygnie, řízený speciálními kanály uvnitř formy, nepřímo určuje konečnou mikrostrukturu a pevnost dílu. Příliš prudký pokles teplot způsobuje nežádoucí křehkost slitiny.
Většinu rozměrových odchylek vzniká právě v fázi stygnięcia. Nerovnoměrný smrštění v místech s různou tloušťkou stěny vytváří napětí deformující díl o 0,2–0,4 mm. Přesné řízení času chlazení minimalizuje tyto případy, eliminujíc potřebu opětovného zpracování materiálu.
Jak spojujeme design s hotovým produktem?
Cyklus výroby komponentu uzavíráme v jednom výrobním řetězci na našem závodě v Pruszkowie. To znamená plynulý přechod od výroby modelu přes technologii až po finální montáž. lití hliníku, dokončování až po finální povrchové úpravy.
Integrace všech kroků nám umožňuje průběžnou kontrolu kvality suroviny po každém cyklu. Zjištění nejmenšího strukturálního nedostatku vede k okamžitému úpravu parametrů na výrobní linkě. Pokud plánujete zavedení nových komponent strojů, stojí za zvážení zadání celého cyklu jedinému zkušenému týmu inženýrů.
Kdy je obrábění řezáním nezbytné?
Mechanické odstraňování technologických přímek zaručuje přesnost na úrovni ±0,05 mm v místech vyžadujících nejvyšší přesnost. Surový odlitek po vyjmutí z kokil má jen zřídka dostatečně hladké plochy pro montáž do složitých mechanických systémů.
CNC konečné opracování a práškové lakování používáme v několika případech:
- Potřeba přesného vnitřního závitování otvorů a přísného frézování ložiskových otvorů.
- Detaily práce v prostředí agresivním, které vyžadují dlouhodobou antikorozní ochranu.
- Vysoké estetické nároky na instalaci vytvářené pro vnější části krytů a panelů.
Skutečně nanesená prášková vrstva trvale chrání daný materiál, a zároveň nedráždí kritické vnější rozměry.
Jak zkušenosti umožňují přizpůsobit technologii?
Čtyři desetiletí přítomnosti nafty v hutnictví usnadňují diagnostiku specifických požadavků jednotlivých sektorů těžkého průmyslu. Vyberáme směsi a procesy ohřevu tak, aby přísně splňovaly požadavky na pevnost pro korporátní odběratele.
Pro automobilový průmysl Používáme materiály s výrazně zvýšenou odolností proti únavovému opotřebení. Energetický sektor zase vyžaduje dokonalou tepelnou vodivost a úplnou těsnost litin. Vědomí těchto technologických detailů umožňuje rychlé spuštění bezpečného sériového výrobního procesu.
Co nejvíce rozhoduje o opakovatelnosti odlitků?
Přesně kalkulovaná kompenzace zkracování a přísná kontrola průtoku tepla zajišťují ideální opakovatelnost každé partie. Kombinace přesných inženýrských rozhodnutí a přísného sledování parametrů pece zajišťuje jistotu získání identických mechanických parametrů každého dílu v sérii.
Soustavení procesů uvnitř jednoho strojového parku radikálně snižuje riziko chyb v komunikaci a logistických zpoždění. Absence prostředníků zkracuje dobu čekání na hotové partie komponent, což zaručuje plnou stabilitu montážních linek.
Kvalita hliníkových odlitků je výsledkem přesné kompenzace uvolňování kovu v rozmezí 1–1,5% mm již v fázi modelování. Klíčem k trvanlivosti díla je regulace teploty forem a doby chlazení, což zabraňuje napínání a strukturálním vadám. Plný výrobní cyklus zahrnující CNC obrábění a lakování zaručuje přesnost měření do ±0,05 mm. Přizpůsobení technologie specifikám automobilového průmyslu nebo energetiky zajišťuje požadované pevnostní parametry.
FAQ
Jaký význam má výběr slitiny hliníku pro trvanlivost odlitku?
Výběr konkrétního materiálu určuje odolnost materiálu vůči únavě, tepelnou vodivost a korozní odolnost. Správné poměry křemíku a hořčíku ovlivňují houževnatost kovu, což se promítá do menšího počtu vad v složitých geometrických úpravách.
Proč tolerance rozměrů odlitků vyžaduje další obrábění frézováním?
Standardní odlitkové tolerancie ISO 8062 obecně nestačí pro ložisková těsnění ani pro přesné závity. Mechanické obrábění CNC umožňuje dosažení přesnosti řádově tisícin milimetru, nezbytné pro správné usazení pohyblivých součástí strojů.
Jak se vyhnout vnitřní poréznosti v hliníkových odlitcích?
Eliminace porovatosti probíhá optimalizací vkládacího systému a použitím ventilačních kanálů ve formě. Stabilní laminární proud kovového materiálu zabraňuje uzavření vzduchových bublin, což je kritické pro dosažení úplné těsnosti dílce.
Jak tepelné zpracování ovlivňuje hotový odlitek?
Procesy zahřátí nebo kalení po odlití stabilizují krystalickou strukturu a odstraňují vnitřní napětí vzniklé během stuhnutí. Díky tomu získávají hotové prvky vyšší tvrdost a jsou méně náchylné k praskání pod mechanickým zatížením.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română