
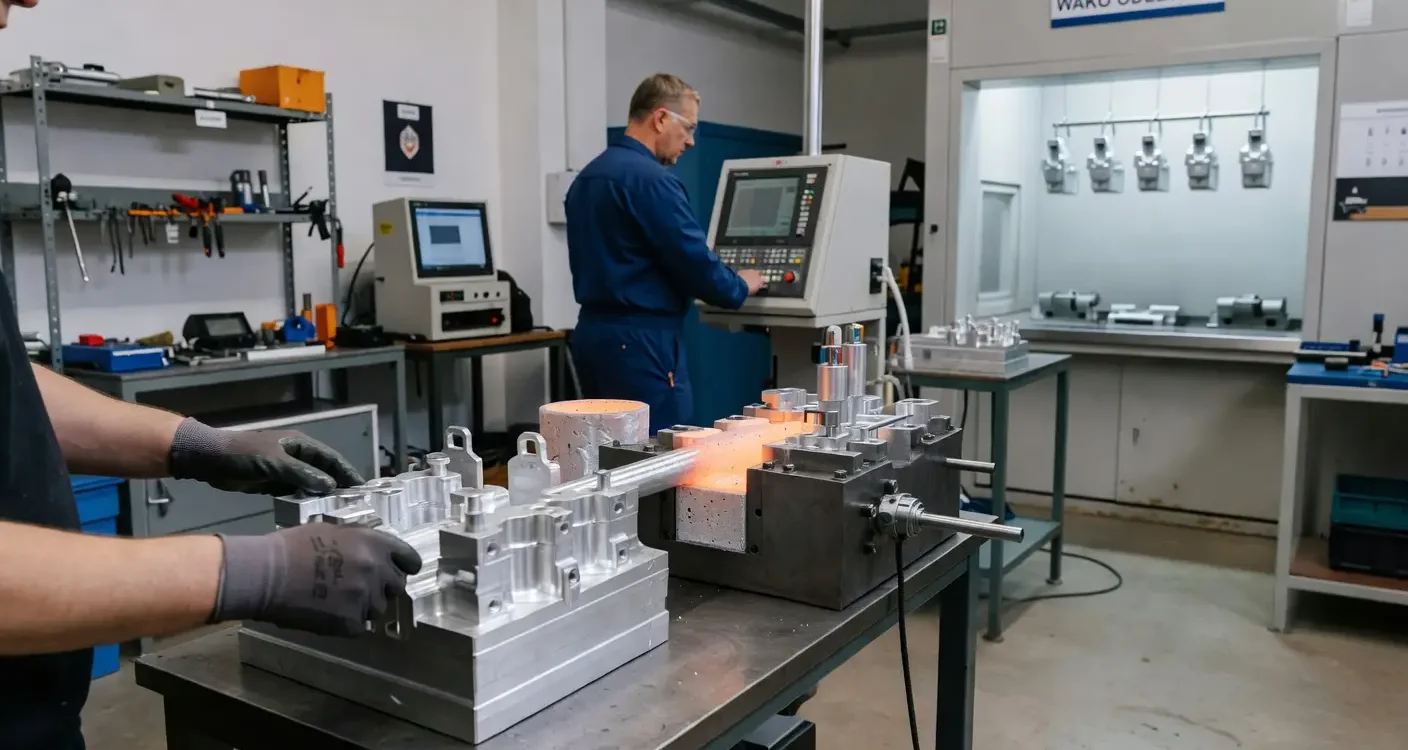
Die Gießtechnologie bestimmt die Geometrie und Toleranzen des Aluminiumgusses bereits vor der Herstellung der Form selbst. Ein präziser Modellbau berücksichtigt den Schrumpfungsprozess des Materials sowie die Bearbeitungsaufwandungen, was sich direkt auf die endgültigen Abmessungen des Elements auswirkt. Die Maschinenindustrie benötigt heute Fertigteile, die nahezu sofort montiert werden können. Die Kombination von Kenntnissen über die Eigenschaften von Leichtmetallen mit modernster Fertigungstechnologie ermöglicht es, kostspielige Produktionsänderungen zu vermeiden.
Wie legt die Gießtechnik die Geometrie und Toleranzen fest?
Das Gießmodell bildet die Grundlage für die Abmessung und die Struktur des fertigen Elements. In unserer Praxis bei Wako Odlewnia Wir kompensieren den Verzug der Legierungen bereits im virtuellen Projektstadium um 1–1,5 Prozent.. Der Konstrukteur berechnet die Sollmaße so, dass man nach vollständigem Verkleben des Metalls eine präzise Einzelkomponente erhält.
Maßtoleranzen von Kokillenschalen Sie fallen in das genaue Spektrum von CT5–CT7 gemäß der internationalen Norm ISO 8062.. Das bedeutet eine Abweichung von nur ±0,3–0,5 mm pro 100 mm Länge des fertigen Produkts. Eine ordnungsgemäß vorbereitete Anfangsgestaltung erleichtert die spätere, problemlose Anpassung der Teile an die Maschinen.
Was muss noch erledigt werden, bevor der Schmelzprozess beginnt?
Bevor der Ofen vorgewärmt wird, muss die chemische Zusammensetzung des Legers, die Soll-Formtemperatur und die Gitterstruktur der Einspritzkanäle präzise festgelegt werden. Kontrollierte Kokillentemperatur verhindert das vorzeitige Verhärten von Metallen und die Bildung sogenannter Kaltverbinder.
Das Projekt eines Überdrucksystems ist von großer Bedeutung für die innere Festigkeit des Materials. Der erwärmte Metall muss die Nut füllen. gleichmäßig, ohne Turbulenzen und ohne die Bildung von Luftblasen. Die Anbringung geeigneter Entlüftungskanäle ermöglicht es den Gasen, die Form frei zu verlassen. Eine korrekte Ausrichtung dieser Parameter schützt die gesamte Form vor der Bildung von innerer Porosität.
Wie verläuft der Prozess der Eindampfung und Kühlung?
Die Formfüllung erfolgt gravitativ, wobei die Technik an die Besonderheiten des jeweiligen Auftrags angepasst wird. Der Eindampfungsprozess wird durch spezielle Kanäle innerhalb der Form gesteuert., determiniert direkt die endgültige Mikrostruktur und die Festigkeit des Einzelteils. Ein zu starker Temperaturabfall führt zu einer unerwünschten Zerbrechlichkeit des Legers.
Die meisten Maßabweichungen entstehen gerade in der Schmelzphase. Ungleichmäßiger Schrumpf an Stellen mit unterschiedlicher Wandstärke erzeugt Verformungsspannungen von Einzelteilen von 0,2–0,4 mm. Die präzise Steuerung der Kühlzeit minimiert solche Phänomene und eliminiert die Notwendigkeit, das Material erneut zu erwärmen.
Wie verbinden wir Design mit einem fertigen Einzelteil?
Wir schließen den Herstellungsprozess des Bauteils in einem Produktionszyklus im Rahmen unseres Werks in Pruszkow ab. Das bedeutet, dass der Übergang von der Modellfertigung zur Technologie reibungslos erfolgt. Stahlguss, Bis hin zur finalen Oberflächenveredelung.
Die Integration aller Schritte ermöglicht es uns, die Qualität des Rohstoffs nach jedem Zyklus kontinuierlich zu überprüfen. Die Erkennung der kleinsten strukturellen Mängel führt sofort zu einer Korrektur der Parameter in der Produktionslinie. Wenn Sie eine Implementierung neuer Maschinenkomponenten planen, lohnt es sich, den gesamten Zyklus an einem erfahrenen Ingenieurgesellschaft anzuvertrauen.
Wann ist Schneidbearbeitung erforderlich?
Die mechanische Entfernung technischer Überstände garantiert eine Genauigkeit von ±0,05 mm an Stellen, die höchste Passgenauigkeit erfordern. Einharter Guss weist nach dem Entnehmen aus der Kokille selten glatte Oberflächen auf, die für die Montage in komplexen mechanischen Systemen geeignet sind.
Die CNC-Finishing-Bearbeitung und die Pulverbeschichtung werden in einigen Situationen eingesetzt:
- Die Notwendigkeit einer präzisen Gewindebearbeitung der Öffnungen und strikter Fräsung der Lagerbuchsen.
- Detailarbeit unter aggressiven Bedingungen, die eine langjährige Korrosionsschutzbehandlung erfordern.
- Hohe ästhetische Anforderungen an die Installation für die Außenbereiche von Gehäusen und Platten vorgesehen.
Die tatsächlich aufgesetzte Pulverbeschichtung schützt den jeweiligen Werkstoff dauerhaft und beeinträchtigt gleichzeitig nicht die kritischen Außenmaße.
Wie lässt die Erfahrung die Anpassung der Technologie zu ermöglichen?
Die vier Jahrzehnte unserer Präsenz in der Hüttenindustrie ermöglichen es, die spezifischen Anforderungen der einzelnen Sektoren des Schwerindustriebranches zu erkennen. Wir wählen Mischungen und Heizverfahren so aus, dass die strengen Festigkeitsnormen für Unternehmen erfüllt werden.
Für die Automobilbranche Wir verwenden Stärken, die eine deutlich erhöhte Verschleißfestigkeit des Materials aufweisen. Der Energiesektor hingegen benötigt eine hervorragende Wärmeleitfähigkeit und eine vollständige Dichtheit der Formlinge. Wissen über diese technologischen Details ermöglicht eine schnelle Inbetriebnahme einer sicheren Serienproduktion.
Was bestimmt am stärksten die Wiederholbarkeit der Gussformen?
Die genau berechnete Kompensation für die Verspannung sowie die strenge Kontrolle des Wärmeflusses gewährleisten die perfekte Wiederholbarkeit jeder Partie. Die Kombination aus präzisen Konstruktionsentscheidungen und strenger Überwachung der Ofenparameter garantiert die Erzielung identischer mechanischer Parameter jedes einzelnen Teils in der Serie.
Die Konzentration der Prozesse innerhalb eines einzigen Maschinenparks senkt das Risiko von Kommunikationsfehlern und logistischen Verzögerungen drastisch. Der Verzicht auf Zwischenhändler verkürzt die Wartezeit auf die fertigen Bauteile und garantiert die volle Stabilität der Montagelinien.
Die Qualität der Aluminiumgusswerkzeuge resultiert aus einer präzisen Kompensation des Metallverzugs auf einem Niveau von 1–1,5% bereits in der Modellphase. Für die Langlebigkeit des Einzelteils ist die Steuerung der Formtemperatur und des Kühlzeitintervalls entscheidend, was Spannungen und strukturelle Defekte verhindert. Ein vollwertiger Produktionszyklus, der CNC-Fräsbearbeitung und Lackierung umfasst, garantiert eine Maßgenauigkeit von bis zu ±0,05 mm. Die Anpassung der Technologie an die Anforderungen der Automobil- und Energiebranche gewährleistet die gewünschten Festigkeitsparameter.
Häufig gestellte Fragen
Welche Bedeutung hat die Wahl des Aluminiumlegierungsgehalts für die Haltbarkeit des Formstoffs?
Die Auswahl des spezifischen Legers bestimmt die Verschleißfestigkeit des Materials, die Wärmeleitfähigkeit sowie die Korrosionsbeständigkeit. Die geeigneten Verhältnisse von Zirkon und Magnesium beeinflussen die Legierungsleichtigkeit, was sich in einer geringeren Anzahl von Fehlern in komplexen Geometrien niederschlägt.
Warum erfordern die Maßtoleranzen von Gussformen eine zusätzliche Schneidbearbeitung?
Standardmäßige Gussteileanpassungen nach ISO 8062 reichen normalerweise nicht aus für Lagerlöcher oder präzise Gewindebohrungen. Die mechanische CNC-Bearbeitung ermöglicht eine Genauigkeit von bis zu einem Zehntel Millimeter, die für die korrekte Passung beweglicher Maschinenteile unerlässlich ist.
Wie kann die innere Porosität bei Aluminiumformkörpern vermieden werden?
Die Verringerung der Porosität erfolgt durch die Optimierung des Einlaufsystems und die Verwendung von luftdichten Kanälen in Form. Ein stabiler, laminärer Metallfluss verhindert das Verstopfen der Luftblasen, was für die vollständige Dichtigkeit des Einzelteils entscheidend ist.
Wie wirkt die Wärmebehandlung auf den fertigen Guss?
Nach dem Gießen durch Hitzeerhitzung oder Hartbearbeitung werden die Kristallstrukturen stabilisiert und die inneren Spannungen beseitigt, die beim Abkühlen entstanden sind. Dadurch erhalten die fertigen Bauteile eine höhere Festigkeit und sind weniger anfällig für Knacken unter mechanischer Belastung.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română