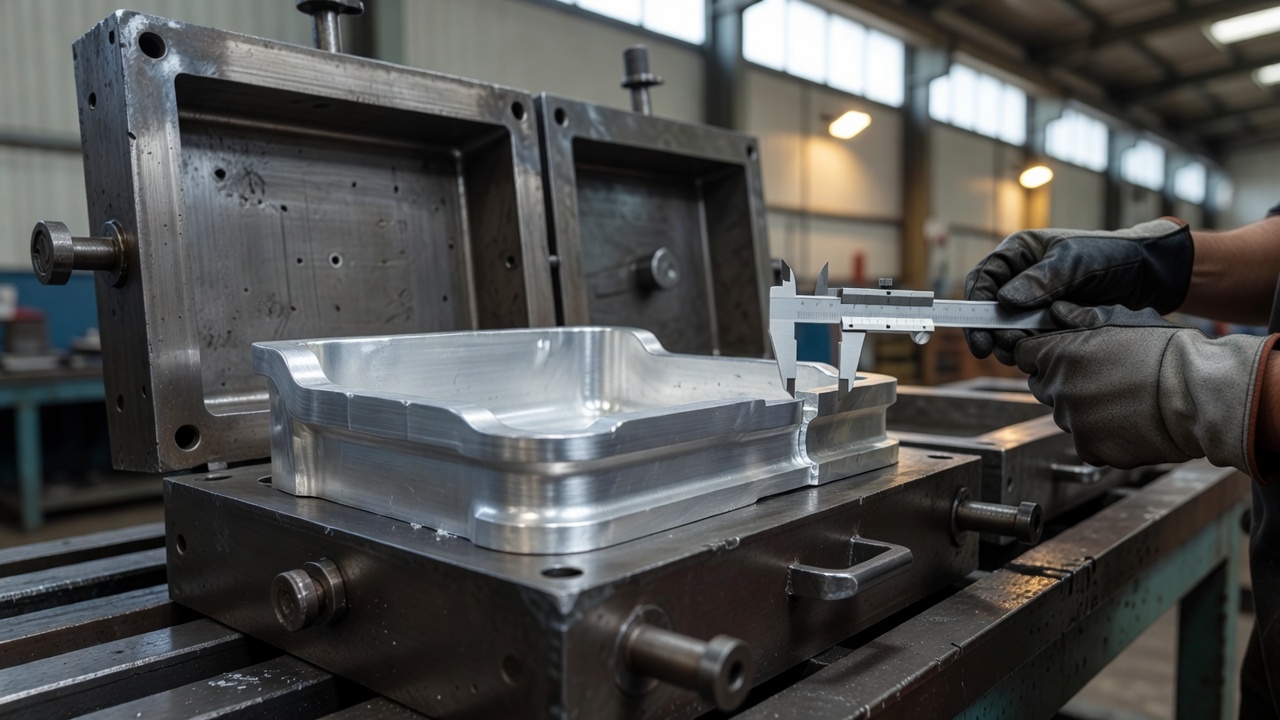
Geometria detalu odgrywa decydującą rolę w produkcji stopów aluminium. Odpowiednie pochylenia ścianek, promienie przejść oraz równomierna grubość decydują o możliwości wyjęcia elementu bez uszkodzeń, o jakości powierzchni oraz o stabilności wymiarowej gotowego produktu. Właściwe zaplanowanie tych parametrów redukuje koszty całego procesu.
Kiedy kształt pozwala na łatwe wyjęcie odlewu z formy?
Swobodne wysunięcie elementu z metalowej formy wymaga zastosowania odpowiednich kątów pochylenia. Dla stopów aluminium zalecane pochylenia ścianek wewnętrznych wynoszą od 1,5° do 3°. Zewnętrzne płaszczyzny wymagają zazwyczaj mniejszych wartości, rzędu 1–2°.
Promienie zaokrągleń krawędzi powinny wynosić co najmniej 1 mm, co zmniejsza ryzyko powstawania zadziorów i ułatwia ruch materiału podczas wypychania. Prowadząc modelowanie odlewnicze w naszej pruszkowskiej firmie, zwracamy szczególną uwagę na głębokość poszczególnych cech. Głębsze kieszenie i żebra wymagają proporcjonalnie większych kątów pochylenia, aby zapobiec przywieraniu metalu do ścianek.
Jak równomierna grubość wpływa na skurcz aluminium?
Utrzymanie jednolitego przekroju zapewnia równomierne krzepnięcie i minimalizuje ryzyko powstawania porowatości oraz jam skurczowych. W przypadku elementów aluminiowych zalecana grubość nieobrabianej ścianki wynosi od 2,5 do 4,0 mm. Nagłe zmiany grubości tworzą węzły cieplne, które hamują naturalny proces stygnięcia i prowadzą do niepożądanych naprężeń wewnętrznych.
Promienie przejść poprawiają płynność ciekłego metalu i redukują koncentrację sił. Skurcz liniowy stopów aluminium oscyluje w granicach 0,8–1,3%. Odpowiednie zaokrąglenia kompensują zjawisko skurczu, co ułatwia precyzyjne wypełnianie cienkich fragmentów i dokładne odwzorowanie detali.
Jak prawidłowo wyznaczyć linię podziału formy?
Linię podziału najlepiej prowadzić przez największy przekrój produkowanego elementu, preferując płaską płaszczyznę. Takie rozwiązanie ogranicza liczbę podziałów narzędzia i ułatwia montaż oprzyrządowania.
Powierzchnie bazowe oraz obszary przeznaczone do dalszej obróbki należy usytuować w dolnej części formy. Zapewnia to lepszą gładkość i ułatwia późniejsze pomiary kontrolne. Ustalenie optymalnej płaszczyzny cięcia już na wczesnym etapie projektowania pozwala skutecznie zminimalizować liczbę ruchomych elementów kokili. Przekłada się to na stabilniejsze bazy pomiarowe oraz wyższą kontrolę nad zachowaniem restrykcyjnych tolerancji.
Kiedy przewidzieć naddatki na obróbkę skrawaniem?
Naddatki stosuje się na powierzchniach wymagających dokładności wymiarowej lub chropowatości wyższej niż uzyskiwana bezpośrednio z formy. Dotyczy to głównie precyzyjnych otworów, gwintów oraz płaszczyzn montażowych podzespołów.
Zostawienie zapasu materiału pozwala bezpiecznie usunąć warstwę chłodu, ewentualne wypływki i mikroskopijne niedoskonałości powierzchniowe. W standardowej praktyce przemysłowej naddatki wynoszą od 0,5 do 2 mm, zależnie od wybranego stopu i specyfikacji technicznej. Wykonując odlewy z aluminium dla sektora automotive czy medycznego, często integrujemy proces odlewniczy z późniejszą precyzyjną obróbką skrawaniem, aby dostarczyć gotowy komponent.
W jakich sytuacjach warto stosować rdzenie i wkładki?
Rdzenie metalowe bądź piaskowe wprowadza się, gdy kształt zawiera podcięcia lub wewnętrzne wnęki uniemożliwiające bezpośrednie wyjęcie elementu. Wkładki wymienialne sprawdzają się przy detalach o wysokiej powtarzalności, które ulegają szybkiemu zużyciu i wymagają okresowej renowacji.
Zamiast tworzyć niezwykle skomplikowane narzędzia, często korzystniej jest uprościć sam kształt docelowy. Eliminacja ostrych naroży, nadmiernej liczby żeber czy bardzo głębokich kieszeni stabilizuje cykl produkcyjny. Profesjonalne wsparcie projektowe pozwala wybrać koncepcję optymalną pod względem kosztów przygotowania formy i niezawodności produkcji.
Dlaczego optymalizacja geometrii obniża koszty produkcji?
Ujednolicenie grubości ścianek i zastosowanie właściwych pochyleń zmniejszają ryzyko powstawania wad już podczas pierwszych prób zalewania. Mniejsza liczba koniecznych poprawek formy oznacza szybsze wdrożenie i redukcję kosztów serii pilotażowej.
Redukcja błędów geometrycznych eliminuje przestoje na linii. Trwałe i precyzyjne odlewy kokilowe uzyskują wymaganą powtarzalność właśnie dzięki ścisłej integracji ustaleń projektowych z fizycznymi możliwościami technologii. Jeśli planujesz produkcję nowych detali z metali lekkich, warto odpowiednio wcześnie przeanalizować ich geometrię z technologiem odlewnictwa.
Pochylenia ścianek, promienie przejść i równomierna grubość decydują o wyjmowaniu odlewu z kokili, jakości powierzchni oraz stabilności wymiarowej. Odpowiednia linia podziału, zaplanowane naddatki na obróbkę i zastosowanie rdzeni lub wkładek ograniczają ryzyko wad, upraszczają produkcję i zmniejszają liczbę poprawek.
FAQ
Jakie pochylenia ścianek stosuje się w odlewach kokilowych z aluminium?
Dla stopów aluminium przyjmuje się zwykle pochylenia wewnętrzne na poziomie 1,5°–3°, a zewnętrzne około 1°–2°. Większe głębokości kieszeni i żeber wymagają większych kątów, aby ułatwić wyjęcie odlewu bez uszkodzeń powierzchni.
Dlaczego równomierna grubość ścianek jest tak ważna w odlewie aluminiowym?
Jednolita grubość ścianek zapewnia równomierne krzepnięcie i ogranicza porowatość oraz jamy skurczowe. Nagłe zmiany przekroju tworzą węzły cieplne, które zwiększają ryzyko naprężeń wewnętrznych i wad wymiarowych.
Kiedy warto przewidzieć naddatek na obróbkę skrawaniem?
Naddatek przewiduje się na powierzchniach wymagających wysokiej dokładności wymiarowej lub lepszej chropowatości niż ta uzyskiwana bezpośrednio z formy. Dotyczy to zwłaszcza otworów, gwintów i płaszczyzn montażowych, które później są obrabiane z większą precyzją.
Kiedy lepszym rozwiązaniem są rdzenie lub wkładki niż uproszczenie geometrii?
Rdzenie i wkładki stosuje się wtedy, gdy detal ma podcięcia, wewnętrzne wnęki albo inne cechy uniemożliwiające bezpośrednie wyjęcie z kokili. Są też korzystne przy detalach seryjnych, w których trzeba zapewnić powtarzalność i łatwiejszą wymianę zużywających się elementów oprzyrządowania.
Jak linia podziału wpływa na jakość i kontrolę wymiarów odlewu?
Linia podziału poprowadzona przez największy przekrój ułatwia budowę formy i zmniejsza liczbę ruchomych elementów. Uporządkowane powierzchnie bazowe poprawiają stabilność pomiarów, a to pomaga utrzymać tolerancje i uprościć późniejszą kontrolę wymiarową.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română