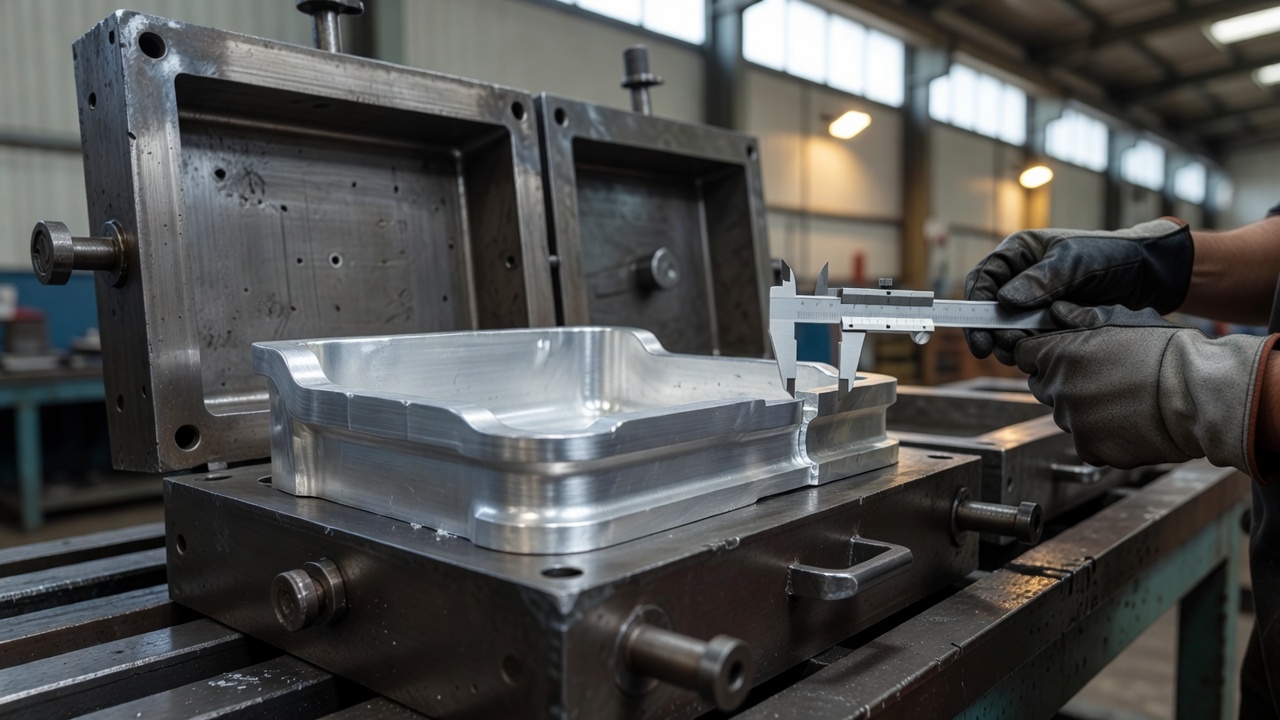
Геометрия детали играет решающую роль в производстве алюминиевых сплавов. Соответствующие профили стен, радиусы переходов и равномерная толщина определяют возможность удаления детали без повреждений, качество поверхности и стабильность размеров готового изделия. Правильное планирование этих параметров сокращает затраты на весь процесс.
Когда форма позволяет легко извлекать отливку из формы?
Свободное вытяжение элемента из металлической формы требует применения соответствующих углов наклона. Для алюминиевых сплавов Рекомендуемые отклонения внутренних стен составляют от 1,5° до 3°.. Внешние плоскости обычно требуют меньших значений, порядка 1–2°.
Профилировка краёв должна составлять не менее 1 мм., Это снижает риск образования заусений и облегчает перемещение материала во время формования. При производстве литья в нашей фирме в Прускево мы уделяем особое внимание глубине отдельных деталей. Более глубокие карманы и ребра требуют пропорционально большего угла наклона, чтобы предотвратить прилипание металла к стенкам.
Как равномерная толщина влияет на сжатие алюминия?
Поддержание единого кроя обеспечивает равномерное сцепление и минимизирует риск образования пор а также деформационных трещин. В случае алюминиевых элементов рекомендованная толщина необработанной стенки составляет от 2,5 до 4,0 мм. Чрезмерные изменения толщины создают тепловые узлы, которые замедляют естественный процесс схватывания и приводят к нежелательным внутренним напряжениям.
Протонные переходы улучшают текучесть жидкого металла и уменьшают концентрацию сил. Сривная кривизна сплавов алюминия колеблется в пределах 0,8–1,3%. Соответствующие округления компенсируют явление сжатия, Это облегчает точное заполнение тонких участков и точное отображение деталей.
Как правильно определить линию раздела формы?
Лучше всего использовать линию разделения проводить его через самый большой поперечный сечение из произведенного элемента, Это решение ограничивает количество разделов инструмента и облегчает сборку инструментария.
Основные поверхности и области для дальнейшей обработки следует разместить в нижней части формы. Это обеспечивает лучшую гладкость и облегчает последующие контрольные измерения. Определение оптимальной поверхности реза уже на ранней стадии проектирования позволяет эффективно минимизировать количество подвижных элементов кокили. Это приводит к более стабильным базовым площадкам измерения и более строгому контролю за соблюдением строгих точных размеров.
Когда предсказывать дополнительные доплаты за обработку резанием?
Напольные покрытия применяются на поверхностях требующие точности размеров или шероховатости выше, чем при прямом изготовлении из формы. Это главным образом касается точных отверстий, гаек и монтажных полос компонентов.
Оставление запаса материала позволяет безопасно удалить слой охлаждения, возможные поры и микроскопические поверхностные дефекты. В стандартной промышленной практике добавки составляют от 0,5 до 2 мм, в зависимости от выбранного сплава и технических характеристик. При изготовлении отливок из алюминия для автомобильной или медицинской промышленности мы часто интегрируем процесс литья с последующей точной обработкой резки, чтобы получить готовый компонент.
В каких ситуациях стоит использовать сердечники и вкладыши?
Металлические или песчаные основания устанавливаются, когда форма содержит переходы или внутренние полости, которые не позволяют непосредственно вынимать элемент. Изменяемые вкладыши подходят для деталей с высокой повторяемостью, которые быстро изнашиваются и требуют периодической замены.
Вместо создания чрезвычайно сложных инструментов, часто более эффективно упростить сам целевой контур. Устранение острых краев, чрезмерного количества ребер и очень глубоких карманов стабилизирует производственный цикл. Профессиональная проектная поддержка позволяет выбрать оптимальную концепцию с точки зрения затрат на изготовление форм и надежности производства.
Почему оптимизация геометрии снижает издержки производства?
Согласование толщины стен и применение соответствующих подгибов снижают риск возникновения дефектов уже при первых попытках наполнения. Меньшее количество необходимых изменений в форме означает более быструю реализацию и снижение затрат на пилотную серию.
Сокращение геометрических ошибок устраняет простоя на линии. Надежное и точное кокильные отливки Они обеспечивают необходимую повторяемость благодаря строгому интегрированию проектных решений с физическими возможностями технологии. Если вы планируете производство новых деталей из легких металлов, стоит в достаточном раннем этапе провести анализ их геометрии совместно с технологией литья.
Наклон стенок, проемные отверстия и равномерная толщина определяют возможность извлечения отлива из кувшинки, качество поверхности и прочностные характеристики. Соответствующая линия разделения, предусмотренные дополнительные обработки и применение сердечников или вкладышей ограничивают риск дефектов, упрощают производство и сокращают количество доработок.
FAQ
Какие наклоны стен применяются при отливках из алюминия?
Для алюминиевых сплавов обычно принимают внутренние изгибы на уровне 1,5°–3°, а внешние — около 1°–2°. Более глубокие глубины карманов и ребер требуют более больших углов, чтобы облегчить снятие отливки без повреждения поверхности.
Почему равномерная толщина стен так важна при отливке алюминия?
Еднастая толщина стенок обеспечивает равномерное схватывание и ограничивает пористость и сквозные полости. Чрезмерные изменения поперечного сечения создают тепловые узлы, которые повышают риск внутренних напряжений и деформаций.
Когда стоит предусмотреть дополнительную оплату за обработку резанием?
Наличие на поверхности деталей, требующих высокой точности размеров или более гладкой поверхности, чем полученная непосредственно из формы, является нормой. Это особенно касается отверстий, резьб и монтажных поверхностей, которые впоследствии обрабатываются с большей точностью.
Когда более подходящим решением являются сердечники или вкладыши вместо упрощения геометрии?
Основания и вкладыши применяются в тех случаях, когда изделие имеет углубления, внутренние полости или другие особенности, которые не позволяют его легко вынимать из кулака. Они также полезны при серийных изделиях, где необходимо обеспечить повторяемость и облегчить замену изношенных деталей инструментария.
Как линия разделения влияет на качество и контроль размеров отлива?
Линия разграничения, проходящая через самый большой поперечный сечение, облегчает изготовление формы и сокращает количество подвижных элементов. Организованные базовые поверхности повышают стабильность измерений, что помогает поддерживать точность и упрощает последующую проверку размеров.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română