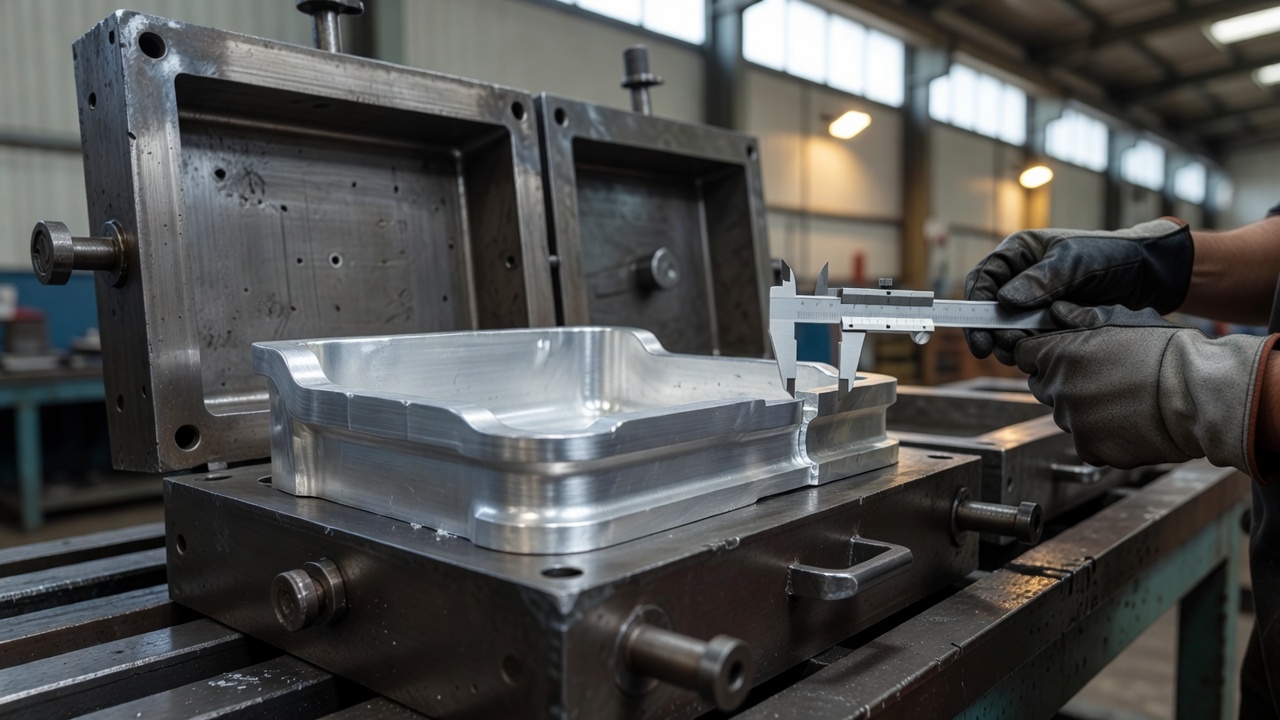
Geometria detaliului joacă un rol decisiv în producția aliajelor de aluminiu. Înclinațiile corespunzătoare ale pereților, razele trecerilor și grosimea uniformă ale acestora determină posibilitatea de a extrage elementul fără deteriorări, calitatea suprafeței și stabilitatea dimensională a produsului finit. Planificarea adecvată a acestor parametri reduce costurile întregului proces.
Când forma permite să se scoată ușor forma din formă?
Extinderea liberă a elementului din forma metalică necesită utilizarea unghiurilor de înclinare adecvate. Pentru aliajele de aluminiu Deplasările recomandate ale peretilor interioare sunt de la 1,5° la 3°. Suprafețele exterioare necesită de obicei valori mai mici, de ordinul a 1–2°.
Radarele de la marginea curbate trebuie să aibă o lățime de cel puțin 1 mm, Aceasta reduce riscul de apariție a zgârieturilor și facilitează mișcarea materialului în timpul extrudării. Prin modelarea prin turnare în cadrul companiei noastre din Pruszków, acordăm o atenție deosebită adâncimii diferitelor caracteristici. Buzunarele și nervurile adânci necesită unghiuri de înclinare proporțional mai mari pentru a preveni lipirea metalului de pereți.
Cum influențează grosimea uniformă contractia aluminiului?
Menținerea unei tranșe uniforme asigură coagularea uniformă și minimizează riscul apariției porozității și de compresie. În cazul elementelor din aluminiu, grosimea peretelui netratat este recomandată între 2,5 și 4,0 mm. Modificările bruște ale grosimii creează noduri termice care inhibă procesul natural de răcire și duc la tensiuni interne nedorite.
Radiul de trecere al conductoarelor îmbunătățește fluiditatea metalului lichid și reduce concentrația forțelor. Contractia liniară a aliajelor de aluminiu oscilează între 0,8–1,3%. Rotunjiile adecvate compensează fenomenul de contracție, ceea ce facilitează completarea precisă a fragmentelor subțiri și reproiectarea exactă a detaliilor.
Cum se stabilește corect linia de separare a formei?
Linia de separare este cea mai bună să conducă prin cea mai mare secțiune transversală a elementului produs, preferând o plană de lucru. Această soluție limitează numărul de compartimente ale uneltei și facilitează montarea uneltelor.
Suprafețele de bază și zonele destinate unei prelucrări ulterioare trebuie amplasate în partea inferioară a formei. Acest lucru asigură o mai bună netezime și facilitează măsurătorile ulterioare de control. Stabilirea planului optim de tăiere încă de la începutul proiectării permite să se minimizeze eficient numărul componentelor mobile ale colectorului. Acest lucru se traduce printr-o bază de măsurare mai stabilă și o controlare mai eficientă a respectării restricțiilor de toleranță.
Când se prevăd suplimente pentru prelucrarea cu freză?
Aditivi se aplică pe suprafețe care necesită precizie dimensională sau un grad de finisare mai ridicat decât cel obținut direct din formă. Acest lucru se aplică în principal orificiilor precise, filetelor și planșelor de montaj ale componentelor.
Dezvoltarea unui rezervor de material permite eliminarea în siguranță a stratului de răcire, a eventualelor scurgeri și a microdefectelor superficiale. În practica industrială standard, adăugirile variază între 0,5 și 2 mm, în funcție de aliajul ales și de specificațiile tehnice. În realizarea de matrițe din aluminiu pentru sectorul auto sau medical, adesea integra procesul de turnare cu o prelucrare ulterioară precisă de frezare pentru a furniza un component finit.
În ce situații este recomandat să se utilizeze nuclee și inserturi?
Radacini metalici sau de nisip se introduc, când forma conține deschideri laterale sau nișe interioare care împiedică îndepărtarea directă a elementului. Încărcătoarele schimbabile sunt potrivite pentru articole cu o repetabilitate ridicată, care sunt expuse la uzură rapidă și necesită reamenajări periodice.
În loc să creeze instrumente extrem de complexe, de multe ori este mai avantajos să simplifici forma finală în sine. Eliminarea marginilor ascuțite, a numărului excesiv de nervuri sau a buzunarelor foarte adânci stabilizează ciclul de producție. Suportul profesional de proiectare permite alegerea unei concepte optime din punct de vedere al costurilor de preparare a formei și a fiabilității producției.
De ce optimizarea geometriei reduce costurile de producție?
Unificarea grosimilor pereților și aplicarea corectă a înclinațiilor reduce riscul apariției defectelor încă de la primele încercări de înălbire. Un număr mai mic de rectificări necesare ale formei înseamnă implementare mai rapidă și reducerea costurilor pentru seria pilot.
Reducerea erorilor geometrice elimină întreruperile pe linie. Durabil și precis modelări de cochetărie Această repetabilitate necesară se obține tocmai prin integrarea strictă a specificațiilor proiectuale cu capacitățile tehnologice fizice. Dacă planificați producția de noi detalii din metale ușoare, este recomandabil să analizați corespunzător geometria acestora împreună cu tehnologia turnării.
Înclinarea pereților, luminozitatea treptelor și grosimea uniformă determină detașarea matriței din matriță, calitatea suprafeței și stabilitatea dimensională. Linia de separare adecvată, adăugirile planificate pentru prelucrare și utilizarea nucleelor sau a inserturilor reduc riscul de defecte, simplifică producția și reduc numărul de rectificări.
Întrebări frecvente
Ce înclinații ale peretelui se aplică la turnările cochetice din aluminiu?
Pentru aliajele de aluminiu, se presupune de obicei un înclinare internă de 1,5°–3°, iar cea externă de aproximativ 1°–2°. Adâncimile mai mari ale buzunarelor și a nervurilor necesită unghiuri mai mari pentru a facilita scoaterea suflajului fără deteriorarea suprafeței.
De ce este atât de importantă grosimea uniformă a pereților în turnarea aluminiului?
Greutatea uniformă a pereților asigură o coagulare uniformă și reduce porozitatea și găurile de contractie. Modificările bruște ale profilului formează noduri termice care cresc riscul de tensiuni interne și deformări dimensionale.
Când este cazul să previzionați o taxă suplimentară pentru prelucrarea cu freză?
Naddatek este prevăzut pe suprafețe care necesită o precizie dimensională ridicată sau o grafitare mai bună decât cea obținută direct din matriță. Aceasta se aplică în special orificiilor, filetelor și planșelor de montaj, care sunt ulterior prelucrate cu o precizie mai mare.
Când o soluție mai bună sunt nucleele sau inserturile decât simplificarea geometriei?
Învelișurile și inserturile se folosesc atunci când detaliul are deficiențe, nișe interioare sau alte caracteristici care împiedică îndepărtarea directă din matriță. Sunt, de asemenea, utile la detaliile serie, în cazul cărora trebuie asigurată repetabilitatea și schimbarea mai ușoară a componentelor uzate din echipamentul de prelucrat.
Cum influențează linia de separare calitatea și controlul dimensiunilor matriței?
Linia de separare, orientată de cel mai mare segment, facilitează construcția formei și reduce numărul de elemente mobile. Suprafetele de bază ordonate îmbunătățesc stabilitatea măsurătorilor, ceea ce ajută la menținerea toleranțelor și la simplificarea controlului dimensional ulterior.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română