La géométrie des détails joue un rôle décisif dans la fabrication des alliages d'aluminium. Les inclinaisons des parois, les rayons des passages et la même épaisseur déterminent la possibilité d'extraire l'élément sans dommages, la qualité de la surface et la stabilité dimensionnelle du produit fini. La planification appropriée de ces paramètres réduit les coûts de l'ensemble du processus.
Quand le format permet de retirer facilement le moule de la forme ?
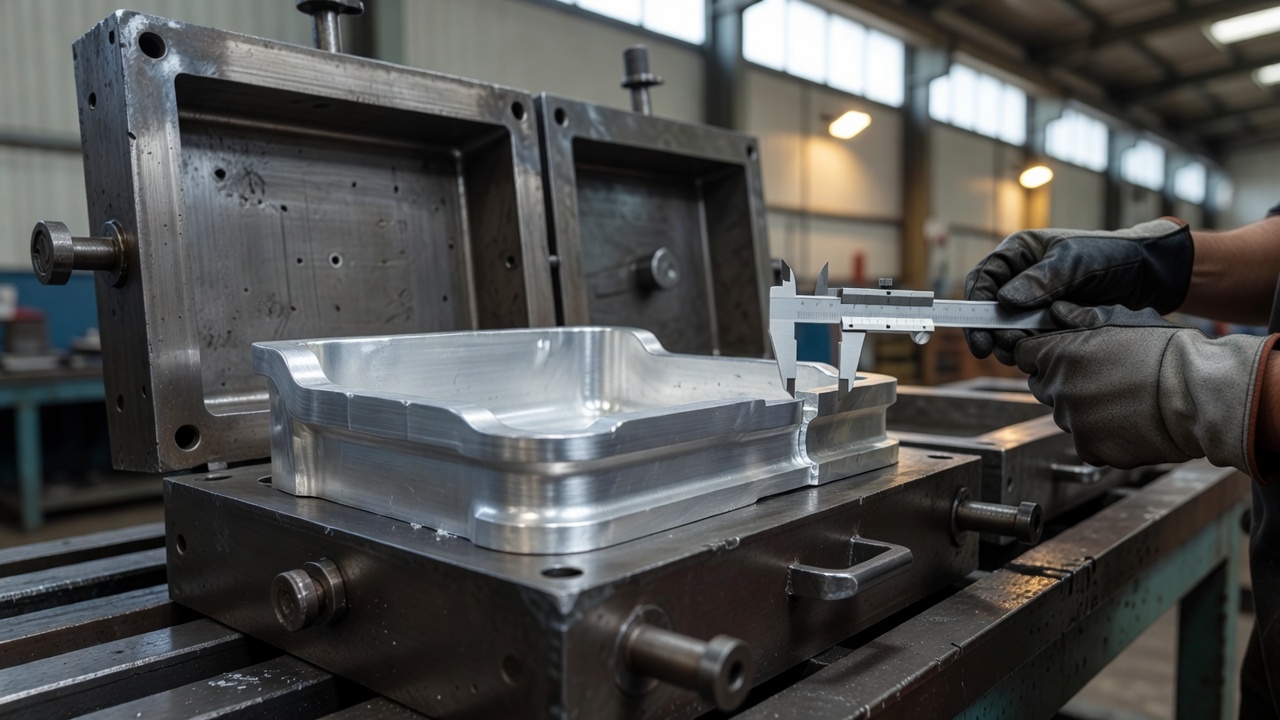
Le retrait libre de l’élément à partir de la forme métallique nécessite l’utilisation de angles de fléchissement appropriés. Pour les alliages d’aluminium Les inclinaisons recommandées des parois intérieures varient entre 1,5° et 3°. Les surfaces extérieures nécessitent généralement des valeurs plus faibles, de l'ordre de 1–2°.
Les rayons de la tranche doivent avoir une épaisseur minimale de 1 mm., Cela réduit le risque de formation de bosses et facilite le mouvement du matériau lors de la poussée. En effectuant le moulage à l’usine de Pruszków, nous accordons une attention particulière à la profondeur des différentes caractéristiques. Les poches et les nervures plus profondes nécessitent des angles de fléchissement proportionnellement plus importants pour éviter l’adhérence du métal aux parois.
Comment la faible épaisseur influence-t-elle la contraction de l'aluminium ?
Maintien d'un profil uniforme garante une coagulation uniforme et minimise le risque de formation de porosités et des fissures. Pour les éléments en aluminium, la largeur recommandée de la paroi non traitée est de 2,5 à 4,0 mm. Les changements soudains de la largeur créent des nœuds thermiques qui freinent le processus naturel de refroidissement et entraînent des contraintes internes indésirables.
Les rayons de passage améliorent la fluidité du métal liquide et réduisent la concentration des forces. Le contrecoup linéaire des alliages d'aluminium oscille entre 0,8 et 1,3 %. Les arrondis appropriés compensent le phénomène du rétrécissement., Cela facilite le remplissage précis des fragments fins et la reproduction précise des détails.
Comment déterminer correctement la ligne de division de la forme ?
La ligne de partage est la meilleure Diriger par le plus grand rayon de section de l'élément produit, Il privilégie une surface plane. Cette solution réduit le nombre de divisions du dispositif et facilite l'assemblage de l'outillage.
Les surfaces de base et les zones destinées à une transformation ultérieure doivent être situées en bas de la forme. Cela assure une meilleure douceur et facilite les mesures de contrôle ultérieures. La détermination de la surface de coupe optimale dès le début du projet permet de minimiser efficacement le nombre d’éléments mobiles de la coquille. Cela se traduit par des bases de mesure plus stables et une meilleure maîtrise de la conformité aux strictes tolérances.
Quand prévoir des surcoûts pour le traitement de surface ?
Les additifs sont appliqués sur les surfaces requérant une précision dimensionnelle ou une porosité supérieure à celle obtenue directement à partir de la forme. Cela concerne principalement les ouvertures, les vis et les plans de montage des composants.
La conservation de matière permet de retirer en toute sécurité la couche de refroidissement, les éventuelles fuites et les imperfections superficielles microscopiques. Dans la pratique industrielle courante, les ajouts varient entre 0,5 et 2 mm, selon l’alliage choisi et les spécifications techniques. Lors de la réalisation de moulages en aluminium pour le secteur automobile ou médical, nous intégrons souvent le processus de moulage à une fin de traitement de surface précis ultérieur afin de fournir un composant prêt à l’emploi.
Dans quelles situations il est utile d'utiliser des noyaux et des inserts ?
Les roches métalliques ou sableuses sont introduites, lorsque le contour présente des découpes ou des niches internes empêchant l’extraction directe de l’élément. Les inserts interchangeables conviennent pour les pièces à haute fréquence de remplacement, qui sont rapidement usées et nécessitent une rénovation périodique.
Au lieu de créer des outils extrêmement complexes, il est souvent plus avantageux de simplifier le format final lui-même. L’élimination des angles agencés, du nombre excessif de nervures ou des poches très profondes stabilise le cycle de production. Un soutien de conception professionnel permet de choisir la conception optimale en termes de coûts de fabrication des moules et de fiabilité de production.
Pourquoi l'optimisation de la géométrie réduit les coûts de production ?
Unification de la largeur des parois et utilisation des appuis appropriés Ils réduisent le risque de formation de défauts dès les premières tentatives de remplissage.. Un nombre inférieur de modifications nécessaires à la forme signifie une mise en œuvre plus rapide et une réduction des coûts de la série pilote.
La réduction des erreurs géométriques élimine les temps d’arrêt sur la ligne. Durable et précis Formes en coquille Ils obtiennent la répétabilité requise grâce à une intégration stricte des spécifications de conception avec les capacités techniques de la technologie. Si vous envisagez la production de nouveaux éléments en métal léger, il est conseillé d’analyser correctement leur géométrie avec le technologue de l’industrie de l’estampage avant de commencer.
Les inclinaisons des parois, les rayons des passages et une épaisseur uniforme déterminent la sortie du moule de la coquille, la qualité de la surface et la stabilité dimensionnelle. Une ligne de division appropriée, des ajouts de traitement prévus et l’utilisation de noyaux ou de plaques de renforcement limitent le risque de défauts, simplifient la production et réduisent le nombre de retouches nécessaires.
FAQ
Quel est l’inclinaison des parois des moulures en aluminium ?
Pour les alliages d'aluminium, on considère généralement des inclinaisons internes de 1,5°–3°, et externes d'environ 1°–2°. Des profondeurs des poches et des lobes plus importantes nécessitent des angles plus importants pour faciliter l'extraction du moule sans endommager la surface.
Pourquoi une épaisseur uniforme des parois est-elle si importante dans le moulage en aluminium ?
Une épaisseur uniforme des parois assure une solidité uniforme et limite la porosité et les cavités de contraction. Les changements soudains de section créent des nœuds thermiques qui augmentent le risque d’effondrements internes et de déformations dimensionnelles.
Quand est-il judicieux de prévoir un supplément pour le traitement de surface ?
Le recuit est prévu sur des surfaces nécessitant une précision dimensionnelle élevée ou une plus grande hachure que celle obtenue directement à partir de la forme. Cela concerne notamment les ouvertures, les vis et les surfaces de montage, qui seront ensuite traitées avec plus de précision.
Quand les noyaux ou les inserts sont-ils la meilleure solution plutôt que la simplification de la géométrie ?
Les tronçons et les inserts sont utilisés lorsque le produit présente des découpes, des niches internes ou d'autres caractéristiques qui empêchent son extraction directe de la coquille. Ils sont également utiles pour les produits en série, où il faut garantir la répétabilité et une plus facile remplacement des éléments usés du matériel.
Comment la ligne de division affecte-t-elle la qualité et le contrôle des dimensions du moule?
La ligne de division tracée par le plus grand rayon facilite la construction de la forme et réduit le nombre d’éléments mobiles. Les surfaces de base organisées améliorent la stabilité des mesures, ce qui permet de maintenir les tolérances et de simplifier la vérification ultérieure de la dimension.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română