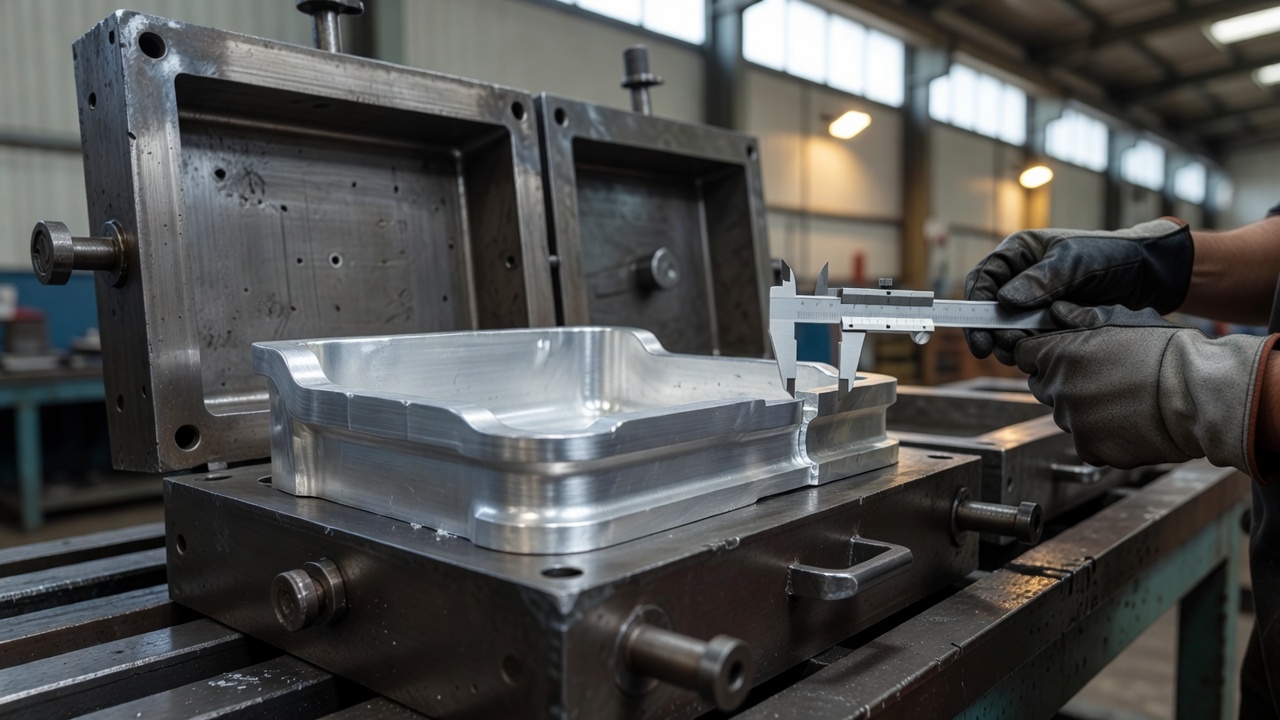
Detaljgeometrin spelar en avgörande roll i tillverkningen av aluminiumlegeringar. Rätt lutning av väggarna, vinklar och tjockleken på materialet avgör om det är möjligt att ta bort elementet utan skador, ytkvaliteten samt den färdiga produkternas dimensionella stabilitet. En korrekt planering av dessa parametrar minskar kostnaderna för hela processen.
När tillåter formen att gjutningen lätt kan tas ut ur formen?
Att fritt dra ut en del från en metallform kräver att man använder lämpliga lutningsvinklar. För aluminiumlegeringar Rekommenderade lutningar för de inre väggarna är mellan 1,5° och 3°. Ytterliggande ytor kräver vanligtvis mindre värden, i storleksordningen 1–2°.
Strålkastarnas vinklar vid kanterna bör vara minst 1 mm., Det minskar risken för att spikarna ska fastna och underlättar materialets rörelse vid utskjutning. Genom att använda gjutningsmodellering i vårt företag i Pruszków lägger vi särskild vikt vid djupet hos de olika delarna. Djupare fickor och spår kräver proportionellt större lutningsvinklar för att förhindra att metallen fastnar i väggarna.
Hur påverkar en jämn tjocklek av aluminiumsjukningen?
Bevara en enhetlig profil Ger jämn koagulering och minimerar risken för porösa formationer och spänningssprickor. För aluminiumdelar rekommenderas en tjocklek på den obehandlade väggen på mellan 2,5 och 4,0 mm. Plötsliga ändringar i tjockleken skapar värmeknutor som bromsar den naturliga kondensprocessen och leder till oönskade inre spänningar.
Strålar från genomgångarna förbättrar flytningen hos flytande metall och minskar koncentrationen av krafter. Den linjära krympningen hos aluminiumlegeringar varierar inom gränserna 0,8–1,3 %. De korrekta avrundningarna kompenserar för kontraktillväxten., Det underlättar den exakta formningen av tunna fragment och den noggranna återgivningen av detaljer.
Hur ska man korrekt markera avgränsningslinjen för formen?
Linjen för splittring är bäst Att driva genom den största tvärsnittsprofilen av den producerade delen, vilket ger en platt yta. Detta minskar antalet delar på verktyget och underlättar montering av verktyg.
Grundytorna och de områden som ska vidare bearbetas ska placeras i den nedre delen av formen. Detta ger en bättre glatthet och underlättar senare kontrollmätningar. Att fastslå den optimala skärningsytan redan i ett tidigt skede av designen gör det möjligt att effektivt minska antalet rörliga delar i kokilen. Detta leder till stabilare mätbaser och bättre kontroll av efterlevnaden av strikta toleranser.
När förutse tillägg för skärning?
Naddatki används på ytorna som kräver noggrannhet i måtten eller en grovhet som är högre än den som erhålls direkt från formen. Detta gäller främst precisionsöppningar, gängor och monteringsytor för komponenter.
Att ha en reservdel av material gör det möjligt att säkert ta bort kylskiktet, eventuella spill och mikroskopiska ytkvalitetsdefekter. I standard industriell praxis är tilläggen mellan 0,5 och 2 mm, beroende på valstron och tekniska specifikationer. Vid tillverkning av aluminiumformar för fordons- eller medicinteknisk industri integrerar vi ofta gjutprocessen med senare precisionstransformning för att leverera en färdig komponent.
I vilka situationer är det värt att använda kärnor och inlägg?
Metallska eller sandiga rötter sätts in, när formen innehåller avsmalnande delar eller inre utrymmen som gör det omöjligt att ta bort produkten direkt. Byta inlägg fungerar bra på detaljer med hög repetitivitet som snabbt slits och kräver periodisk återanpassning.
Istället för att skapa extremt komplicerade verktyg är det ofta mer fördelaktigt att förenkla själva formen. Genom att eliminera skarpa kanter, överflödigt många spetsar och mycket djupa fickor stabiliseras produktionscykeln. Professionell projektstöd gör det möjligt att välja den optimala koncep-tionen utifrån kostnaden för formtillverkning och produktionssäkerheten.
Varför minskar geometriska optimeringar produktionskostnaderna?
Enhetlig tjocklek på väggarna och användning av lämpliga lutningar De minskar risken för att missbildningar ska uppstå redan under de första försökena att fylla på vatten.. Mindre antal nödvändiga formändringar innebär snabbare implementering och minskade kostnader för pilotserien.
Reduktionen av geometriska fel eliminerar stillestånd på linjen. Fortfarande och exakt kokiljeförstärkningar De uppnår den önskade repetibiliteten tack vare den strikta integrationen av konstruktionsbestämmelserna med de fysiska möjligheterna hos teknologin. Om du planerar att tillverka nya detaljer av lättmetaller är det värt att noggrant analysera deras geometri i förväg med den gjuttekniska specialisten.
Väggarnas lutning, ljusets strålning och en jämn tjocklek avgör hur väl gjutningen kan tas ut ur kokilen, ytkvaliteten och den dimensionella stabiliteten. En lämplig avgränsningslinje, planlagda tillägg för bearbetning och användning av kärnor eller infästningar minskar risken för felaktigheter, förenklar produktionen och minskar antalet korrigeringar.
Vanliga frågor
Vilka lutningsvinklar används för kokilformade gjutningar av aluminium?
För aluminiumlegeringar brukar inre lutningar vara på 1,5°–3°, och yttre omkring 1°–2°. Längre djup på fack och spår kräver större vinklar för att underlätta borttagning av gjutformen utan att ytan skadas.
Varför är en jämn tjocklek på väggarna så viktig i aluminiumgjutning?
Den sammanhängande tjockleken på väggarna ger en jämn härdning och minskar porigheten och de krympande hålen. Plötsliga ändringar i tvärsnittet skapar värmeknutor som ökar risken för inre spänningar och dimensionella fel.
När är det värt att förutse en extra kostnad för skärning?
Naddatek används på ytor som kräver hög dimensionell noggrannhet eller en bättre yta med grovlek än den som erhålls direkt från formen. Detta gäller särskilt för öppningar, gängor och monteringsytor som sedan bearbetas med större precision.
När är kärnor eller inläggningar ett bättre alternativ än att förenkla geometrin?
Rundor och inlägg används när detaljen har snittningar, inre utrymmen eller andra egenskaper som gör att den inte kan tas ut direkt från kokilen. De är också lämpliga för serieprodukter där det krävs reproducerbarhet och enklare utbyte av slitna verktygsdelar.
Hur påverkar avvikelserna kvaliteten och kontrollen av gjutningsmått?
En avgränsningslinje som går genom den största delen underlättar formtillverkningen och minskar antalet rörliga delar. Ordenliga basytor förbättrar mätningens stabilitet, vilket hjälper till att hålla toleranser och förenkla senare dimensionell kontroll.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română