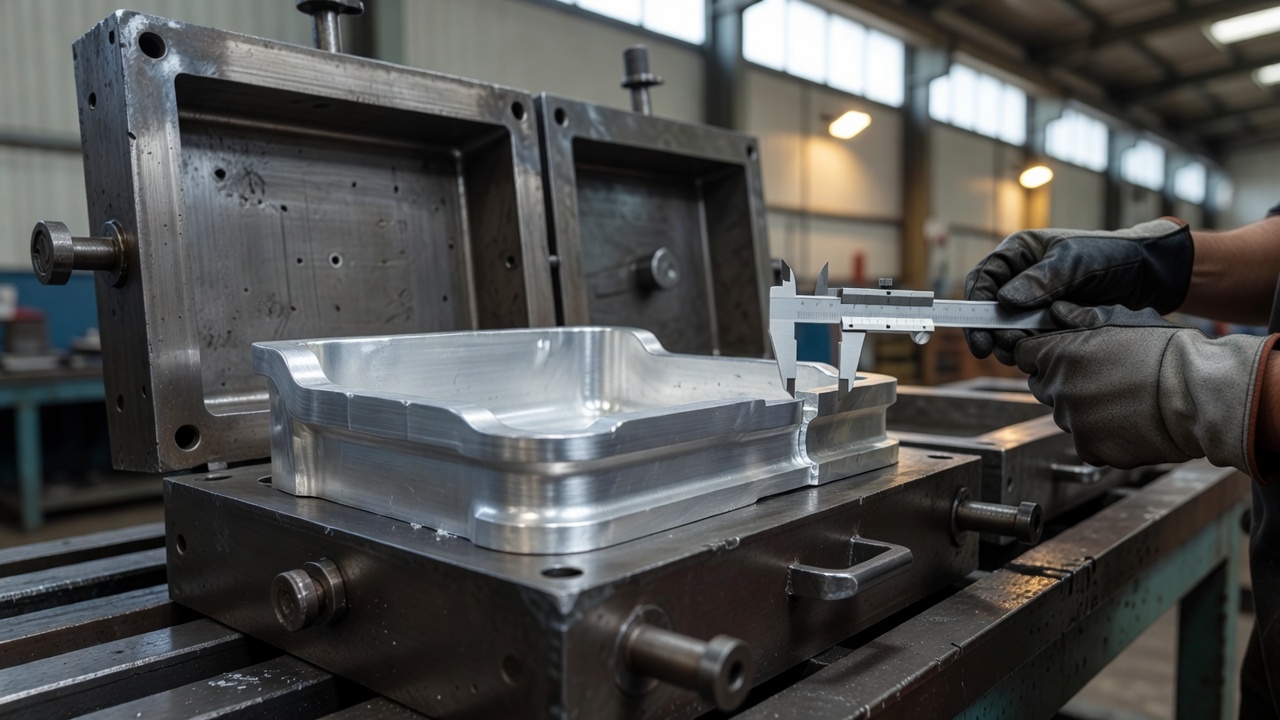
La geometría del detalle juega un papel decisivo en la producción de aleaciones de aluminio. Las inclinaciones adecuadas de las paredes, los ángulos de los pasajes y la uniformidad de la anchura determinan la posibilidad de extraer el elemento sin daños, la calidad de la superficie y la estabilidad dimensional del producto final. La planificación adecuada de estos parámetros reduce los costos de todo el proceso.
¿Cuándo el diseño permite extraer fácilmente el molde de la forma?
La extracción libre del elemento de la forma metálica requiere el uso de ángulos de inclinación adecuados. Para los metales de aluminio Los ángulos recomendados para las paredes interiores varían entre 1,5° y 3°. Las superficies externas suelen requerir valores más pequeños, de alrededor de 1–2°.
Los rayos de redondeo de los bordes deben tener un tamaño mínimo de 1 mm., Esto reduce el riesgo de formación de imperfecciones y facilita el movimiento del material durante la extrusión. Al realizar el modelado de la fundición en nuestra empresa de Pruszków, prestamos especial atención a la profundidad de las distintas características. Las cavidades y los rebordes más profundos requieren ángulos de inclinación proporcionalmente mayores para evitar que el metal se pegue a las paredes.
¿Cómo afecta la uniformidad de la anchura al endurecimiento del aluminio?
Mantener un perfil uniforme proporciona un coagulado uniforme y minimiza el riesgo de formación de poros y tensiones de dilatación. En el caso de los elementos de aluminio, la anchura de la pared sin tratar recomendada es de 2,5 a 4,0 mm. Los cambios repentinos de anchura crean nodos térmicos que inhiben el proceso natural de endurecimiento y conducen a tensiones internas no deseadas.
Los rayos de paso mejoran la fluidez del metal líquido y reducen la concentración de fuerzas. El acortamiento lineal de los aleaciones de aluminio oscila entre los 0,8 y 1,3%. Las redondeces adecuadas compensan el fenómeno del contracción., Esto facilita la llenado preciso de fragmentos finos y la reproducción precisa de los detalles.
¿Cómo se debe determinar correctamente la línea divisoria de la forma?
La línea divisoria es la mejor llevar a cabo la fabricación de un elemento en su mayor sección transversal, preferiendo una superficie plana. Esta solución reduce el número de divisiones del instrumento y facilita el montaje del equipo de trabajo.
Las superficies de base y los espacios destinados a posteriores procesos de tratamiento deben ubicarse en la parte inferior de la forma. Esto proporciona una mejor suavidad y facilita las posteriores mediciones de control. La determinación de la superficie de corte óptima ya en la fase inicial del diseño permite minimizar eficazmente el número de elementos móviles de la carcasa. Esto se traduce en bases de medición más estables y un control más preciso del cumplimiento de las estrictas tolerancias.
¿Cómo prever los suplementos para el corte por destornillado?
Los aditivos se aplican en superficies requieren una precisión dimensional o una rugosidad superior a la obtenida directamente de la forma. Esto se aplica principalmente a los orificios, los tornillos y las superficies de montaje de los componentes.
Dejar un stock de material permite eliminar de forma segura la capa de refrigerante, posibles fugas y microimperfecciones superficiales. En la práctica industrial estándar, los aditivos varían entre 0,5 y 2 mm, dependiendo del aleación seleccionada y de las especificaciones técnicas. Al realizar moldes de aluminio para el sector automotriz o médico, a menudo integramos el proceso de moldeo con una posterior mecanización de precisión para proporcionar un componente listo para su uso.
¿En qué situaciones vale la pena usar núcleos y almohadillas?
Se introducen los núcleos metálicos o de arena, cuando el diseño incluye cortes o recintos internos que impiden extraer el elemento directamente. Las almohadillas intercambiables son adecuadas para piezas de repuesto de alta repetibilidad que se desgastan rápidamente y requieren una restauración periódica.
En lugar de crear herramientas extremadamente complicadas, a menudo es más beneficioso simplificar el propio diseño final. La eliminación de bordes afilados, un exceso de nervios o bolsillos muy profundos estabiliza el ciclo de producción. El apoyo profesional en el diseño permite elegir la solución óptima en función de los costos de preparación de la forma y la fiabilidad de la producción.
¿Por qué la optimización de la geometría reduce los costos de producción?
Unificación de la anchura de las paredes y aplicación de los ángulos correctos Reducen el riesgo de defectos desde los primeros intentos de inmersión.. Una menor cantidad de correcciones necesarias en la forma significa una implementación más rápida y una reducción de los costos de la serie de pruebas.
La reducción de los errores geométricos elimina los paros en la línea. Duradero y preciso Moldeos de cera Obtienen la repetibilidad requerida precisamente gracias a la estrecha integración de los diseños con las capacidades físicas de la tecnología. Si planeas producir nuevos componentes metálicos ligeros, vale la pena analizar su geometría con el fabricante de moldes de fundición metalúrgica lo suficientemente temprano.
Los inclinados de las paredes, los rayos de los pasos y la uniformidad de la anchura determinan la extracción del molde de la cazoleta, la calidad de la superficie y la estabilidad dimensional. Una línea de división adecuada, adiciones planificadas para el proceso de mecanizado y el uso de núcleos o piezas de apoyo reducen el riesgo de defectos, simplifican la producción y reducen el número de ajustes.
Preguntas frecuentes
¿Qué inclinaciones de las paredes se aplican en los moldes de aluminio para piezas de perfilado?
Para los aleaciones de aluminio, se suelen considerar inclinaciones internas de 1,5°–3°, y externas de alrededor de 1°–2°. Las profundidades mayores de las cavidades y de los rebajes requieren ángulos más grandes para facilitar la extracción del molde sin dañar la superficie.
¿Por qué la uniformidad de la anchura de las paredes es tan importante en el moldeo de aluminio?
La uniformidad de la anchura de las paredes garantiza una compactación uniforme y reduce la porosidad y las cavidades de contracción. Los cambios repentinos en el perfil crean nodos térmicos que aumentan el riesgo de tensiones internas y deformaciones dimensionales.
¿Cuándo vale la pena prever un margen adicional para la mecanización?
El acabado superficial se aplica en superficies que requieren una alta precisión dimensional o una mejor rugosidad que la obtenida directamente de la forma. Esto se aplica especialmente a los orificios, los tornillos y las superficies de montaje, que posteriormente se mecanizan con mayor precisión.
¿Cuándo las culatas o las almohadillas son una mejor solución que la simplificación de la geometría?
Los ejes y los insertos se utilizan cuando el artículo tiene cortes, cavidades internas u otras características que impiden extraerlo directamente de la carcasa. También son útiles en piezas de serie, donde se requiere garantizar la repetibilidad y una fácil sustitución de los componentes de uso final.
¿Cómo afecta la línea de división a la calidad y el control de los tamaños del moldeo?
La línea de división trazada por el mayor corte facilita la construcción de la forma y reduce el número de elementos móviles. Las superficies básicas ordenadas mejoran la estabilidad de los mediciones, lo que ayuda a mantener las tolerancias y a simplificar la verificación dimensional posterior.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română