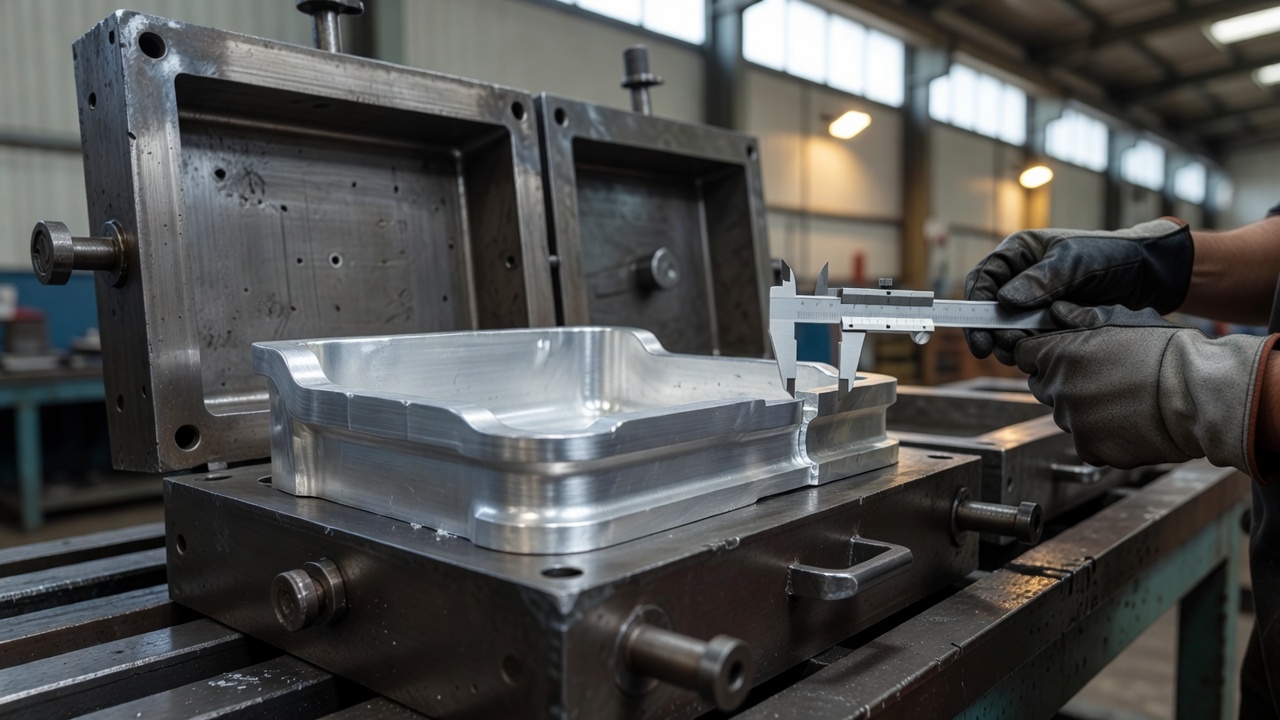
Геометрія деталі відіграє вирішальну роль у виробництві алюмінієвих сплавів. Відповідні нахили стінок, радіуси переходів та рівномірна товщина визначають можливість виймання елемента без пошкоджень, якість поверхні та стабільність розмірів готового продукту. Правильне планування цих параметрів зменшує витрати всього процесу.
Коли форма дозволяє легко вийняти відливок?
Вільне виймання елемента з металевої форми вимагає застосування відповідних кутів нахилу. Для алюмінієвих сплавів рекомендовані нахили внутрішніх стінок становлять від 1,5° до 3°. Зовнішні поверхні зазвичай вимагають менших значень, порядку 1–2°.
Радіуси заокруглень країв повинні становити щонайменше 1 мм, що зменшує ризик утворення задирок і полегшує рух матеріалу під час виштовхування. Здійснюючи ливарне моделювання в нашій прушковській компанії, ми звертаємо особливу увагу на глибину окремих елементів. Глибші кишені та ребра вимагають пропорційно більших кутів нахилу, щоб запобігти прилипанню металу до стінок.
Як рівномیرна товщина впливає на усадку алюмінію?
Підтримання єдиного перерізу забезпечує рівномірне твердіння та мінімізує ризик утворення пористості та усадкових раковин. Для алюмінієвих елементів рекомендована товщина необробленої стінки становить від 2,5 до 4,0 мм. Різкі зміни товщини створюють теплові вузли, які гальмують природний процес охолодження і призводять до небажаних внутрішніх напружень.
Радіуси переходів покращують плинність рідкого металу та зменшують концентрацію зусиль. Лінійне усадження алюмінієвих сплавів коливається в межах 0,8–1,3%. Відповідні заокруглення компенсують явище усічки, що полегшує точне заповнення тонких фрагментів і детальне відтворення деталей.
Як правильно визначити лінійну роз'єму форми?
Лінію поділу найкраще проводити через найбільший переріз виготовленого елемента, віддаючи перевагу плоскій поверхні. Таке рішення обмежує кількість поділок інструменту та полегшує монтаж оснащення.
Базові поверхні та зони, призначені для подальшої обробки, слід розташовувати в нижній частині форми. Це забезпечує кращу гладкість і полегшує подальші контрольні вимірювання. Визначення оптимальної площини різання вже на ранньому етапі проєктування дозволяє ефективно мінімізувати кількість рухомих елементів кокілю. Це перетворюється на стабільніші вимірювальні бази та вищий контроль над дотриманням суворих допусків.
Коли передбачати припуски на механічну обробку?
Припуски застосовують на поверхнях що вимагають точності розмірів або шорсткості вищої, ніж отримувана безпосередньо з форми. Це стосується переважно прецизійних отворів, різьб та монтажних площин вузлів.
Залишення припуску матеріалу дозволяє безпечно видалити шар охолодження, можливі виплески та мікроскопічні поверхневі дефекти. У стандартній промисловій практиці надлишки становлять від 0,5 до 2 мм, залежно від обраного сплаву та технічної специфікації. Виготовляючи алюмінієві виливки для автомобільного чи медичного сектору, ми часто інтегруємо ливарний процес із подальшою прецизійною механічною обробкою, щоб постачити готовий компонент.
У яких ситуаціях варто застосовувати осердя та вставки?
Металеві або піщані стрижні вводяться, коли форма містить підрізи або внутрішні заглиблення, що унеможливлюють пряме виймання виробу. Змінні вставки добре себе зарекомендують при роботі з деталями з високою повторюваністю, які швидко зношуються і потребують періодичного відновлення.
Замість створення надзвичайно складних інструментів часто вигідніше спростити саму цільову форму. Усунення гострих кутів, надмірної кількості ребер чи дуже глибоких кишень стабілізує виробничий цикл. Професійна проєктна підтримка дозволяє вибрати концепцію, оптимальну з погляду витрат на підготовку форми та надійності виробництва.
Чому оптимізація геометрії знижує витрати на виробництво?
Уніфікація товщини стінок та застосування правильних ухилів знижують ризик виникнення дефектів вже під час перших спроб заливання. Менша кількість необхідних доопрацювань форми означає швидше впровадження та зниження витрат пілотної серії.
Зменшення геометричних похибок усуває простої на лінії. Довговічні та точні кидкості в кокіль досягають необхідної повторюваності саме завдяки тісній інтеграції проєктних рішень із фізичними можливостями технології. Якщо ви плануєте виробництво нових деталей із легких металів, варто завчасно проаналізувати їхню геометрію з технологом ливарного виробництва.
Похили стінок, радіуси переходів і рівномірна товщина визначають виймання відливки з кокілю, якість поверхні та стабільність розмірів. Відповідна лінія рознімання, заплановані припуски на обробку та застосування стрижнів або вставок обмежують ризик дефектів, спрощують виробництво та зменшують кількість виправлень.
Часті запитання
Які ухили стінок застосовуються в алюмінієвих кокільних отливках?
Для алюмінієвих сплавів зазвичай приймають внутрішні нахили на рівні 1,5°–3°, а зовнішні — близько 1°–2°. Більші глибини кишень і ребер вимагають більших кутів, щоб полегшити виймання виливка без пошкоджень поверхні.
Чому рівномірна товщина стінок є такою важливою в алюмінієвому литті?
Однакова товщина стінок забезпечує рівномірне твердіння та обмежує пористість і усадкові раковини. Раптові зміни перерізу створюють теплові вузли, які збільшують ризик внутрішніх напружень і дефектів розмірів.
Коли варто передбачити припуск на механічну обробку?
Припуск передбачається на поверхнях, що вимагають високої точності розмірів або кращої шорсткості, ніж та, що отримується безпосередньо з форми. Це стосується особливо отворів, різьб та монтажних площин, які пізніше обробляються з більшою точністю.
Коли кращим рішенням є знаки (стрижні) або вкладки, а не спрощення геометрії?
Серцевини та вставки застосовуються тоді, коли деталь має підріди, внутрішні заглиблення або інші особливості, що унеможливлюють пряме виймання з кокілю. Вони також корисні для серійних деталей, у яких потрібно забезпечити повторюваність і легшу заміну деталей оснащення, що зношуються.
Як лінія подіilu впливає на якість і контроль розмірів відливка?
Лінія рознімання, проведена через найбільший переріз, полегшує виготовлення форми та зменшує кількість рухомих елементів. Упорядковані базові поверхні покращують стабільність вимірювань, а це допомагає дотримуватися допусків і спрощує подальший контроль розмірів.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română