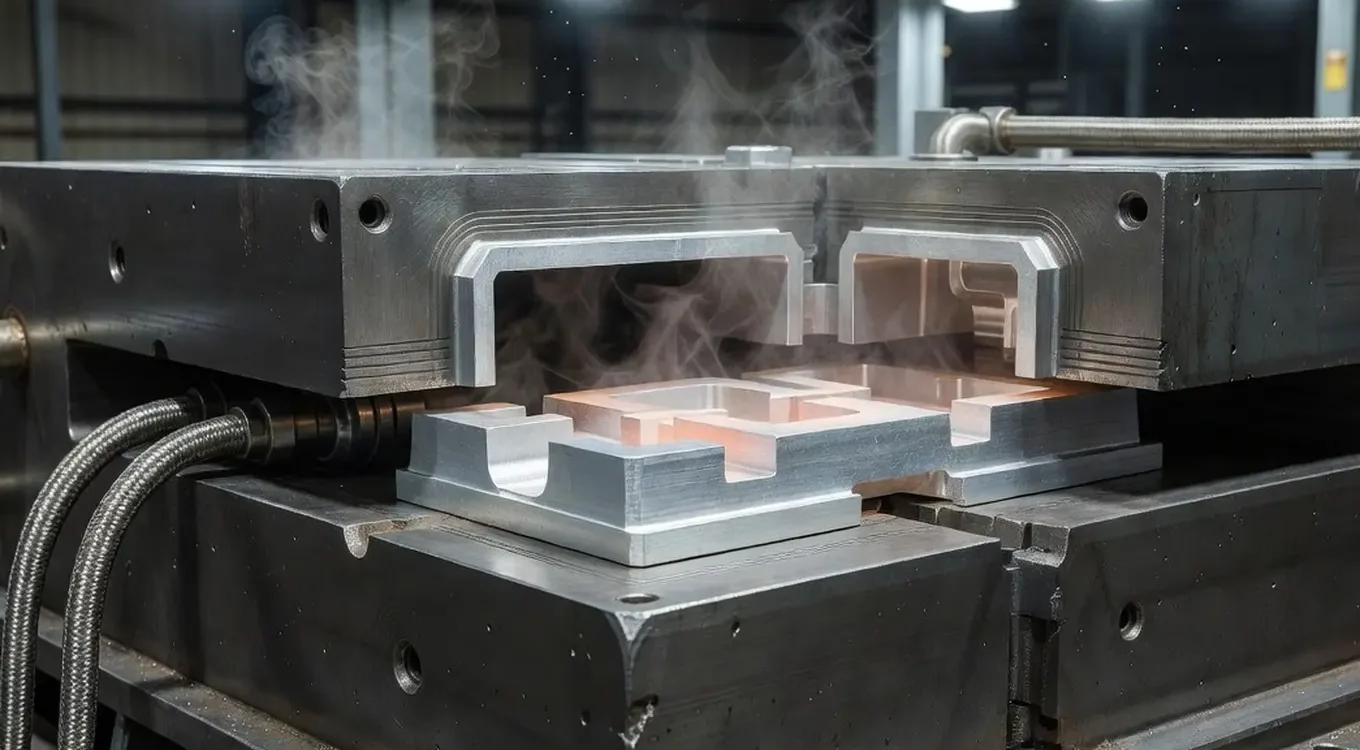
Odlewanie form kokilowych ze stopów aluminium wymaga precyzyjnej kontroli chłodzenia i odpowietrzania formy. Tylko zrównoważenie tych dwóch parametrów pozwala trwale ograniczyć porowatość i zapewnić powtarzalną jakość elementów. Szybkie odprowadzanie ciepła przez metalową matrycę prowadzi do drobnoziarnistej struktury, która znacząco poprawia właściwości mechaniczne i zmniejsza ryzyko wad wewnętrznych w gotowym detalu przemysłowym.
Jak chłodzenie kokili wpływa na porowatość?
Prawidłowo zaplanowane odlewanie kokilowe wymusza szybką wymianę termiczną, co przekłada się bezpośrednio na tempo krzepnięcia stopu. Szybsze odprowadzanie ciepła powoduje powstanie drobniejszych ziaren, co w efekcie zwiększa wytrzymałość i odporność elementu na korozję. W naszej praktyce odlewniczej w Wako Odlewni regularnie obserwujemy, że zbyt wolne chłodzenie sprzyja rozrostowi ziaren oraz niepożądanej segregacji składników. Stop aluminium kurczy się objętościowo o około 4–6,5% podczas przejścia ze stanu ciekłego w stały. Rygorystyczna kontrola tego etapu skutecznie minimalizuje powstawanie pustych przestrzeni wewnątrz struktury metalu.
Dlaczego wolne chłodzenie osłabia materiał?
Wolne oddawanie temperatury drastycznie wydłuża czas krzepnięcia w grubych przekrojach odlewu. W takich miejscach, najczęściej przy połączeniach ścianek w kształcie litery T lub L, powstają rozległe węzły cieplne. Ciekły metal nie nadąża tam z uzupełnianiem ubytku objętości, tworząc w konsekwencji jamy skurczowe lub międzydendrytyczną porowatość. Przykładowo, w detalach o grubości powyżej 15 mm różnica temperatur między ścianką zewnętrzną a rdzeniem z łatwością przekracza 100°C. Skutkuje to natychmiastowym obniżeniem gęstości oraz wytrzymałości mechanicznej. W elementach pracujących pod obciążeniem dynamicznym obecność porów o średnicy powyżej 0,5 mm nierzadko dyskwalifikuje całą wytworzoną partię.
Gdzie umieszczać kanały chłodzące w formie?
Kanały chłodzące rozmieszcza się strategicznie, aby wymusić kierunkowe krzepnięcie od sekcji najcieńszych w stronę zasilających nadlewów. Standardowe średnice kanałów mierzą od 6 do 20 mm, natomiast ich optymalna odległość od powierzchni formującej oscyluje w granicach 7–40 mm. Konkretne parametry zależą bezpośrednio od gabarytów zalewanego detalu. Taki układ stabilizuje rozkład temperatury i zauważalnie skraca całkowity czas cyklu produkcyjnego. Strefy szczególnie masywne chroni się dodatkowo poprzez wymuszone chłodzenie obiegowe wodą lub sprężonym powietrzem.
Co eliminuje pęcherze i jamy skurczowe?
Odpowietrzenia w postaci bardzo wąskich rowków na powierzchni podziału matrycy (zazwyczaj o głębokości zaledwie 0,2-0,5 mm) umożliwiają ucieczkę gazów wypychanych przez strumień stopu. Układ zasilający z nadlewami kompensuje naturalny skurcz objętościowy, działając jak bezpieczny rezerwuar płynnego aluminium w końcowej fazie krzepnięcia. Z kolei układ wlewowy realizuje zupełnie inne zadanie — jego przekroje i kanały rozprowadzające dbają o spokojne, pozbawione zawirowań wypełnianie wnęki kokili. Ścisłe rozdzielenie ról zasilania i doprowadzania metalu wyklucza turbulencje. Dla wielkogabarytowych części o masie powyżej 2 kg zastosowanie precyzyjnie wyliczonego wlewu redukuje wady gazowe nawet o 60%.
Jak koryguje się system odpowietrzania formy?
Po odlaniu próbnej partii detali technolodzy szczegółowo analizują lokalizację wad wewnątrz struktury materiału. Najczęściej koryguje się sam układ odpowietrzający poprzez dodanie nowych nacięć, mechaniczne pogłębienie istniejących rowków szczelinowych lub sprytną zmianę pozycji układów przelewowych. Takie narzędziowe interwencje szybko stabilizują proces krzepnięcia bez wymuszania kosztownego przeprojektowania całej stalowej matrycy. Punktowa korekta pozwala zachować oryginalne oprzyrządowanie i płynnie wejść w główną fazę seryjnej produkcji zamówienia.
Kiedy konieczna jest zmiana geometrii formy?
Modyfikacja wewnętrznej geometrii staje się jedynym wyjściem, gdy niezwykle cienkie ścianki (poniżej 3-4 mm) lub żebra konstrukcyjne odmawiają prawidłowego wypełniania mimo perfekcyjnego chłodzenia. Głównym winowajcą są często zbyt ostre przejścia płaszczyzn lub restrykcyjne kąty pochyleń. Technolodzy korygują wtedy promienie zaokrągleń, pogrubiają krytyczne fragmenty albo zmieniają roboczy kąt pochylenia całego detalu w formie. Decyzje o tak ingerujących zmianach zawsze opiera się na cyfrowej analizie wyników z zaawansowanych programów do symulacji przepływu cieczy. Eliminuje to powstawanie wad w postaci zimnych zlewów i pęknięć naprężeniowych.
Co zapamiętać o kontroli procesu?
Zrównoważone zarządzanie cyklem termicznym i odprowadzaniem gazów bezwzględnie gwarantuje jednorodną strukturę stopu i pełną szczelność ciśnieniową.
- Kontrolowane chłodzenie ogranicza niszczące jamy skurczowe.
- Systematyczne odpowietrzanie eliminuje pęcherze gazowe.
- Oddzielenie układu wlewowego od nadlewów stabilizuje przepływ.
Jako doświadczony wykonawca dla przemysłu motoryzacyjnego i obronnego, w Wako Odlewni traktujemy te zasady jako fundament powtarzalności. Jeśli planujesz wdrożenie komponentów o wysokich wymaganiach mechanicznych, dobrym krokiem jest skonsultowanie kształtu bryły z technologiem jeszcze przed etapem frezowania matrycy produkcyjnej.
Kontrola chłodzenia i odpowietrzania w odlewaniu kokilowym decyduje o drobnoziarnistej strukturze, mniejszej porowatości i stabilnych wymiarach. Zbyt wolne odprowadzanie ciepła sprzyja jamom skurczowym, a właściwie zaprojektowane kanały chłodzące, nadlewy i odpowietrzenia ograniczają wady gazowe. W produkcji seryjnej korekty układu odpowietrzającego pomagają ustabilizować proces bez przebudowy całej formy.
FAQ
Dlaczego chłodzenie w odlewaniu kokilowym tak silnie wpływa na porowatość?
Szybkie chłodzenie wymusza krótszy czas krzepnięcia i drobniejszą strukturę ziarna, co ogranicza powstawanie pustek wewnętrznych. Gdy ciepło jest odprowadzane zbyt wolno, w odlewie łatwiej tworzą się jamy skurczowe i porowatość międzydendrytyczna.
Jaką rolę pełnią kanały chłodzące w kokili?
Kanały chłodzące kierują odbiorem ciepła tak, aby krzepnięcie przebiegało kierunkowo od cieńszych do grubszych stref odlewu. Dzięki temu łatwiej utrzymać stabilne wymiary i ograniczyć wady w miejscach o dużej masie materiału.
Po co stosuje się odpowietrzenia, nadlewy i punkty zasilania?
Odpowietrzenia odprowadzają gazy z wnęki formy, a nadlewy kompensują skurcz objętościowy metalu w końcowej fazie krzepnięcia. Takie rozwiązanie zmniejsza ryzyko pęcherzy, jam skurczowych i lokalnych ubytków materiału.
Kiedy trzeba zmienić geometrię kokili zamiast tylko korygować odpowietrzenie?
Zmiana geometrii jest potrzebna wtedy, gdy cienkościenne fragmenty lub żebra nie wypełniają się prawidłowo mimo poprawnego chłodzenia i odpowietrzania. W praktyce dotyczy to zwykle zbyt ostrych przejść, niekorzystnych kątów pochylenia albo zbyt małych promieni zaokrągleń.
Jaki efekt daje jednoczesna kontrola chłodzenia i odpowietrzania w produkcji seryjnej?
Jednoczesna kontrola obu parametrów daje bardziej powtarzalną jakość odlewów, mniejszą liczbę braków i lepszą szczelność ciśnieniową detali. Proces staje się stabilniejszy także pod względem czasu cyklu i wytrzymałości mechanicznej gotowych elementów.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română