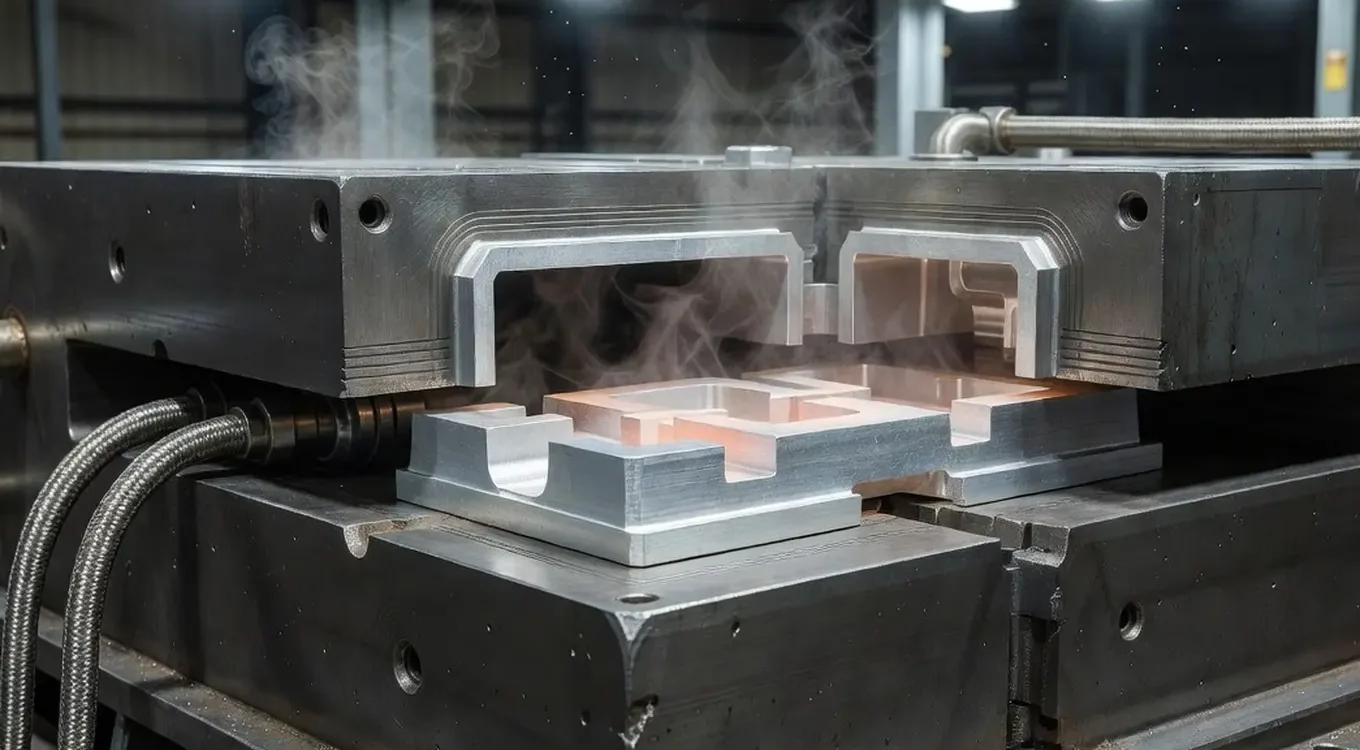
Formgjutning av aluminiumlegeringar kräver noggrann kontroll av formens kylning och luftning. Endast balansen mellan dessa två parametrar gör det möjligt att permanent minska porigheten och säkerställa en återkommande kvalitet på produkterna. Snabb avledning av värme genom den metalliska formen leder till en finfördelad struktur som kraftigt förbättrar mekaniska egenskaper och minskar risken för inre defekter i den färdiga industriprodukten.
Hur påverkar kylning av kokilerna porösa egenskaper?
Planerat korrekt kokiljädning kräver snabb termisk utbyte, Detta leder direkt till en snabbare härdning av stålet. Snabbare avdunstning av värme leder till att mindre partiklar bildas, vilket i sin tur ökar stålets hållbarhet och resistens mot korrosion. I vår gjuterifamilj i Wako Odlewnia observerar vi regelbundet att alltför långsam kylning främjar partikelsammansmältning och oönskad separering av komponenterna. Aluminiumstål krymper i volym med cirka 4–6,5 procent när det övergår från flytande till fast tillstånd. En strikt kontroll av detta steg minimerar effektivt bildningen av tomma utrymmen i stålets struktur.
Varför minskar frisläppt kylning materialets hållbarhet?
Fri temperaturreglering förlänger drastiskt tiden för stelning i tjocka ytor på gjutformen. På sådana platser, oftast vid sammanflöden av T- eller L-formade väggar, bildas omfattande värmeknutor. Den flytande metallen kan inte hämta upp den volymökning som uppstår där., genom att skapa en kontraktuell grop eller en mellan- och endodermal porösitet som följd. Exempelvis i detaljer med en tjocklek över 15 mm överstiger temperatureffekten mellan ytterväggen och kärnan lätt 100°C. Detta leder till en omedelbar minskning av densiteten och den mekaniska hållfastheten. I komponenter som utsätts för dynamisk belastning, diskvalificerar närvaron av porer med en diameter över 0,5 mm ofta hela den tillverkade partiet.
Var ska kylkanalerna monteras?
Kylningskanaler placeras strategiskt för att tvinga ut riktningskoagulering från den tunnaste sektionen mot de tillförselnätverksledande överflödena. Standardkanalstorleken är mellan 6 och 20 mm, medan den optimala avståndet från formytan varierar mellan 7 och 40 mm. De specifika parametrarna beror direkt på storleken på det belagda detaljen. Denna konstruktion stabiliserar temperaturen och förkortar den totala produktionscykeln avsevärt. De särskilt massiva områden skyddas ytterligare genom tvingad cirkulär kylning med vatten eller komprimerad luft.
Vad eliminerar bukhålan och de kontraktiva hålrummen?
Ventilationen i form av mycket smala rändor på ytan av matrixdelaren (vanligtvis med en djuphet på endast 0,2–0,5 mm) möjliggör att gaser som drivs ut av legeringens flöde kan undanflyta. Kraftsystemet med överflödesventiler kompenserar för den naturliga volymförlusten, Som en säker reservoar för flytande aluminium i den slutliga stelningen. Dennes insprutningssystem utför däremot en helt annan funktion – dess genomträngningskanaler och ledningar ser till att den inre volymen av kokilen fylls på ett lugnt och obrutet sätt. Den precisa separationen av matnings- och tillförselrollen förhindrar turbulenser. För mycket stora komponenter med en massa över 2 kg minskar användningen av en noggrant beräknad insprutning av gasen även de allvarligaste gasfelen med upp till 60%.
Hur korrigeras formens luftventiler?
Efter att ha gjutit en provparti av detaljer, analyserar teknologerna detaljärt var felen finns inom materialstrukturen. Detta system justeras oftast självt. Genom att lägga till nya skärningar, mekaniskt fördjupa befintliga spaltrutor eller genom smarta positionstillägg av utspädningssystemen, kan sådana verktygstekniska ingrepp snabbt stabilisera stelningen utan att kräva en kostsam omkonstruktion av hela stålmattan. Punktlig korrigering gör det möjligt att behålla det ursprungliga verktyget och flytta in i den huvudsakliga fasen av den serieproducerade produktionen av beställningen smidigt.
När är det nödvändigt att ändra formens geometri?
Modifikation av den interna geometrin blir det enda alternativet när de extremt tunna väggarna (under 3–4 mm) eller konstruktionsprofilerna är stora. De vägrar att fylla i formulären korrekt trots perfekt kylning. Den främsta orsaken är ofta alltför skarpa övergångar mellan planerna eller restriktiva lutningsvinklar. Teknologerna korrigerar sedan rundningsvinklarna, förstorar kritiska delar eller ändrar den arbetande lutningsvinkeln för hela detaljen i formen. Beslut om sådana ingripande ändringar baseras alltid på digital analys av resultaten från avancerade program för att simulera vätskeflödet. Detta eliminerar uppkomsten av felaktiga utfall i form av kalla spill och spänningssprickor.
Vad bör man komma ihåg om processkontrollen?
Hållbart hantering av termisk cykel och avgasledning garanterar absolut en jämn smältstruktur och fullständig trycktäthet.
- Reglerad kylning minskar de skadliga kontraktillstånden i venerna.
- Systematiskt luftutbyte eliminerar gasbubblor.
- Att separera avloppssystemet från avloppsrörerna stabiliserar flödet.
Som erfaren tillverkare för fordons- och försvarsindustrin ser Wako Odlewnia dessa principer som grunden för återkommande kvalitet. Om du planerar att implementera komponenter med höga mekaniska krav är det en bra idé att diskutera formen på skivan med tekniken redan innan det produktionsmatrisfräsningen av maskinen inleds.
Kontrollen av kylning och luftning vid kokningsgjutning avgör den finmalniga strukturen, minskad porösitet och stabila dimensioner. För mycket långsam avledning av värme främjar svullna hål, och faktiskt konstruerade kylningskanaler, överflöden och luftningsöppningar minskar gasbrister. Vid serieproduktion hjälper korrigering av luftningssystemet att stabilisera processen utan att hela formen måste modifieras.
Vanliga frågor
Varför påverkar kylning vid kokillformning så starkt porigheten?
Snabb kylning medför kortare härdningsprocess och en mindre strukturell struktur i kornen, vilket minskar risken för inre hålrum. När värmen avlägsnas för långsamt bildas sprickor och porer i mellanbenet lättare i gjutformen.
Vilken roll spelar kylkanalerna i kokilen?
Kylningskanalerna styr värmetillförseln så att härdningen sker i riktning från de tunnare till de tjockare delarna av gjutningsområdet. På så sätt är det lättare att upprätthålla stabila dimensioner och minska felaktigheter i områden med hög materialmassa.
Varför används luftning, överflöden och nätaggregat?
Ventilationen leder bort gaser från formhålet, och överfyllningen kompenserar för metallens volymförlust under den slutliga stelningen. Detta minskar risken för bubblor, kontraktiva hålrum och lokala materialförluster.
När behöver man ändra kokilens geometri i stället för bara justera luftflödet?
En geometrisk ändring behövs när tunna fragment eller spår inte fylls i korrekt trots korrekt kylning och luftning. I praktiken gäller detta vanligtvis för alltför skarpa övergångar, oönskade lutningsvinklar eller alltför små rundningsvinklar.
Hur påverkar samtidigt att styra kylningen och luftningen i serieproduktion?
Samtidig kontroll av båda parametrarna ger en mer reproducerbar kvalitet på gjutna delar, färre fel och bättre trycktäthet på detaljerna. Processen blir också stabilare vad gäller cykeltid och den mekaniska hållfastheten hos färdiga komponenter.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română