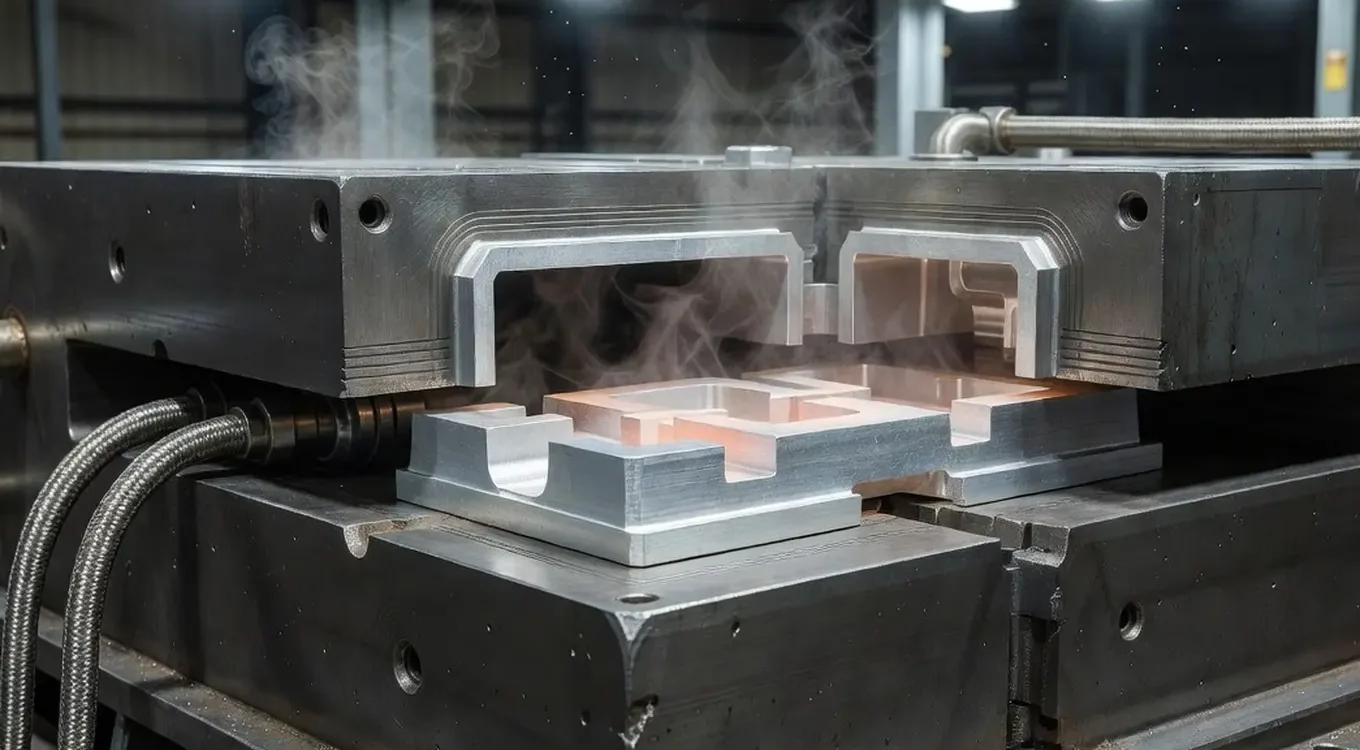
Литье конических форм из алюминиевых сплавов требует точного контроля охлаждения и продувки формы. Только балансировка этих двух параметров позволяет постоянно сокращать пористость и обеспечивать повторяемую качество деталей. Быстрое испарение тепла из металлической матрицы приводит к мельчайшему зернистому структуре, что значительно улучшает механические свойства и снижает риск внутренних дефектов готового промышленного изделия.
Как охлаждение кокили влияет на пористость?
Правильно спланировано литьё под давлением вызывает необходимость в быстрой теплообмене, Это напрямую влияет на скорость схватывания сплава. Более быстрое испарение тепла приводит к образованию более мелких зеркал, что в свою очередь повышает прочность и коррозионную стойкость элемента. На практике мы регулярно наблюдаем в Wako Odlewni, что слишком медленное охлаждение способствует росту зеркал и нежелательной сегретации компонентов. Сталь алюминия при смене состояния от жидкого в твердое сокращается в объеме примерно на 4–6,5%. Строгое соблюдение этого этапа эффективно минимизирует образование пустот внутри структуры металла.
Почему свободное охлаждение ослабляет материал?
Неконтролируемое выделение температуры резко увеличивает время затвердевания в толстых поперечных срезах отливки. В таких местах, чаще всего при соединениях стенок в форме буквы T или L, образуются обширные тепловые узлы. Теплая металл не успевает компенсировать потерю объема, создавая в результате это спазмогенное или междендритное отверстие. Например, в деталях толщиной более 15 мм разница температур между внешней стенкой и сердечником легко превышает 100°C. Это приводит к немедленному снижению плотности и механической прочности. В элементах, подвергающихся динамическому напряжению, наличие порезов диаметром более 0,5 мм часто квалифицирует весь произведенный образец как негодный к использованию.
Где размещать охлаждающие каналы в виде?
Холодильные каналы размещаются стратегически, чтобы добиться ректрогенное сжатие от самых тонких сегментов к питающим надлоям. Стандартные диаметры каналов составляют от 6 до 20 мм, при этом их оптимальная дистанция от поверхности формирующей части колеблется в пределах 7–40 мм. Конкретные параметры напрямую зависят от размеров заливаемого детали. Такой дизайн стабилизирует распределение температуры и заметно сокращает общий цикл производства. Особо массивные зоны защищаются дополнительно посредством механического охлаждения циркуляцией воды или сжатого воздуха.
Что устраняет спазмы и спастические ямы?
Отверстия в виде очень узких канавок на поверхности разделения матрицы (обычно глубиной всего 0,2–0,5 мм) позволяют вытечь газам, вытесняемым потоком сплава. Система питания с насосами компенсирует естественный объемный сжатие, Действуя как безопасный резервуар жидкого алюминия в конечной фазе схватывания. В свою очередь, подающий элемент выполняет совершенно иное назначение — его переходы и распределительные каналы обеспечивают беспрепятственное, безболезненное наполнение полости кокили. Строго разделение функций подачи и подачи металла исключает турбулентность. Для крупногабаритных деталей массой более 2 кг применение точно рассчитанного влива сокращает газовые недостатки даже на 60%.
Как исправляют систему подачи воздуха в формовочную камеру?
После изготовления пробной партии деталей технологические специалисты детально анализируют местоположение дефектов внутри структуры материала. Наиболее часто исправляют сам воздушный фильтр. путем добавления новых резов, механической проработки существующих штроб или смелой перестановкой расположений переливных устройств. Такие инструментальные вмешательства быстро стабилизируют процесс схватывания без необходимости дорогостоящего перепроектирования всей стальной матрицы. Точечная коррекция позволяет сохранить оригинальное оборудование и плавно перейти к основной фазе серийного производства заказа.
Когда необходима смена геометрии формы?
Изменение внутренней геометрии становится единственным вариантом, когда стенки чрезвычайно тонкие (менее 3-4 мм) или конструктивные прослойки отказываются вносить изменения в правильном порядке, несмотря на идеальное охлаждение. Главной причиной являются часто слишком резкие переходы планок или ограничительные углы наклона. Технологи исправляют искривления, утолщают критические участки или изменяют рабочий угол наклона всего детали в виде. Решения о таких вмешательственных изменениях всегда основаны на цифровом анализе результатов от передовых программ для моделирования потока жидкости. Это исключает появление дефектов в виде холодных стоков и напряжённых трещин.
Что нужно запомнить о контроле процесса?
Устойчивое управление термоциклом и отводом газов абсолютно гарантирует однородную структуру сплава и полную термодинамическую герметичность.
- Контролируемое охлаждение ограничивает разрушительные спазмы миокарда.
- Систематическое продувание устраняет пузырьки газа.
- Отделение системы подавления от насосов стабилизирует поток.
Будучи опытным производителем для автомобильной и оборонной отраслей, в Wako Odlewnia рассматриваем эти принципы как фундамент повторяемости. Если вы планируете внедрить компоненты с высокими механическими требованиями, то первым шагом станет согласование формы матрицы с технологией еще до этапа фрезерования производственной матрицы.
Контроль охлаждения и продувки при литье методом литья под давлением определяет мелкую зернистость структуры, меньшую порность и стабильные размеры. Избыточное отведение тепла способствует образованию сквозных трещин, а специально разработанные каналы охлаждения, надлив и продувки ограничивают газовые дефекты. В серийном производстве коррекция системы вентиляции помогает стабилизировать процесс без необходимости переделывать всю форму.
FAQ
Почему охлаждение при литье кокильной формой оказывает такое сильное влияние на пористость?
Быстрое охлаждение приводит к корочему сроку схватывания и более мелкой структуре зерна, что ограничивает образование внутренних пустот. Если тепло отводится слишком медленно, в отливке легче образуются скрючильные полости и пористые междендриты.
Какую роль играют охлаждающие каналы в кокере?
Холодильные каналы направляют тепло таким образом, чтобы склеивание проходило от более тонких до более толстых участков отливки. Благодаря этому легче поддерживать стабильные размеры и устранять деформации в местах с высокой массой материала.
Для чего используются вентиляционные отверстия, надёжные клапаны и пункты подачи воздуха?
Отверстия вытесняют газы из полости формы, а надливы компенсируют объемное сжатие металла в конечной фазе схватывания. Это решение снижает риск образования пузырьков, спаек и локальных повреждений материала.
Когда нужно менять геометрию кокили вместо того, чтобы просто корректировать давление в воздуховоде?
Изменение геометрии необходимо тогда, когда тонкие фрагменты или ребра не заполняются должным образом, несмотря на правильное охлаждение и продувку. На практике это обычно касается слишком резких переходов, неблагоприятных углов наклона или слишком маленьких радиусов округлости.
Каким эффектом обладает одновременный контроль охлаждения и вентиляции в серийном производстве?
Одновременный контроль обоих параметров обеспечивает более стабильный уровень отливок, меньшее количество дефектов и лучшую термостойкость деталей. Процесс также становится более стабильным с точки зрения времени цикла и механической прочности готовых деталей.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română