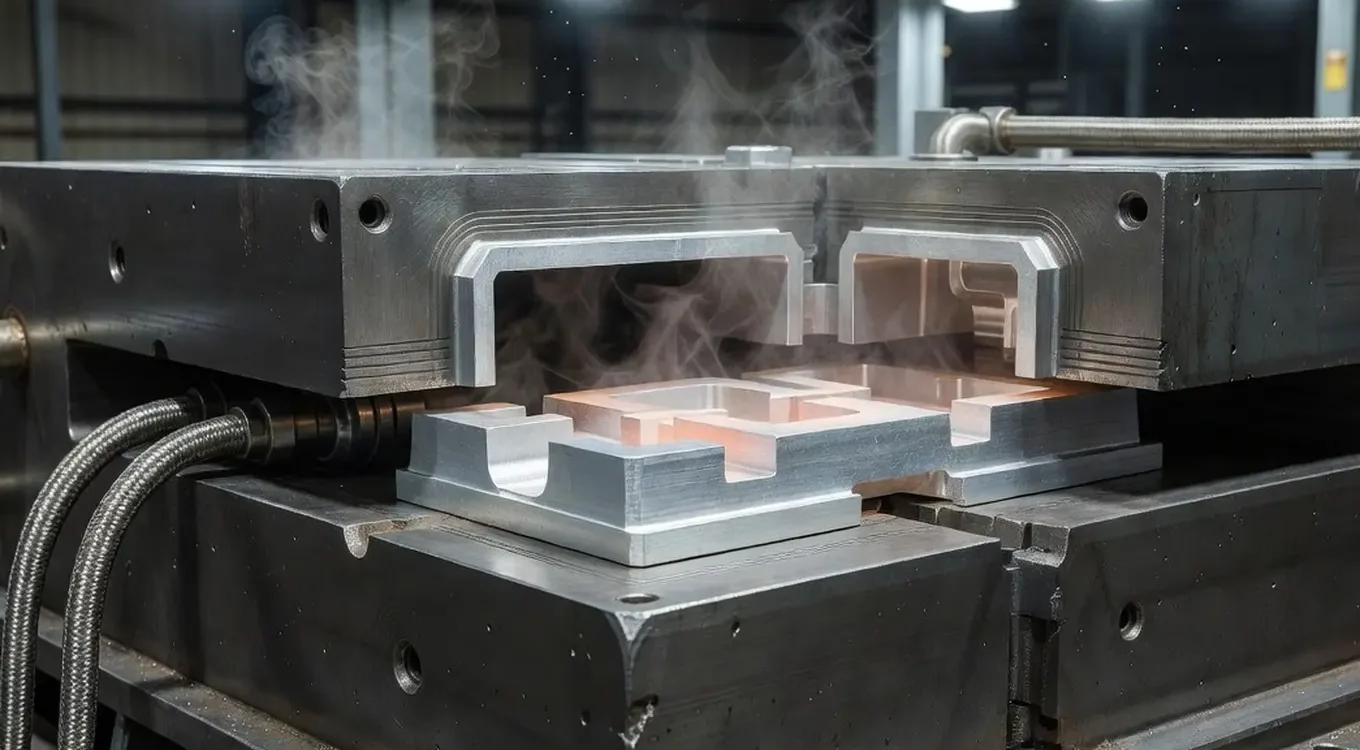
Fieringul formelor pentru matrițe din aliaje de aluminiu necesită o controlare precisă a răcirii și aerisirii formei. Doar echilibrul acestor două parametri permite reducerea permanentă a porozității și asigurarea unei calități constante a elementelor. Evacuarea rapidă a căldurii prin matrița metalică duce la o structură fină, care îmbunătățește semnificativ proprietățile mecanice și reduce riscul de defecte interne în detaliul finit industrial.
Cum afectează răcirea cocilelor porozitatea?
Planificate corect fundarea cu cocile impune schimbarea rapidă a termodinamicii, Aceasta se traduce direct în ritmul de întărire a metalului. O evacuare mai rapidă a căldurii duce la formarea de granule mai mici, ceea ce, în consecință, sporește rezistența și rezistența elementului la coroziune. În practica noastră de turnare în Wako Odlewnia, observăm în mod regulat că o răcire prea lentă favorizează creșterea granulilor și segregarea nedorită a componentelor. Metalul de aluminiu se contractă în volum cu aproximativ 4–6,5% când trece de la starea lichidă la cea solidă. Controlul strict al acestei etape minimizează eficient apariția spațiilor goale în interiorul structurii metalului.
De ce răcirea liberă slăbește materialul?
Reducerea drastică a temperaturii de răcire prelungeste semnificativ timpul de întărire în zonele profunde ale matriței. În astfel de locuri, cel mai adesea la îmbinările dintre pereții în formă de T sau L, apar noduri termice extinse. Metalul lichid nu poate face față cu suficientă rapiditate pentru a compensa pierderea de volum, creând în consecinta o poroziune de tipul unei gauri de scurtare sau unei pori interdentare. De exemplu, la detalii cu o grosime de peste 15 mm, diferența de temperatură dintre peretele exterior și miezul metalic depășește cu ușurință 100°C. Acest lucru duce la o scădere imediată a densității și a rezistenței mecanice. În cazul elementelor care funcționează sub o sarcină dinamică, prezența porilor cu diametrul mai mare de 0,5 mm de multe ori descalifică întreaga producție realizată.
Unde să amplasăm canalele de răcire sub formă?
Canalele de răcire sunt amplasate strategic pentru a fi forțate să funcționeze. coagularea direcțională de la secțiunile cele mai subțiri către supapele de alimentare. Diametrul standard al canalelor variază între 6 și 20 mm, în timp ce distanța optimă dintre acestea și suprafața de formare oscilează între 7 și 40 mm. Parametrii specifici depind direct de dimensiunile piesei de prelucrat. Acest sistem stabilizează distribuția temperaturii și scurtează în mod semnificativ timpul total al ciclului de producție. Zonele deosebit de masive sunt protejate suplimentar prin răcirea forțată cu apă sau aer comprimat.
Ce elimină veziculele și veziculele de crampe?
Ventilarea prin intermediul unor râșnițe foarte înguste de pe suprafața compartimentului matriței (de obicei cu o adâncime de doar 0,2-0,5 mm) permite evacuarea gazelor împinse de fluxul de metal. Sistemul de alimentare cu apă cu supapă compensă contractia naturală a volumului, Funcționând ca un rezervor sigur de aluminiu lichid în faza finală de coagulare. În schimb, sistemul de injectare îndeplinește o funcție complet diferită — profilurile și canalele de distribuție se ocupă de umplerea liniară și fără agitări a spațiului interioar al coliviei. Distincția strictă a rolurilor de alimentare și de transport al metalului elimină turbulențele. Pentru piesele de dimensiuni mari, cu o masă de peste 2 kg, utilizarea unui injectare calculată cu precizie reduce defectele gazului cu până la 60%.
Cum se corectează sistemul de aerisire a formei?
După extragerea unei părți de probe, tehnicienii analizează în detaliu localizarea defectelor în interiorul structurii materialului. Cel mai adesea, sistemul de ventilație este rectificat de către acesta însuși. prin adăugarea de noi tăieturi, adâncirea mecanică a găurilor existente sau schimbarea inteligentă a poziției sistemelor de preluare. Aceste intervenții instrumentale stabilizează rapid procesul de coagulare fără a fi necesară o reproiectare costisitoare a întregului matriș de oțel. Corecția punctuală permite păstrarea echipamentului original și intrarea fluidă în faza principală a producției în serie a comenzii.
Când este necesară schimbarea geometriei formei?
Modificarea geometriei interne devine singura soluție atunci când pereții extrem de subțiri (sub 3-4 mm) sau grinzi de construcție refuză să completeze corect, în ciuda răcirii perfecte. Principalul vinovat este adesea un design prea aspru al planșelor sau unghiuri restrictive ale înclinațiilor. Tehnicienii corectează apoi luminozitatea rotunjirilor, îngroșă fragmentele critice sau modifică unghiul de înclinare al întregului detaliu în formă. Deciziile privind astfel de modificări ingiere sunt întotdeauna bazate pe o analiză digitală a rezultatelor obținute de programe avansate de simulare a fluxului de lichid. Aceasta elimină apariția defectelor cum ar fi scurgerile de lichid rece și fisurile de tensiune.
Ce trebuie să ținem minte despre controlul procesului?
Gestionarea sustenabilă a ciclului termic și evacuarea gazelor garantează în mod absolut o structură uniformă a metalului și o etanșare termică completă.
- Refrigerarea controlată limitează formarea de cavități distructive.
- Repurizarea sistematică elimină bulele de gaz.
- Separarea sistemului de injectare de supapele stabilizează fluxul.
Ca furnizor experimentat pentru industria auto și pentru industria apărării, la Wako Odlewnia considerăm aceste principii fundamentul repetabilității. Dacă planificați implementarea de componente cu cerințe mecanice ridicate, un pas bun este să consultați forma matriței cu tehnologia înainte de etapa de frezare a matriței de producție.
Controlul răcirii și ventilației în turnarea de profiluri determină o structură fină, o porozitate mai mică și dimensiuni stabile. Evacuarea prea lentă a căldurii favorizează găurile de scurtcircuit, iar canalele de răcire, supapele și ventilațiile proiectate corespunzător reduc defectele gazelor. În producția în serie, corectarea sistemului de ventilație ajută la stabilizarea procesului fără a fi necesară reconstrucția întregului castron.
Întrebări frecvente
De ce răcirea prin turnare cu gheață influențează atât de mult porozitatea?
Refrigerarea rapidă impune un timp mai scurt de coagulare și o structură mai fină a granulei, ceea ce limitează formarea de spații interioare. Dacă căldura este evacuată prea lent, în matriță se formează mai ușor găuri de contracție și porozitate interdentară.
Ce rol joacă canalele de răcire în kokilă?
Canalele de răcire dirijează absorbția căldurii astfel încât întărirea să se desfășoare de la zonele mai subțiri către zonele mai groase ale turnului. Astfel, este mai ușor de menținut dimensiunile stabile și de a reduce defectele în locurile cu o masă mare de material.
De ce se folosesc ventilațiile, supratensiunile și punctele de alimentare?
Ventilatoarele de aer evacuă gazele din interiorul matriței, iar supratensiunile compensează contractia volumică a metalului în faza finală de întărire. Această soluție reduce riscul de apariție a chisturilor, de găurile de contractură și de deteriorarea locală a materialului.
Când trebuie schimbată geometria coșului, în loc să se corecteze doar presiunea aerului?
O schimbare geometrică este nevoie atunci când fragmentele subțiri sau nervurile nu se umplu corect, în ciuda răcirii și aerisirii corespunzătoare. În practică, aceasta se referă de obicei la trecerile prea ascuțite, unghiurile de înclinare nefavorabile sau razele de rotunjire prea mici.
Ce efect are controlul simultan al răcirii și ventilației în producția în serie?
Controlul simultan al ambelor parametri oferă o calitate a turnatelor mai uniformă, un număr mai mic de defecte și o siguranță termică mai bună a pieselor. Procesul devine mai stabil și din punct de vedere al timpului ciclului și al rezistenței mecanice a pieselor finite.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română