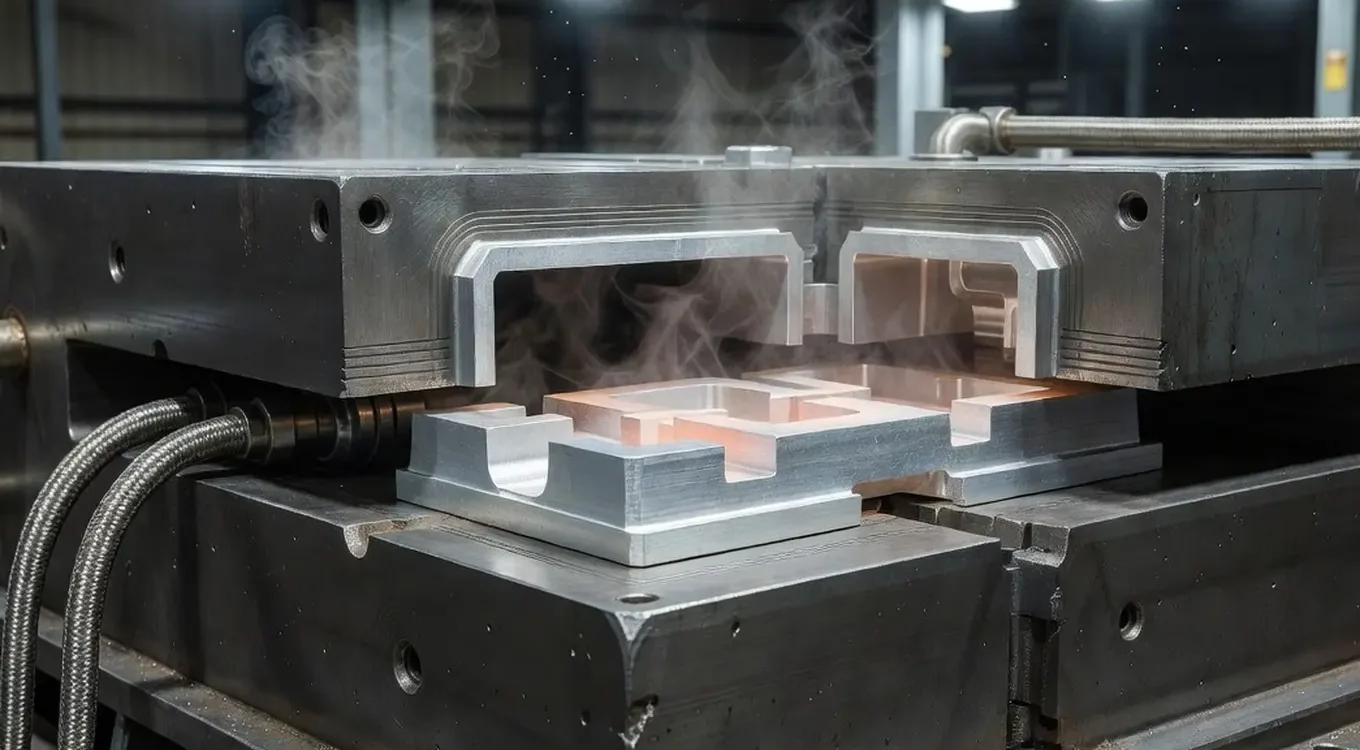
Die Gießformfertigung von Aluminiumlegierungen erfordert eine präzise Kühlungs- und Entlüftungssteuerung der Form. Nur die Balance dieser beiden Parameter ermöglicht es, die Porosität dauerhaft zu reduzieren und die Qualität der Bauteile zu gewährleisten. Die schnelle Wärmeabfuhr durch die Metallform führt zu einer feinkörnigen Struktur, die die mechanischen Eigenschaften erheblich verbessert und das Risiko von inneren Fehlern im fertigen industriellen Bauteil verringert.
Wie wirkt die Kühlung von Kokosnüssen auf die Porosität?
Genauso geplant Druckguss fordert eine schnelle thermische Umwandlung, Dies hat direkte Auswirkungen auf die Geschwindigkeit der Verfestigung des Legers. Eine schnellere Wärmeabfuhr führt zu kleineren Partikeln, was die Festigkeit und die Korrosionsbeständigkeit des Elements erhöht. In unserer Gießerei in Wako Odlewnia beobachten wir regelmäßig, dass eine zu langsame Abkühlung zu einer Vergrößerung der Partikel und einer unerwünschten Zerlegung der Komponenten führt. Das Aluminiumlegierungsmaterial verkleinert sich im Laufe des Übergangs vom flüssigen Zustand in den festen Zustand um etwa 4–6,5% Volumenprozent. Eine strenge Kontrolle dieses Schritts minimiert effektiv die Bildung von Leerraum innerhalb der Metallstruktur.
Warum schwächt die freie Kühlung das Material?
Das freie Abgeben der Temperatur verlängert drastisch die Aushärtungszeit in dicken Durchmessern von Formkörpern. In solchen Stellen, meist an Verbindungen von T- oder L-förmigen Wandungen, entstehen ausgedehnte Wärmebündel. Das flüssige Metall kann dort nicht mit der Erfüllung des Volumenverlustes mithalten., durch die Schaffung von Schrumpfhöhlen oder interdentären Porosität. Beispielsweise bei Einzelteilen mit einer Dicke von mehr als 15 mm überschreitet die Temperaturdifferenz zwischen Außenwand und Kern in der Regel problemlos 100 °C. Dies führt zu einer sofortigen Verringerung der Festigkeit und der mechanischen Festigkeit. In Elementen, die unter dynamischer Belastung arbeiten, disqualifiziert die Anwesenheit von Löchern mit einer Größe von mehr als 0,5 mm oft die gesamte gefertigte Stahldecke.
Wo sollten die Kühlkanäle in Form angebracht werden?
Die Kühlkanäle werden strategisch angeordnet, um eine Verdrängung zu erzwingen. direktive Kaltverformung von der dünnsten Stelle hin zu den Zuführungsrohren. Die Standarddurchmesser der Kanäle liegen zwischen 6 und 20 mm, während ihre optimale Abstandsmenge von der Formfläche 7–40 mm beträgt. Die konkreten Parameter hängen direkt von den Abmessungen des zu formenden Teils ab. Diese Anordnung stabilisiert die Temperaturverteilung und verkürzt die Gesamtdauer des Produktionszyklus deutlich. Die besonders massiven Bereiche werden zusätzlich durch eine zwangsweise Wasser- oder Druckluft-Umwälzung gekühlt geschützt.
Was eliminiert die Blasen und die Schlauchgefäße?
Die Entlüftungen in Form sehr schmaler Rillen auf der Oberfläche der Matrizenauflage (in der Regel mit einer Tiefe von nur 0,2-0,5 mm) ermöglichen die Entwässerung der durch den Schmelzstrahl gedrängten Gase. Das Versorgungsaggregat mit Überdruckkompensatoren kompensiert den natürlichen Volumenverlust, Die Funktion des Einlasssystems ist ganz anders als die des Sicherheitsreservoirs für flüssiges Aluminium in der endgültigen Fixierungsphase. Die Durchmischung und die Verteilungskanäle des Einlasssystems sorgen dafür, dass die Kavität des Kokillenrohres ruhig und ohne Turbulenzen gefüllt wird. Die klare Trennung der Zuströme und der Förderströme des Metalls eliminiert Turbulenzen. Für umfangreiche Bauteile mit einem Gewicht von über 2 kg reduziert die präzise Berechnung des Einlasses die Gasverluste um bis zu 60%.
Wie wird das Entlüftungssystem der Form korrigiert?
Nach dem Abgießen einer Probenmengen an Einzelteilen analysieren die Technologen die Position der Fehler innerhalb der Struktur des Materials detailliert. Am häufigsten wird das selbsttätige Entlüftungssystem korrigiert. Durch die Anbringung neuer Schnittstellen, die mechanische Vertiefung bestehender Spaltbohrungen oder eine kluge Positionserstellung der Überlaufsysteme. Solche werkzeugtechnischen Eingriffe stabilisieren schnell den Gießprozess, ohne eine kostspielige Neuanordnung der gesamten Stahlform zu erfordern. Eine punktuelle Korrektur ermöglicht es, die ursprüngliche Ausrüstung beizubehalten und mühelos in die Hauptphase der Serienfertigung des Auftrags einzusteigen.
Wann ist eine Änderung der Geometrie der Form erforderlich?
Eine Modifikation der inneren Geometrie wird zum einzigen Ausweg, wenn die Wandstärke extrem dünn ist (unter 3-4 mm) oder die Konstruktionsstrukturen zerbrechlich sind. Sie weigern sich, die Pflichten ordnungsgemäß zu erfüllen, obwohl die Kühlung perfekt funktioniert.. Die Hauptverantwortlichen sind oft zu scharfe Übergänge der Flächen oder restriktive Neigungswinkel. Techniker korrigieren dann die Rundungen, vergrößern kritische Bereiche oder ändern den Arbeitswinkel des gesamten Details in Form. Entscheidungen über solche eingreifenden Änderungen basieren stets auf der digitalen Analyse der Ergebnisse aus fortschrittlichen Strömungsmodellprogrammen. Dies eliminiert die Bildung von Fehlern in Form von kalten Abläufen und spannungsbedingten Rissen.
Was sollte man über die Prozesskontrolle beachten?
Eine nachhaltige Steuerung des Wärmeflusses und der Abführung von Gasen garantiert eine gleichmäßige Struktur des Metalls und eine vollständige Druckdichtigkeit.
- Kontrollierter Kühlungsmechanismus reduziert die zerstörerischen Schlauchschwellungen.
- Systematisches Entlüften eliminiert Gasblasen.
- Die Trennung des Einlasssystems von den Überdruckdüsen stabilisiert den Durchfluss.
Als erfahrener Hersteller für die Automobil- und Verteidigungsindustrie betrachten wir diese Grundsätze bei Wako Odlewnia als Grundlage für Wiederholbarkeit. Wenn Sie Komponenten mit hohen mechanischen Anforderungen planen, ist es eine gute Idee, den Formkörper mit dem Technologiepartner zu besprechen, noch vor dem Fräsen der Produktionsform.
Die Kühlungs- und Entlüftungskontrolle bei der Kokillenschmelzung bestimmt eine feinkörnige Struktur, eine geringere Porosität und stabile Abmessungen. Ein zu langsamer Wärmeabfuhr begünstigt Schrumpfschalen, und tatsächlich konstruierte Kühlkanäle, Überläufe und Entlüftungen verringern die Gasfehler. In der Serienfertigung helfen Korrekturen am Entlüftungssystem, den Prozess zu stabilisieren, ohne die gesamte Form zu rekonstruieren.
Häufig gestellte Fragen
Warum wirkt die Kühlung bei der Kokillierung so stark auf die Porosität ein?
Die schnelle Kühlung führt zu einer kürzeren Aushärtungszeit und einer geringeren Zersetzung der Kornstruktur, wodurch die Bildung von inneren Poren reduziert wird. Wenn die Wärme zu langsam abgeführt wird, bilden sich in der Form leicht spröde Fuge und poröse Zwischenzahnflächen.
Welche Rolle spielen die Kühlkanäle in der Kokille?
Die Kühlkanäle leiten die Wärmeaufnahme so, dass die Verfestigung von der dünneren zu der dickeren Formgebungsschicht hinwärts verläuft. Dadurch lassen sich die stabilen Abmessungen leichter beibehalten und Mängel an Stellen mit hoher Materialmasse verringern.
Warum werden Entlüftungssysteme, Überdrucksysteme und Versorgungsstellen verwendet?
Die Entlüftung leitet die Gase aus dem Formraum ab, und die Überdruckbildung kompensiert den volumetrischen Schrumpf des Metalls in der endgültigen Festigkeitsphase. Diese Lösung reduziert das Risiko von Blasenbildung, Verschlussgefäßen und lokalem Materialverlust.
Wann muss die Geometrie der Kokille geändert werden, anstatt nur die Luftzufuhr zu korrigieren?
Eine geometrische Änderung ist erforderlich, wenn dünnwandige Teile oder Rippen trotz korrekter Kühlung und Belüftung nicht richtig gefüllt werden. In der Praxis bezieht sich dies in der Regel auf zu scharfe Übergänge, ungünstige Neigungswinkel oder zu kleine Rundungsbereiche.
Welche Auswirkungen hat die gleichzeitige Steuerung von Kühlung und Entlüftung in der Serienproduktion?
Die gleichzeitige Kontrolle beider Parameter führt zu einer reproduzierbaren Qualität der Gussformen, einer geringeren Anzahl von Fehlern und einer besseren Drucksicherheit der Bauteile. Der Prozess wird zudem stabiler hinsichtlich der Zykluszeit und der mechanischen Festigkeit der fertigen Bauteile.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română