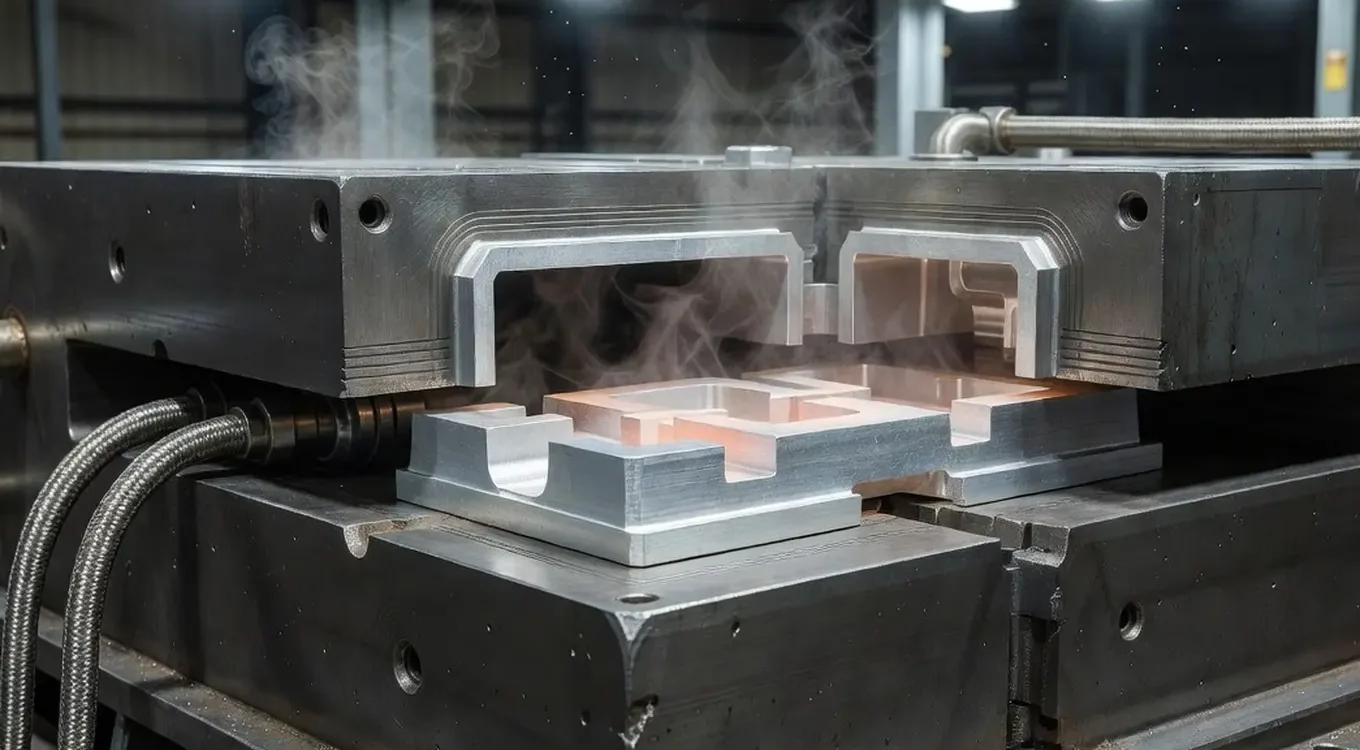
Лиття в кокільні форми зі сплавів алюмінію вимагає точного контролю охолодження та видалення повітря з форми. Тільки збалансування цих двох параметрів дозволяє надовго обмежити пористість і забезпечити повторювану якість елементів. Швидке відведення тепла через металеву матрицю призводить до дрібнозернистої структури, яка суттєво покращує механічні властивості та зменшує ризик внутрішніх дефектів у готовому промисловому виробі.
Як охолодження кокілю впливає на пористість?
Правильно сплановано лиття під тиском змушує до швидкого теплообміну, що безпосередньо впливає на швидкість затвердіння сплаву. Швидше відведення тепла призводить до утворення дрібніших зерен, що в результаті підвищує міцність і корозійну стійкість елемента. У нашій ливарній практиці у Wako Odlewni ми регулярно спостерігаємо, що занадто повільне охолодження сприяє росту зерен та небажаній ліквації компонентів. Алюмінієвий сплав дає об'ємну усадку приблизно на 4–6,5% під час переходу з рідкого стану в твердий. Суворий контроль цього етапу ефективно мінімізує утворення порожнин усередині структури металу.
Чому повільне охолодження послаблює матеріал?
Вільне відведення тепла драстично подовжує час кристалізації у товстих перерізах виливка. У таких місцях, найчастіше при з'єднаннях стінок у формі літери T або L, утворюються великі теплові вузли. Рідкий метал не встигає там компенсувати зменшення об'єму, створюючи внаслідок цього усаadкові порожнини або міждедритну пористість. Наприклад, у деталях товщиною понад 15 мм різниця температур між зовнішньою стінкою та серцевиною легко перевищує 100°C. Це призводить до негайного зниження щільності та механічної міцності. В елементах, що працюють під динамічним навантаженням, наявність пор діаметром понад 0,5 мм нерідко дискваліфікує всю вироблену партію.
Де розміщувати охолоджувальні канали у формі?
Охолоджувальні канали розміщують стратегічно, щоб забезпечити спрямоване кристалізація від найтонших перетинів у бік живильних надлиток. Стандартні діаметри каналів становлять від 6 до 20 мм, тоді як їхня оптимальна відстань від формувальної поверхні коливається в межах 7–40 мм. Конкретні параметри безпосередньо залежать від габаритів деталі, що заливається. Така система стабілізує розподіл температури та помітно скорочує загальний час виробничого циклу. Особливо масивні зони додатково захищають за допомогою примусового циркуляційного охолодження водою або стисненим повітрям.
Що усуває пухирі та усадочні раковини?
Вентиляційні канали у вигляді дуже вузьких канавок на поверхні рознімання матриці (зазвичай глибиною всього 0,2-0,5 мм) забезпечують вихід газів, які виштовхуються потоком розплаву. Система живлення з прибутками компенсує природну об'ємну усадку, діючи як безпечний резервуар рідкого алюмінію у фінальній стадії кристалізації. У свою чергу, ливникова система виконує зовсім іншу задачу — її перерізи та розподільчі канали дokладно забезпечують спокійне заповнення порожнини кокілю без турбулентностей. Чітке розмежування ролей живлення та підведення металу виключає турбулентність. Для великогабаритних деталей масою понад 2 кг застосування точно розрахованого литника знижує газові дефекти на понад 60%.
Як коригується система вентиляції форми?
Після отлиття пробної партії деталей технологи детально аналізують локалізацію дефектів всередині структури матеріалу. Найчастіше коригують саму систему вентиляції шляхом додавання нових нарізок, механічного поглиблення існуючих щілинних канавок або розумної зміни позиції переливних систем. Такі інструментальні втручання швидко стабілізують процес кристалізації без примусу до дорогого перепроєктування всієї сталевої матриці. Точкова корекція дозволяє зберегти оригінальне оснащення і плавно увійти в головну фазу серійного виробництва замовлення.
Коли необхідна зміна геометрії форми?
Модифікація внутрішньої геометрії стає єдиним виходом, коли надзвичайно тонкі стінки (нижче 3-4 мм) або конструкційні ребра вони відмовляються належним чином заповнюватися попри ідеальне охолодження. Головним винуватцем часто є занадто різкі переходи поверхонь або обмежувальні кути нахилу. Технологи тоді коригують радіуси заокруглень, потовщують критичні фрагменти або змінюють робочий кут нахилу всього виробу у формі. Рішення про такі втручання завжди ґрунтуються на цифровому аналізі результатів із сучасних програм для симуляції потоку рідини. Це усуває виникнення дефектів у вигляді неповних заповнень і напружених тріщин.
Що варто пам'ятати про контроль процесу?
Збаланસоване управління термічним циклом і відведенням газів абсолютно гарантує однорідну структуру сплаву та повну герметичність під тиском.
- Контрольоване охолодження обмежує руйнівні усадочні порожнини.
- Систематичне видалення повітря усуває газові бульбашки.
- Відокремлення ливникової системи від прибутків стабілізує потік.
Як досвідчений виконавець для автомобільної та оборонної промисловості, у Wako Odlewni ми вважаємо ці принципи основою повторюваності. Якщо ви плануєте впровадження компонентів із високими механічними вимогами, гарним кроком є консультація щодо форми виробу з технологом ще перед етапом фрезерування виробничої матриці.
Контроль охолодження та деаерації в кокільному лиття визначає дрібнозернисту структуру, меншу пористість та стабільні розміри. Занадто повільне відведення тепла сприяє утворенню усадкових раковин, а правильно спроектовані охолоджувальні канали, виливи та повітроводи обмежують газові дефекти. У серійному виробництві корекція системи деаерації допомагає стабілізувати процес без переобладнання всієї форми.
Часті запитання
Чому охолодження при кокільному литті настільки сильно впливає на пористість?
Швидке охолодження зумовлює коротший час кристалізації та дрібнішу структуру зерна, що обмежує утворення внутрішніх порожнин. Коли тепло відводиться надто повільно, у відливці легше утворюються усадки та міждендритна пористість.
Якую роль відіграють охолоджувальні канали в кристалізаторі?
Охолоджувальні канали керують відведенням тепла так, щоб кристалізація відбувалася спрямовано від тонших до товстіших зон отливку. Завдяки цьому легше підтримувати стабільні розміри та зменшити дефекти в місцях з великою масою матеріалу.
Для чого застосовуються вентиляційні отвори, припливи (вируби) та точки живлення?
Вентиляційні канали відводять гази з порожнини форми, а прибули компенсують об'ємну усадку металу у фінальній стадії кристалізації. Таке рішення зменшує ризик утворення пухирів, усадкових раковин і локальних дефектів матеріалу.
Коли потрібно змінити геометрію кокілю замість того, щоб лише коригувати вентиляцію?
Зміна геометрії потрібна тоді, коли тонкостінні фрагменти або ребра заповнюються неправильно попри правильне охолодження та видалення повітря. На практиці це зазвичай стосується надто різких переходів, несприятливих кутів нахилу або занадто малих радіусів заокруглень.
Який ефект дає одночасний контроль охолодження та видалення повітря у серійному виробництві?
Одночасний контроль обох параметрів забезпечує більш відтворювану якість відливок, меншу кількість браку та кращу щільність деталей під тиском. Процеس стає стабільнішим також щодо часу циклу та механічної міцності готових елементів.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română