
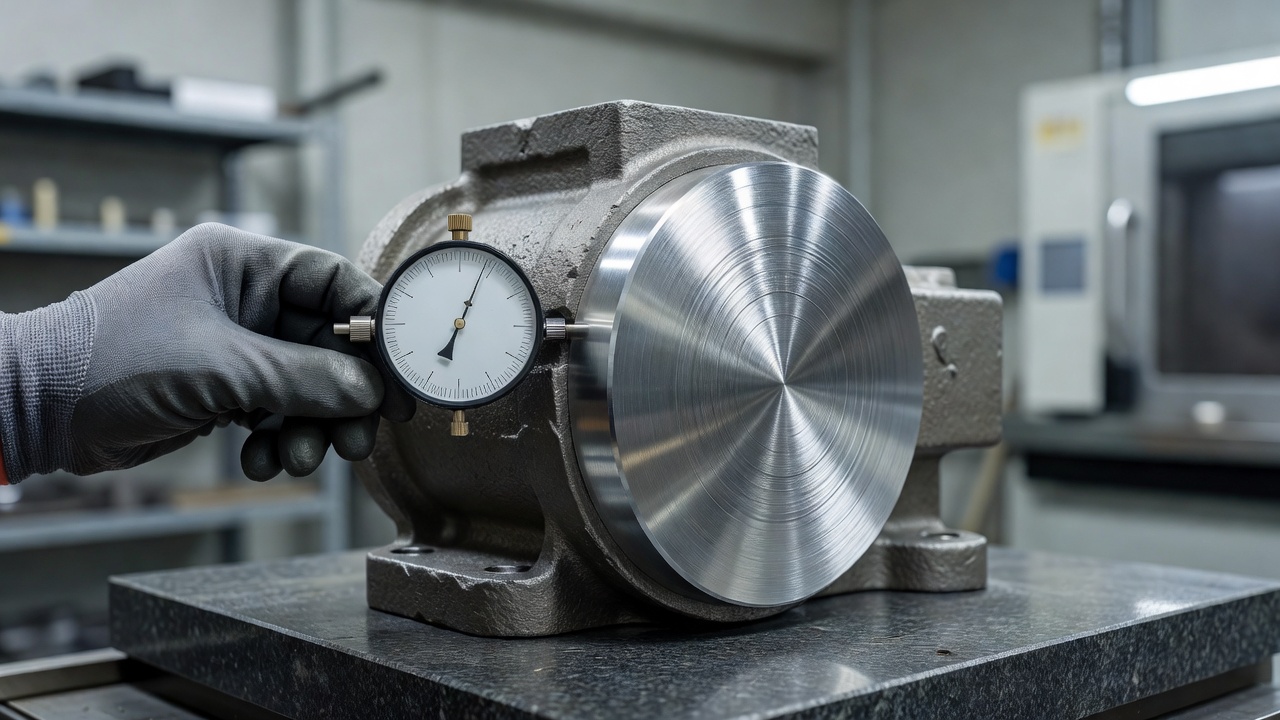
Сирий виливок прямо з форми рідко придатний для монтажу в машинах чи транспортних засобах. Перш ніж компонент потрапить на цільову виробничу лінію, він проходить ретельну оцінку багатьох параметрів. Перевіряються якість поверхні, точні розміри та внутрішня структура матеріалу. Цей процес оздоблення остаточно вирішує, чи відповідатиме деталь суворим вимогам щодо міцності та функціональності. Усвідомлене планування подальших кроків запобігає аваріям у готових пристроях.
Які ознаки сирого відливка оцінюють перед обробкою?
Перед початком обробки перевіряють насамперед пористість, зовнішню структуру та повторюваність геометрії. Оцінка цих параметрів зумовлює успіх подальших робіт у майстерні.
У нашій виробничій практиці ми відхиляємо деталі з надмірною газовою пористістю. Приховані повітряні бульбашки унеможливлюють подальше забезпечення герметичності елемента. Поверхня, вийнята прямо з кокілю, зазвичай містить природні оксиди та залишки формувального піску. Матеріальні забруднення різко знижують адгезію наносимих антикорозійних фарб. Твердий шар бруду додатково прискорює руйнування різальних пластин у верстатах з ЧПК. Також перевіряються відхилення, що виникли під час природного твердіння та усадки рідкого металу. Занадто глибокі заглиблення призводять до того, що запланованого припуску не вистачить для виведення рівної площини.
Як обробка різанням покращує розміри деталей?
Фрезерування та точіння виправляють криві площини, свердлять монтажні отвори та нарізають плавні різьби. Ріжучі інструменти точно видаляють заплановані припуски матеріалу, усуваючи неточності з етапу формування. Готовий елемент без проблем пасує до сусідніх механічних деталей.
Промислові алюмінієві відливки що потраpляють до автомобільної чи енергетичної галузі, створюються на стабільних обробних центрах. Високоточні фрезерні верстати забезпечують цільові допуски розмірів відповідно до стандарту ISO 8062, найчастіше в класах CT5–CT9. Машини також зменшують початкову шорсткість матеріалу до рівня Ra 1,6–3,2 мкм.
Ключові переваги проведення механічної обробки різанням це:
- досягнення ідеальної герметичності на стиках блоків двигуна,
- усунення шкідливих люфтів у механізмах обертання,
- підготовка точної основи під нанесення ущільнювачів.
Коли порошкове фарбування захищає деталь?
Процес порошкового фарбування ефективно ізолює голий метал від руйнівної вологи, УФ-випромінювання та хімікатів. Нанесення фарби з використанням електростатичного поля дозволяє надійно покрити складні та глибокі заглиблення елемента. Зовнішні антикорозійні бар'єри залишаються абсолютно необхідними для обладнання, що використовується на відкритому повітрі.
Випалювання на нанесеного порошку за високої температури зшиває шар захисного полімеру. Утворюється покриття, дуже стійке до ударів, подряпин та агресивного кислотного середовища.
Естетика відіграє величезну роль у споживчих пристроях або видимих елементах будівельних машин. Точний підбір кольору з великої палитри RAL робить зовнішній вигляд готового продукту привабливішим. Контрастні кольори систематизують логістику та полегшують ідентифікацію конкретних вузлів під час монтажу великих технологічних ліній.
Як моделювання впливає на якість деталей?
Віртуальна підготовка ливарной моделі полегшує раннє планування припусків на обробку та оптимізацію розподілу мас. Програмне забезпечення для моделювання точно показує потоки рідкого металу, місця утворення усадочних раковин та оптимальну товщину стінок.
Інженери на нашому заводі в Прушкуві завжди перевіряють віртуальну поведінку матеріалу під час кристалізації. Цифрове прототиipування радикально знижує ризик необхідності внесення коштовних виправлень під час серійного виробництва.
Поєднання праці проєктувальників, технологів і операторів машин в одній локації повністю захищає узгодженість вимог. Зміни, затверджені на екрані комп'ютера, миттєво потрапляють до цеху механічної обробки.
Таблиця ілюструє ключові відмінності між сирим відливком та деталлю, що пройшла фінальну обробку:
| Категорія вимірювання | Прямо з форми | Після обробки та лакування |
|---|---|---|
| Шорсткість поверхні | Переважно понад 6,3 мкм | Точне 1,6–3,2 мкм |
| Розмірна відповідність | Ризик систолічних відхилень | Обмежувальний стандарт ISO 8062 |
| Хімічний захист | Виключно природне окиснення | Закрита полімерна бар'єра |
Як визначити готовність деталі до впровадження?
Компонент кваліфікується до встановлення, коли перевірені фізичні розміри збігаються зі специфікацією на кресленні. Несуча структура повинна виявляти відповідну твердість, а нанесено лакофарбове покриття залишається вільним від найменших відколів.
Ігнорування етапів оздоблення призводить безпосередньо до небезпечних напружень у монтованих інженерних конструкціях. Нерівна площина руйнує притискні ущільнення, спричиняючи блискавичні аварії напірних контурів. Передові виробничі серії перевіряють вибірково на координатно-вимірювальних машинах CMM, отримуючи абсолютну впевненість у роботі елемента в суворих умовах експлуатації.
Забезпечення надійності нових систем починається на етапі вибору виконавця, тому, довіряючи виробництво компонентів із легких металів, варто обирати ливарні підприємства, які виконують повний оздоблювальний процес на одній ділянці.
Необроблена виливка зазвичай потребує оцінки пористості, геометрії та якості поверхні, перш ніж потрапити на подальшу обробку. Механічна обробка впорядковує розміри, площини та отвори, а контроль допусків і шорсткості визначає посадку та довговічність. Ливарне моделювання обмежує ризик помилок, а порошкове фарбування забезпечує захист і необхідний зовнішній вигляд.
Часті запитання
Які властивості алюмінієвого отливку потрібно перевірити перед обробкою?
Спочатку оцінюють пористість, стан поверхні та відповідність геометрії проєкту. Важливими є також сліди усідання, забруднення та стабільність структури матеріалу, оскільки вони впливають на можливість подальшого фрезерування і точіння.
Чому самої механічної обробки недостатньо, щоб відливка була готова до збирання?
Механічна обробка надає точних розмірів, але не вирішує всіх технічних вимог. Часто потрібні ще контроль якості, підготовка поверхні та захисне покриття, щоб деталь була довговічною в експлуатації.
Яке значення має шорсткість поверхні в технічних деталях?
Шорсткість впливає на герметиéчність, тертя і довговічність деталей, що взаємодіють. Занадто висока може ускладнити монтаж, погіршити роботу ущільнень і прискорити зношування в машинах, транспортних засобах та пристроях.
Коли необхідне порошкове фарбування для алюмінієвих литих деталей?
Порошкове фарбування необхідне, коли деталь повинна працювати у вологому середовищі, на відкритому повітрі або в хімічно агресивному середовищі. Крім того, воно використовується там, де важливі колір, ідентифікація елемента або єдиний зовнішній вигляд усієї партії.
Як зрозуміти, що відливок готовий до запуску у виробництво?
Готовність підтверджують відповідні розміри, належна якість поверхні, відсутність дефектів, що впливають на міцність, та правильне захисне покриття. Якщо деталь проходить контроль за кресленням і вимірюваннями, її можна безпечно скеровувати на складання.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română