
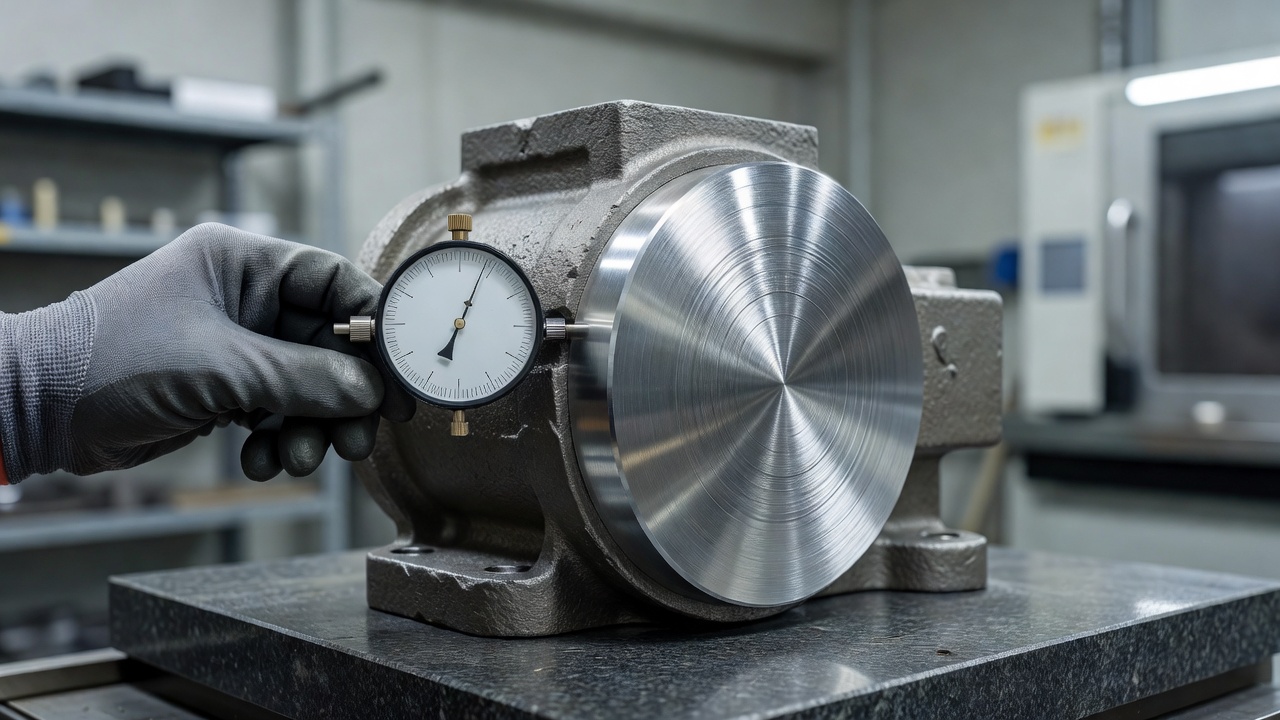
El moldeo en frío directamente desde la forma rara vez es apto para ser montado en máquinas o vehículos. Antes de que el componente llegue a la línea de producción final, pasa por una rigurosa evaluación de numerosos parámetros. Se verifica la calidad de la superficie, los exactos tamaños y la estructura interna del material. Este proceso de acabado determina finalmente si el artículo cumple los rigurosos requisitos de resistencia y funcionalidad. La planificación consciente de los pasos posteriores evita averías en los dispositivos ya fabricados.
¿Cuáles son los parámetros que se evalúan para evaluar el fundido antes de su tratamiento?
Antes del inicio del proceso de mecanizado, se evalúa principalmente la porosidad, la estructura externa y la repetibilidad de la geometría. La evaluación de estos parámetros condiciona el éxito de las labores posteriores en el taller.
En nuestra práctica de producción, desechamos los artículos que presenten una porosidad excesiva. Los cojinetes ocultos de aire impiden obtener posteriormente la estanqueidad del elemento. La superficie extraída directamente del cojinete suele contener nitratos naturales y residuos de arena de moldeo. Las contaminaciones materiales reducen drásticamente la adherencia de las pinturas anticorrosión aplicadas. La capa dura de suciedad acelera adicionalmente la destrucción de las piezas de corte en las máquinas CNC. También se verifican los desajustes provocados por la curación y contracción naturales del metal líquido. Los atascos demasiado profundos hacen que el recubrimiento adicional previsto no sea suficiente para obtener una superficie uniforme.
¿Cómo la mecanización por corte mejora las dimensiones de los componentes?
El fresado y el torneado correcen las superficies en forma de rizo, hacen agujeros para los montajes y generan tornillos llanos. Los instrumentos de corte eliminan con precisión los aditivos de material planificados, eliminando los errores en la etapa de conformado. El elemento listo para usar se adapta sin problemas a las piezas mecánicas adyacentes.
Industrial Formas de aluminio Los productos que llegan a la industria automotriz o la energía se producen en centros de fabricación sólidos. Las fresadoras de precisión ofrecen tolerancias dimensionales exactas acordes con la norma ISO 8062, generalmente en las clases CT5–CT9. Las máquinas también reducen la rugosidad original del material hasta un nivel de Ra 1,6–3,2 μm.
Las principales ventajas de realizar un proceso de mecanizado por corte mecánico son:
- Lograr la máxima hermeticidad en los contactos de los bloques de motor,
- eliminar los resquicios perjudiciales en los mecanismos de giro,
- Preparación de una base precisa para la aplicación de las juntas.
¿Cuándo el lacado en polvo protege el artículo?
El proceso de lacado en polvo efectivamente separa el metal sin recubrimiento de la humedad destructiva, la radiación UV y los productos químicos. La aplicación de la pintura mediante campo electrostático permite cubrir de forma duradera los recubrimientos en esquinas complicadas y profundas del elemento. Las barreras anticorrosivas externas siguen siendo absolutamente necesarias en el equipo exterior.
El calentamiento de la polvorilla pulverizada a altas temperaturas reticula la capa protectora de polímero. Se obtiene una capa muy resistente a los golpes, arañazos y el entorno ácido.
La estética juega un papel crucial en los dispositivos de consumo o los elementos visibles de las máquinas de construcción. La selección precisa del color entre una amplia gama de RAL aporta un aspecto atractivo al producto final. Las colores contrastantes sistematizan la logística y facilitan la identificación de los componentes específicos durante la instalación de grandes cadenas de producción.
¿Cómo influye el modelado en la calidad de la pieza?
La preparación virtual de un modelo de fundición facilita la planificación temprana de los aditivos de mecanizado y la optimización del perfil de masa. El software de simulación muestra con precisión el flujo del metal líquido, los puntos de conformación de las ranuras de contracción y los espesores óptimos de las paredes.
Los ingenieros de nuestra fábrica de Pruszków siempre verifican la conducta virtual del material durante el endurecimiento. La prototipación digital reduce drásticamente el riesgo de tener que realizar costosas modificaciones durante la producción en serie.
La combinación de diseñadores, técnicos y operadores de máquinas en un mismo lugar garantiza la coherencia de los requisitos. Las modificaciones aprobadas en la pantalla del ordenador llegan de inmediato al departamento de mecanizado.
La tabla ilustra las diferencias clave entre el moldeo en bruto y la pieza sometida a un proceso de acabado final:
| Categoría de medición | Directamente de la forma | Después del tratamiento y el laca |
|---|---|---|
| Rugosidad de la superficie | Mayormente superiores a 6,3 μm | Precisión de 1,6–3,2 μm |
| Compatibilidad dimensional | Riesgo de desviaciones contráctiles | Norma restrictiva ISO 8062 |
| Protección química | Solo oxidación natural | Barrera de polímero cerrada |
¿Cómo reconocer la disponibilidad del detalle para su implementación?
Un componente es apto para la instalación cuando sus dimensiones físicas verificadas coinciden con la especificación de la ficha técnica. La estructura de soporte debe mostrar una dureza adecuada y la capa de recubrimiento aplicada debe estar libre de los menores de los más pequeños residuos.
El descuido de los procesos de acabado conduce directamente a tensiones peligrosas en las estructuras de ingeniería montadas. Una superficie desigual destruye los sellados de presión, provocando fallos repentinos en los circuitos de presión. Las series de producción avanzadas se verifican puntualmente en máquinas CMM, obteniendo una absoluta seguridad sobre el funcionamiento del elemento en condiciones de trabajo difíciles.
Garantizar la fiabilidad de los nuevos sistemas comienza en la etapa de selección del proveedor, por lo que al confiar la producción de los componentes de metales ligeros, vale la pena elegir una fundición que realice todo el proceso de acabado en un único departamento.
El moldeo en bruto normalmente requiere una evaluación de la porosidad, la geometría y la calidad superficial antes de pasar a la siguiente etapa de procesamiento. La mecanización por corte regula las dimensiones, las superficies y los orificios, mientras que el control de tolerancias y la rugosidad determinan la conformabilidad y la durabilidad. El moldeo por inyección reduce el riesgo de errores, mientras que la pintura en polvo proporciona protección y el aspecto deseado.
Preguntas frecuentes
¿Qué características del moldeo de aluminio hay que comprobar antes de la operación?
Primero se evalúa la porosidad, el estado superficial y la conformidad de la geometría con el proyecto. También son importantes las marcas de contracción, la contaminación y la estabilidad estructural del material, ya que afectan a la posibilidad de continuar el fresado y el torneado.
¿Por qué la sola mecanización por corte no es suficiente para que el moldeo esté listo para la instalación?
El corte por destornillado proporciona dimensiones precisas, pero no resuelve todos los requisitos técnicos. A menudo se necesitan también controles de calidad, preparación de la superficie y protección con una capa de recubrimiento para que el producto sea duradero en uso.
¿Qué importancia tiene la rugosidad de la superficie en las piezas técnicas?
La rugosidad afecta a la estanqueidad, al rozamiento y a la durabilidad de los elementos que interactúan entre sí. Una cantidad demasiado alta puede dificultar la instalación, deteriorar el funcionamiento de los sellos y acelerar el desgaste en máquinas, vehículos y dispositivos.
¿Cuándo se necesita lacado en piezas de aluminio?
El lacado en polvo es necesario cuando el artículo debe funcionar en condiciones de humedad, al aire libre o en un entorno químicamente agresivo. Además, también se utiliza en situaciones en las que es importante el color, la identificación del elemento o la apariencia coherente de toda la serie.
¿Cómo saber que el moldeo está listo para su implementación en la producción?
La conformidad se confirma por las dimensiones correctas, la calidad adecuada de la superficie, la ausencia de defectos que afecten a la resistencia y la correcta capa protectora. Si el artículo pasa una inspección de dibujo y medición, puede ser dirigido con seguridad al montaje.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română