
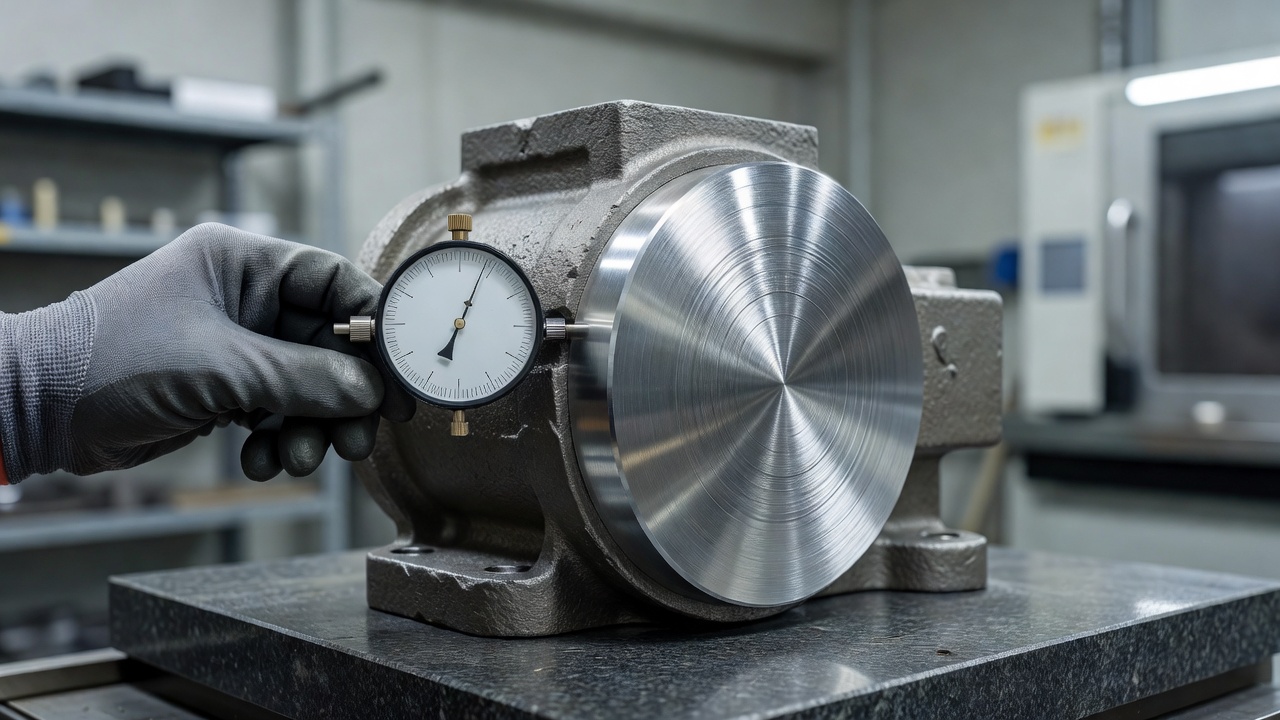
Le moulage à froid directement à partir du moule n’est rarement adapté à l’assemblage dans des machines ou des véhicules. Avant que le composant ne parvienne à la ligne de production, il passe par une évaluation rigoureuse de nombreux paramètres. La qualité de la surface, les dimensions précises et la structure interne du matériau sont vérifiées. Ce processus de finition détermine finalement si le détail satisfait aux exigences rigoureuses en matière de résistance et de fonctionnalité. La planification ciblée des étapes suivantes évite les pannes dans les équipements finis.
Quelles caractéristiques sont évaluées lors de l’évaluation du fondu avant le traitement ?
Avant le début du traitement, il est surtout important de vérifier la porosité, la structure extérieure et la répétabilité de la géométrie. L’évaluation de ces paramètres conditionne le succès des travaux ultérieurs de l’atelier.
Dans notre pratique de production, nous rejetons les pièces présentant une porosité excessive. Les bulles d’air cachées empêchent ultérieurement d’obtenir une étanchéité de l’élément. La surface extraite directement de la coquille contient généralement des nitreux naturels ainsi que des résidus de sable de moulage. Les polluants matériels réduisent drastiquement la tenue des peintures anticorrosion appliquées. La couche dure de saleté accélère également la destruction des tronçonneuses CNC. On vérifie également les déformations résultant du durcissement et du rétrécissement naturels du métal liquide. Les enfoncements trop profonds empêchent le recouvrement prévu de former une surface plane.
Comment le fraisage améliore-t-il les dimensions des pièces ?
Le fraisage et le tournent corrigent les courbes des plans, creusent les trous de montage et génèrent des visages lisses. Les outils de coupe éliminent précisément les surplus de matière prévus, éliminant les erreurs lors de la formation. L’élément prêt est parfaitement compatible avec les pièces mécaniques voisines.
Industriel Formes en aluminium Les produits destinés à l'industrie automobile ou à l'énergie sont fabriqués dans des usines de transformation stables. Les fraiseuses de précision garantissent des tolérances dimensionnelles cibles conformes à la norme ISO 8062, généralement dans les classes CT5–CT9. Les machines réduisent également la rugosité initiale du matériau jusqu’à un niveau de Ra 1,6–3,2 μm.
Les principaux avantages de la réalisation d’un traitement de coupe mécanique sont :
- atteindre une étanchéité parfaite aux points de contact des blocs de moteur,
- l’élimination des fuites nuisibles dans les mécanismes de rotation,
- Préparation d’une base précise pour l’application des joints.
Quand la peinture en poudre protège un détail ?
Le processus de peinture en poudre élimine efficacement le métal brut de la humidité destructrice, des rayons UV et des produits chimiques. L’application de la peinture à l’aide d’un champ électrostatique permet de recouvrir durablement les recoins complexes et profonds de l’élément. Les barrières anticorrosion externes restent absolument nécessaires dans le matériel extérieur.
Le brûlage du poudre pulvérisée à haute température enduite la couche protectrice de polymère. Une couche très résistante aux chocs, aux rayures et à un environnement acide se forme.
L’esthétique joue un rôle majeur dans les appareils de consommation ou les éléments visibles des machines de construction. Le choix précis de la couleur parmi une vaste palette RAL rend l’apparence du produit fini plus attrayante. Les couleurs contrastées simplifient la logistique et facilitent l’identification des composants spécifiques lors de la montage de grandes chaînes de production.
Comment le modélisme influence-t-il la qualité des pièces ?
La simulation virtuelle du moule facilite la planification précoce des opérations de traitement et optimise le débit de la masse. Le logiciel de simulation permet de visualiser précisément le flux de métal liquide, les zones de formation des fissures et les épaisseurs optimales des parois.
Les ingénieurs de notre usine de Pruszkow vérifient toujours la comportement virtuel du matériau lors de la réticulation. Le prototypage numérique réduit drastiquement le risque de devoir apporter des modifications coûteuses lors de la production en série.
L’intégration des designers, des techniciens et des opérateurs d’outils dans un même lieu de travail protège pleinement la cohérence des exigences. Les modifications approuvées à l’écran de l’ordinateur sont instantanément transmises au service de découpe.
Le tableau illustre les principales différences entre le moulage à froid et la pièce soumise à une finition finale :
| Catégorie de mesure | Directement de la forme | Après le traitement et la peinture |
|---|---|---|
| L'aspect rugueux de la surface | Généralement supérieur à 6,3 μm | Précision 1,6–3,2 μm |
| Compatibilité dimensionnelle | Le risque d'écartations contractuelles | Norme restrictive ISO 8062 |
| Protection chimique | Un oxydation exclusivement naturelle | Barrière polymère fermée |
Comment reconnaître la volonté de mettre en œuvre un détail ?
Un composant est qualifié pour une installation lorsque ses dimensions physiques vérifiées correspondent à la spécification de la fiche technique. La structure support doit présenter une dureté adéquate et la couche de vernis appliquée doit être exemptée de toute trace mineure.
Le non-respect des étapes de finition conduit directement à des tensions dangereuses dans les structures ingénieuses montées. Une surface irrégulière détruit les joints d’étanchéité, provoquant des pannes instantanées des circuits de pression. Les séries de production avancées sont vérifiées point par point sur des machines CMM, offrant une certitude absolue quant à l’efficacité de l’élément dans des conditions de travail difficiles.
Garantir la fiabilité des nouveaux systèmes commence dès le choix du fournisseur, c’est pourquoi, lorsqu’on confie la production de composants en métal léger, il est conseillé de choisir un fonderie qui réalise l’ensemble du processus de finition dans un seul département.
L’émoutage brut nécessite généralement une évaluation de la porosité, de la géométrie et de la qualité de la surface avant d’être traité. Le fraisage règle les dimensions, les plans et les ouvertures, tandis que le contrôle de la tolérance et de la porosité détermine l’adéquation et la durabilité. Le moulage par injection réduit les risques d’erreur, tandis que la peinture en poudre assure la protection et le rendu souhaité.
FAQ
Quelles caractéristiques du moulage d’aluminium doivent-elles être vérifiées avant le traitement ?
Premièrement, on évalue la porosité, l’état de surface et la conformité de la géométrie avec le projet. Il est également important de vérifier les traces de contorsionnement, les impuretés et la stabilité de la structure du matériau, car elles influencent la possibilité de poursuivre le fraisage et le tournage.
Pourquoi un traitement de coupe en soi n'est-il pas suffisant pour que l'alliage soit prêt à être monté ?
Le traitement par frappe donne des dimensions précises, mais ne répond pas à toutes les exigences techniques. Il est souvent nécessaire d’effectuer une inspection de qualité, de préparer la surface et de protéger la couche pour que le détail soit durable lors de l’utilisation.
Quel est l'importance de la rugosité de la surface dans les pièces techniques ?
La rugosité affecte la étanchéité, le frottement et la longévité des éléments en interaction. Une très forte rugosité peut rendre l'assemblage difficile, aggraver les performances des joints d'étanchéité et accélérer l'usure des machines, des véhicules et des appareils.
Quand est-il nécessaire de réaliser un vernis à poudre sur des moulages en aluminium ?
Le vernis à poudre est nécessaire lorsque l’article doit fonctionner dans des conditions humides, à l’extérieur ou dans un environnement chimiquement agressif. De plus, il est utilisé là où la couleur, l’identification de l’élément ou la cohérence de l’ensemble de la série comptent.
Comment savoir que le moule est prêt à être utilisé en production ?
La conformité est confirmée par des dimensions cohérentes, une qualité adéquate de la surface, l’absence de défauts affectant la résistance et une bonne couche de protection. Si le produit est soumis à un contrôle de dimensionnement et de mesure, il peut être confié en toute sécurité au montage.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română