
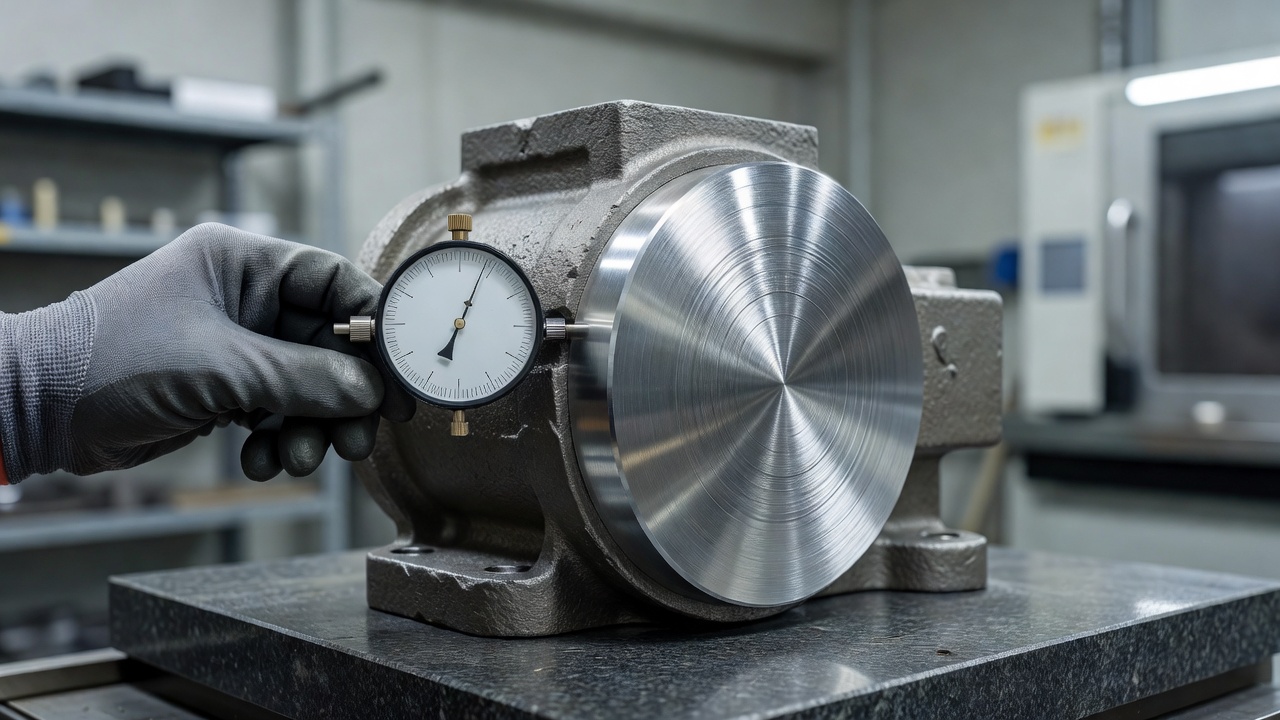
Surowý odlévací výrobek přímo z formy se často nepoužívá k montáži v strojích nebo vozidlech. Předtím, než se komponenta dostane do konečné výrobní linky, prochází přísným hodnocením mnoha parametrů. Kontroluje se kvalita povrchu, přesné rozměry a vnitřní struktura materiálu. Tento proces konečného opracování nakonec rozhoduje o tom, zda bude detail splňovat přísné požadavky na pevnost a funkčnost. Vědomé plánování dalších kroků předchází poruchám u hotových zařízení.
Jaké vlastnosti surového odlisu jsou posuzovány před zpracováním?
Před zahájením opracování je nejprve zkoumána poréznost, vnější struktura a opakovatelnost geometrie. Hodnocení těchto parametrů má vliv na úspěšnost dalších dílenských prací.
V naší výrobní praxi odmítáme výrobky s nadměrnou porézností plynu. Skryté vzduchové bubliny znemožňují pozdější dosažení těsnosti prvku. Povrch vytažený přímo z kokil obsahuje obvykle přirozené oxidy a zbytky formovacího písku. Špína materiálu drasticky snižuje přilnavost nanesených antikorozních barev. Tvrdá vrstva špíny ještě zrychluje poškození frézovacích destiček v CNC strojích. Rovněž se kontroluje odchylky vzniklé přirozeným tuhnutím a smrštění tekutého kovu. Příliš hluboké odchylky způsobují, že plánovaný přídavek nestačí k vytvoření rovného povrchu.
Jak obrábění řezáním zlepšuje rozměry dílů?
Frézování a tocení opravuje křivosti ploch, dělá otvory pro montáž a vytváří hladké závity. Řezné nástroje přesně odstraňují plánované přebytečné materiály a eliminují nepřesnosti z fáze tvarování. Hotový díl se bez problémů přizpůsobí sousedním mechanickým částem.
Průmyslové odlitky hliníku produkty pro automobilový průmysl nebo energetiku se vyrábějí na stabilních výrobních centrech. Přesné frézy zajišťují cílové toleranční rozměry v souladu s normou ISO 8062, nejčastěji v třídách CT5–CT9. Stroje také snižují původní drsnost materiálu na úroveň Ra 1,6–3,2 μm.
Klíčové výhody provádění mechanického obrábění frézováním jsou:
- dosahování ideální těsnosti na styčných plochách motorových bloků,
- eliminace škodlivých volných míst v rotačních mechanismech,
- Příprava přesné základny pro nasazení těsnění.
Kdy lakování práškovým lakem chrání díl?
Proces lakování práškovým lakem účinně odstraňuje suchý kov od škodlivé vlhkosti, UV záření a chemikálií. Nanášení barvy pomocí elektrostatického pole umožňuje trvale pokrytí složitých a hlubokých zákoutí dílu. Vnější antikorozní bariéry zůstávají nezbytné i v externím zařízení.
Spalování naneseného prášku za vysokých teplot vytváří síťovinu ochranného polymeru. Vytváří se tak vrstva velmi odolná proti nárazům, poškrábání a agresivní kyselné prostředí.
Estetika hraje v spotřebních zařízeních nebo viditelných prvcích stavebních strojů obrovskou roli. Přesný výběr barvy z rozsáhlé palety RAL zpříjemňuje vzhled hotového produktu. Kontrastní barvy uspořádávají logistiku a usnadňují identifikaci konkrétních součástí během montáže velkých technologických linek.
Jak modelování ovlivňuje kvalitu dílů?
Virtuální modelování odlitku usnadňuje včasné plánování dodatečných úprav a optimalizaci rozložení hmotnosti. Simulace přesně zobrazuje tok tekutého kovu, místa tvarování a deformace a optimální tloušťky stěn.
Inženýři v našem závodě v Pruszkowie vždy ověřují virtuální chování materiálu během tuhnutí. Digitální prototypování drasticky snižuje riziko nutnosti provádět nákladné úprav během sériové výroby.
Spojení projektantů, technologií a operátorů strojů v jednom místě plně chrání soudržnost požadavků. Změny schválené na obrazovce počítače jsou okamžitě předány oddělení obrábění.
Tabulka ilustruje klíčové rozdíly mezi surovým odlitkem a dílem podrobeným konečnému opracování:
| Kategorie měření | Přímé z formy | Po opracování a lakování |
|---|---|---|
| Hrubost povrchu | Obvykle nad 6,3 μm | Přesné hodnoty 1,6–3,2 μm |
| Přesnost rozměrů | Riskem odchylek kontraktilních | Restriktivní norma ISO 8062 |
| Chemická ochrana | Pouze přirozené oxidaci | Uzavřená polymerová bariéra |
Jak poznat připravenost na implementaci detailu?
Součást je vhodná k instalaci, pokud ověřené fyzikální rozměry odpovídají technickému popisu. Nosná konstrukce musí mít dostatečnou tvrdost a nanesená laková vrstva musí být bez nejmenších skvrn.
Zanedbávání dokončovacích úkonů vede přímo k nebezpečným tlakům v montovaných konstrukčních dílech. Nerovnoměrná plocha ničí tlakové těsnění, což způsobuje okamžité poruchy tlakových obvodů. Pokročilé výrobní série jsou kontrolovány lokálně pomocí koprocesorových CMM, což poskytuje absolutní jistotu v činnosti prvku v náročných pracovních podmínkách.
Zajištění spolehlivosti nových systémů začíná výběrem dodavatele, proto při zadávání výroby komponent z lehčích kovů je vhodné se obrátit na slévárny, které realizují kompletní proces povrchové úprav na jednom pracovišti.
Surowé odlitky obvykle vyžadují zhodnocení porovnatelnosti, geometrie a kvality povrchu před jejich dalším zpracováním. Obrábění řezáním upravuje rozměry, plochy a otvory, zatímco kontrola tolerance a drsnosti rozhoduje o správnosti a trvanlivosti. Modely odlitků snižují riziko chyb a lakování práškovým lakem zajišťuje ochranu a požadovaný vzhled.
FAQ
Jaké vlastnosti hliníkového odlitku je třeba zkontrolovat před zpracováním?
Nejprve se posuzuje poréznost, stav povrchu a shoda geometrie s projektem. Důležité jsou také stopy zkracení, znečištění a stabilita struktury materiálu, protože ovlivňují možnost dalšího frézování a broušení.
Proč samotná obrábění řezáním nestačí k tomu, aby byl odlévací díl připraven k montáži?
Frézování poskytuje přesné rozměry, ale nevyřeší všechny technické požadavky. Často je zapotřebí i kontrola kvality, příprava povrchu a ochranná vrstva, aby byl detail trvanlivý při provozu.
Jaké význam má hrubost povrchu v technických částech?
Hrubost ovlivňuje těsnost, tření a trvanlivost komponent, které spolupracují. Nadměrná hrubost může ztížit montáž, zhoršit funkčnost těsnění a urychlit opotřebení strojů, vozidel a zařízení.
Kdy je lakování práškovým lakem potřebné u odlitků z hliníku?
Protispektrální lakování je potřebné, když má díl pracovat v vlhkém prostředí, venku nebo v chemicky agresivním prostředí. Navíc se používá tam, kde je důležitý barevný odstín, identifikace dílu nebo jednotný vzhled celé řady.
Jak poznat, že odlitek je připraven k implementaci v produkci?
Příprava je potvrzena shodnými rozměry, vhodnou kvalitou povrchu, absencí vad ovlivňujících pevnost a správnou ochrannou vrstvou. Pokud je díl podroben kontrole kresby a měření, lze jej bezpečně předat k montáži.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română