
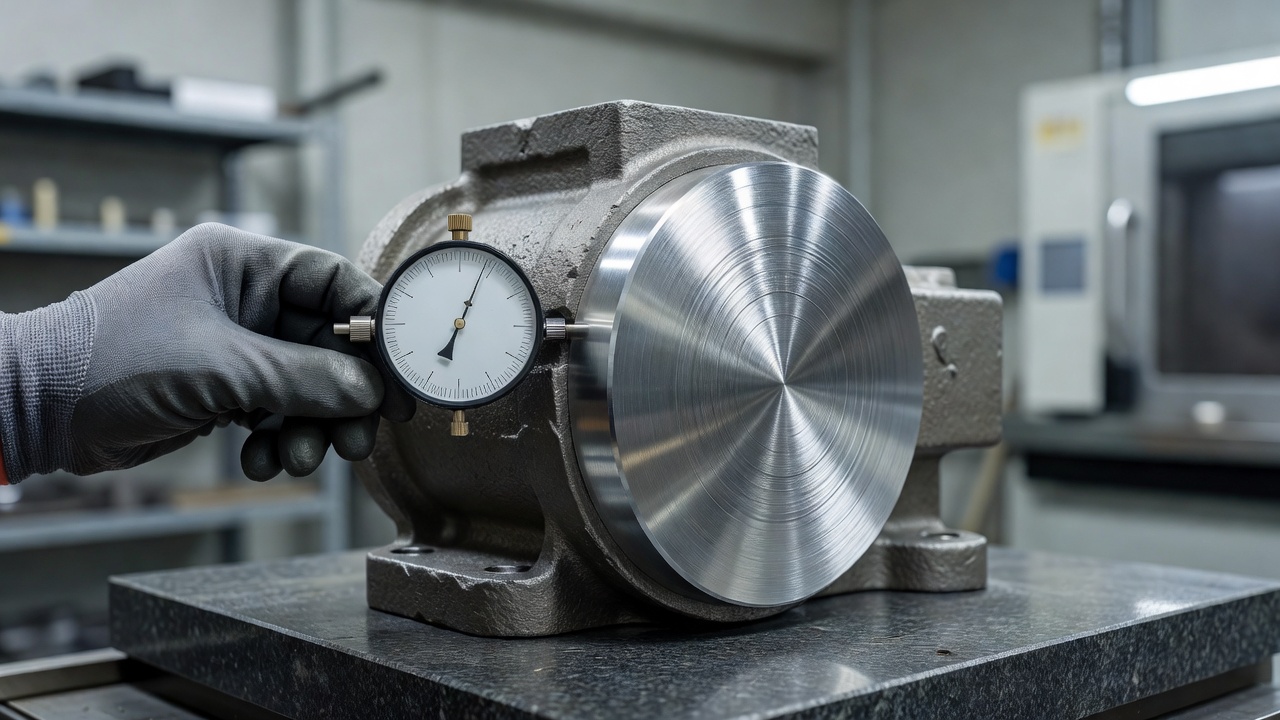
Turnul brut direct din matriță rareori este potrivit pentru montarea în mașini sau vehicule. Înainte de a ajunge pe linia de producție finală, componenta trece printr-o evaluare riguroasă a mai multor parametri. Calitatea suprafeței, dimensiunile exacte și structura internă a materialului sunt verificate. Acest proces de finisare determină în cele din urmă dacă detaliul îndeplinește cerințele stricte de rezistență și funcționalitate. Planificarea conștientă a pașilor următori previne avariile în echipamentele finite.
Ce caracteristici ale turnării crude sunt evaluate înainte de prelucrare?
Înainte de începerea procesului de prelucrare, se verifică în primul rând porozitatea, structura exterioară și repetabilitatea geometriei. Evaluarea acestor parametri condiționează succesul lucrărilor ulterioare de atelier.
În practica noastră de producție, respingem articolele care prezintă un grad de porozitate excesivă. Puncile de aer ascunse împiedică obținerea ulterioară a etanșei elementului. Suprafața extrasă direct din coșul de turnare conține, de obicei, nitrui natural și resturi de praf de turnare. Poluarea materială reduce drastic aderența vopselurilor anticorozive aplicate. Stratul dur de murdărie accelerează în plus distrugerea plăcilor de frezare în mașinile CNC. De asemenea, se verifică deviațiile produse de înroșirea naturală și contracția metalului lichid. Încăperile prea adânci fac ca supradimensionarea planificată să nu fie suficientă pentru a obține o suprafață uniformă.
Cum prelucrarea cu freză îmbunătățește dimensiunile pieselor?
Frezarea și frezarea rectifică profilele curbate, deschide găurile de montaj și generează file groase. Instrumentele de frezare elimină cu precizie supradățurile de material, eliminând inexactitățile din etapa de formare. Elementul finit se potrivește fără probleme cu piesele mecanice adiacente.
Industriale lipuri din aluminiu Produsele care ajung în industria auto sau în cea energetică sunt fabricate în centre de prelucrare stabile. Frezelele precise asigură toleranțe dimensionale optime conforme cu standardul ISO 8062, cel mai adesea în clasele CT5–CT9. Mașinile reduc, de asemenea, gradul inițial de rugozitate a materialului până la Ra 1,6–3,2 μm.
Beneficiile cheie ale procesului de prelucrare mecanică prin frezare sunt:
- obținerea unei etanșeități ideale la îmbinările dintre blocurile motorului,
- eliminarea spațiilor nefolositoare din mecanismele de rotație,
- pregătirea unei baze precise pentru aplicarea garniturilor.
Când vopseaua pulverizată protejează detaliul?
Procesul de vopsire prin pulverizare eficientizează metalul gol de umiditatea distructivă, radiația UV și substanțele chimice. Aplicarea vopselei cu ajutorul unui câmp electrostatic permite acoperirea permanentă a colțurilor complicate și adânci ale elementului. Barierele anticorozive exterioare rămân absolut necesare în echipamentele exterioare.
Aruncarea pulberii pulverizate la temperaturi ridicate unifică stratul de polimer protector. Rezultă o suprafață foarte rezistentă la impact, zgârieturi și mediul agresiv acid.
Estetica joacă un rol major în dispozitivele de consum sau în elementele vizibile ale utilajelor de construcții. Alegerea precisă a culorii din gama extinsă RAL îmbunătățește aspectul produsului finit. Culorile contrastante sistematizează logistica și facilitează identificarea componentelor specifice în timpul montajului unor serii mari de tehnologii.
Cum influențează modelarea calitatea piesei?
Pregătirea virtuală a modelului de turnătorie facilitează planificarea timpurie a aditivelor de prelucrare și optimizarea distribuției maselor. Software-ul de simulare arată precis fluxul metalului lichid, locurile de formare a formelor de scurtare și grosimile optime ale pereților.
Inginerii din fabrica noastră din Pruszków verifică întotdeauna comportamentul virtual al materialului în timpul procesului de întărire. Prototypizarea digitală reduce drastic riscul necesității de a efectua modificări costisitoare în timpul producției în serie.
Combinarea proiectanților, tehnicienilor și operatorilor de mașini într-o singură locație asigură protecția deplină a coerenței cerințelor. Modificările aprobate pe ecranul computerului ajung instant la departamentul de prelucrare a suprafețelor.
Graficul ilustrează diferențele cheie dintre prelucrarea brută și partea supusă procesului final de prelucrare:
| Categoria de măsurare | Direct de la formă | După prelucrare și vopsire |
|---|---|---|
| Rugozitatea suprafeței | În general, peste 6,3 μm | Precizie de 1,6–3,2 μm |
| Conformitate dimensională | Riscul de abateri contractile | Norma restrictivă ISO 8062 |
| Protecția chimică | Numai oxidarea naturală | Barieră polimerică închisă |
Cum se poate stabili disponibilitatea detaliului pentru implementare?
Componentul este eligibil pentru instalare atunci când dimensiunile fizice verificate corespund specificațiilor desenate. Structura suportului trebuie să aibă o rezistență suficientă, iar stratul de vopsire aplicat trebuie să fie lipsit de cele mai mici scurgeri.
Neglijarea etapelor de finisare duce direct la tensiuni periculoase în structurile de construcție inginerie montate. Suprafața neuniformă distruge etanșările de presiune, provocând avarii fulgerătoare ale circuitelor de presiune. Seriile de producție avansate sunt verificate punctual pe mașinile CMM, obținând o certitudine absolută cu privire la funcționarea elementului în condiții de lucru dificile.
Asigurarea fiabilității noilor sisteme începe în etapa alegerii furnizorului, de aceea, atunci când se încredă producția componentelor din materiale ușoare, este recomandabil să alegeți o turnătorie care să realizeze procesul complet de finisare în cadrul unui singur departament.
Turnarea brută necesită de obicei o evaluare a porozității, a geometriei și a calității suprafeței înainte de a fi prelucrată în continuare. Prelucrarea prin frezare reglează dimensiunile, planurile și orificiile, iar controlul toleranțelor și al hrănirii determină conformitatea și durabilitatea. Modelarea prin turnare reduce riscul de erori, iar lacul de protecție asigură protecția și aspectul dorit.
Întrebări frecvente
Ce caracteristici ale turnării de aluminiu trebuie să verificăm înainte de prelucrare?
În primul rând se evaluează porozitatea, starea suprafeței și conformitatea geometriei cu proiectul. De asemenea, sunt importante urmele de contractură, contaminarea și stabilitatea structurii materialului, deoarece acestea influențează posibilitatea de frezare și torsiune ulterioară.
De ce nu este suficientă doar prelucrarea prin frezare pentru ca turnul să fie gata pentru montaj?
Prelucrarea prin frezare asigură dimensiuni precise, dar nu rezolvă toate cerințele tehnice. De multe ori este necesară și o verificare a calității, pregătirea suprafeței și protejarea cu o vopsea pentru a asigura durabilitatea detaliului în timpul utilizării.
Ce importanță are lucrul abraziv al suprafeței în componentele tehnice?
Greutatea influențează etanșitatea, frecarea și durabilitatea elementelor care interacționează. O greutate prea mare poate complica montajul, poate deteriora funcționarea etanșărilor și poate accelera uzura în mașini, vehicule și echipamente.
Când este necesară vopsirea cu pulbere la turnarea de aluminiu?
Vopsitul prin pulverizare este necesar atunci când piesele trebuie să funcționeze în umiditate, în exterior sau în medii chimic agresive. În plus, este folosit și acolo unde contează culoarea, identificarea elementului sau aspectul consistent al întregii serii.
Cum se poate stabili că turnarea este gata pentru implementare în producție?
Pregatirea este confirmată de dimensiunile corespunzătoare, calitatea adecvată a suprafeței, absența defectelor care afectează rezistența și acoperirea de protecție corectă. Dacă piesele sunt supuse unei verificări prin desen și măsurare, acestea pot fi direcționate în siguranță spre montaj.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română