
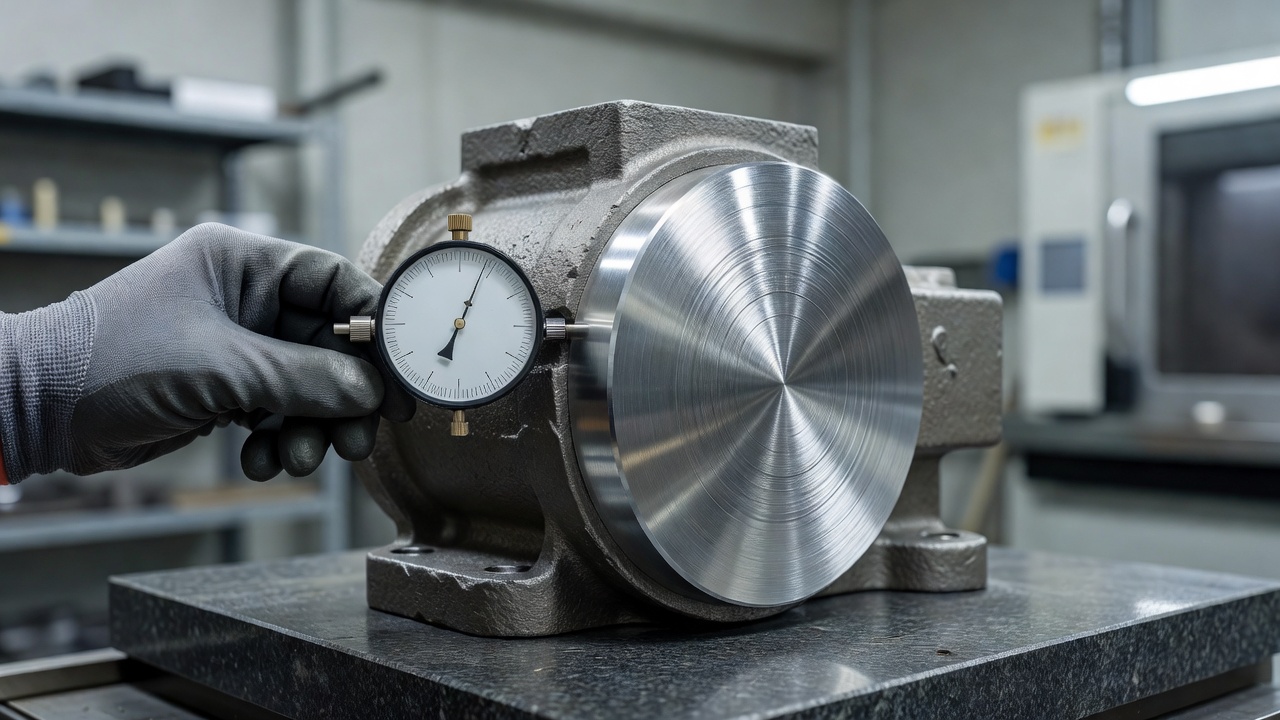
Surowé odliaty výrobky z formy sa zriedka hodia na montáž v strojoch alebo vozidlách. Predtým, ako komponent dorazí do konečnej výrobnej linky, prechádza prísnym hodnotením mnohých parametrov. Skúmava sa kvalita povrchov, presné rozmery a vnútorná štruktúra materiálu. Tento proces konečného opracovania nakoniec rozhoduje o tom, či bude detail spĺňať prísne nároky na pevnosť a funkčnosť. Vedomé plánovanie ďalších krokov predchádza poruchám v hotových zariadeniach.
Aké vlastnosti surovej odlievacej formy sa hodnotia pred opracovaním?
Pred začatím obrábania sa najprv zohľadňuje poroznosť, vonkajšia štruktúra a opakovatelnosť geometrie. Hodnotenie týchto parametrov je podmienkou úspechu ďalších opracovacích prác.
V našej výrobnej praxi odstraňujeme výrobky s nadmernou plynnou poréznosťou. Skryté vzduchové bubliny znemožňujú neskoršie dosiahnutie tesnosti prvku. Povrchová úprava priamo z kokily zvyčajne obsahuje prírodné oxidy a zvyšky formovacího piesku. Znečistenie materiálov drasticky znižuje priľnavosť nanášaných antikoróznych farieb. Tvrdá vrstva špiny navyše urýchľuje zničenie frézovacích dosiek v CNC strojoch. Rovnako sa kontrolujú odchýlky vznikajúce pri prirodzenom tuhnutí a stuhnutí tekutého kovu. Zbyt hlboké zapadnutia spôsobujú, že plánovaný nadrez nie je dostatočný na vytvorenie rovnej plochy.
Ako obrábanie rezaním zlepšuje rozmery dielcov?
Frézovanie a toczenie upravujú krivky plôch, vytvárajú montážne otvory a vytvárajú hladké závity. Rezacie nástroje presne odstraňujú plánované dodatočné materiály a eliminujú nedokonalosti z obdobia tvarovania. Hotový prvok sa bez problémov zmestí do susediacich mechanických častí.
Przemysłowe odlievanie hliníka Produkty prichádzajúce do automobilového alebo energetického priemyslu vznikajú na stabilných výrobných centrách. Presné frézy poskytujú cieľové tolerancie rozmerov v súlade so štandardom ISO 8062, najčastejšie v triedach CT5–CT9. Stroje tiež znižujú pôvodnú hrubosť materiálu na úroveň Ra 1,6–3,2 μm.
Kľúčové výhody vykonávania mechanického obrábania rezaním sú:
- dosiahnutie ideálnej tesnosti na spoje blokov motorov,
- eliminácia škodlivých voľných pohybov v rotačných mechanizmoch,
- Pripraviť presnú základňu pre aplikáciu tesnení.
Kedy lakovanie práškovým náterom chráni detail?
Postup práškového lakovania účinne oddeľuje holý kov od škodlivých vlhkosti, UV žiarenia a chemikálií. Nanášanie farby pomocou elektrostatického poľa umožňuje trvalo pokryť komplikované a hlboké zákutia prvku. Vonkajšie antikorózne bariéry sú absolútne nevyhnutné v externom zariadení.
Spalovanie natieraného prášku pri vysokej teplote spája vrstvu ochranného polyméru. Výsledkom je vrstva, ktorá je veľmi odolná voči nárazom, odreninám a agresívnemu kyslnému prostrediu.
Estetika hráva v spotrebných zariadeniach alebo viditeľných prvkách stavebných strojov veľkú úlohu. Presne zvolený odtieň z rozsiahlej palety RAL okrášľuje vzhľad hotového produktu. Kontrastné farby usporadúvajú logistiku a uľahčujú identifikáciu konkrétnych komponentov počas montáže veľkých technologických celkov.
Ako modelovanie ovplyvňuje kvalitu dielcov?
Virtuálne modelovanie liatkového procesu uľahčuje včasné plánovanie dodatočných operácií obrábania a optimalizáciu rozloženia hmotnosti. Simulátorové softvéry presne zobrazujú tok tekutého kovu, miesta tvárnenia a úzkych zvarov a optimálne hrúbky stien.
Inžinieri v našom závode v Pruszkowie vždy overujú virtuálne správanie materiálu počas tuhnutia. Digitálne prototypovanie drasticky znižuje riziko nutnosti vykonávať nákladné opravy počas sériovej výroby.
Spájanie projektantov, technológov a prevádzkovateľov strojov v jednej lokalite plne zabezpečuje súlad požiadaviek. Zmeny schválené na obrazovke počítača sa okamžite dostávajú do správy rezacieho oddelenia.
Tabuľka zobrazuje kľúčové rozdiely medzi surovým odliatím a časťou podrobenou konečnej úprave:
| Meracia kategória | Priamo z formy | Po opracovaní a lakovaní |
|---|---|---|
| Hrubosť povrchu | Väčšinou nad 6,3 μm | Presné rozlíšenie 1,6–3,2 μm |
| Meritábilnosť | Risk pre kontrakčné odchýlky | Štandard ISO 8062 |
| Chemická ochrana | Výlučne prírodné oxidácie | Uzavretá polymérna bariéra |
Ako zistiť, či je podrobnosť pripravená na implementáciu?
Zložka je vhodná na montáž, keď overené fyzikálne rozmery zodpovedajú technickej špecifikácii. Nosná konštrukcia musí mať dostatočnú pevnosť a nanášaná laková vrstva musí byť bez najmenších škvŕn.
Nedodržanie dokončovacích fáz vedie priamo k nebezpečným napätiam v montovaných inžinierskych konštrukciách. Nerovnomerná plocha ničí tlakové tesnenia, čo spôsobuje okamžité poruchy tlakových okruhov. Pokročilé sériové výrobné linky sa kontrolujú lokálne na klientskych CMM strojoch, čím sa získava absolútna istota o správnom fungovaní prvku v náročných pracovných podmienkach.
Zabezpečenie spoľahlivosti nových systémov začína v štádiu výberu dodávateľa, a preto pri zadávaní výroby komponentov z ľahkých kovov je vhodné zvoliť tesárne, ktoré realizujú kompletný proces povrchovej úprav v jednom oddelení.
Surowé odliatky zvyčajne vyžadujú posúdenie poroznosti, geometrie a kvality povrchu pred ich ďalšou úpravou. Obrábrenie rezaním upravuje rozmery, plochy a otvory, zatiaľ čo kontrola tolerancií a hrubosti určuje správnosť a trvanlivosť. Modelovanie odliatkov znižuje riziko chýb, zatiaľ čo lakovanie práškovým náterom poskytuje ochranu a požadovaný vzhľad.
Často kladené otázky
Aké vlastnosti hliníkového odliatku je potrebné skontrolovať pred opracovaním?
Najprv sa posudzuje porovnateľnosť, stav povrchu a zhoda geometrie s projektom. Dôležité sú tiež stopy zúženia, znečistenia a stabilita štruktúry materiálu, pretože ovplyvňujú možnosť ďalšieho frézovania a obrábania.
Prečo samotná opracovacia operácia rezaním nestačí na to, aby bol odliatok pripravený na montáž?
Rezanie pomocou brúsky poskytuje presné rozmery, ale nevyrieši všetky technické požiadavky. Často je potrebná aj kontrola kvality, príprava povrchu a ochrana povlaku, aby bol detail trvanlivý pri používaní.
Aký význam má hrubosť povrchu v technických častiach?
Hrúbkost ovplyvňuje tesnosť, trenie a trvanlivosť komponentov, ktoré spolupracujú. Nadmerná hrúbka môže sťažiť montáž, zhoršiť funkčnosť tesnení a urýchliť opotrebenie strojov, vozidiel a zariadení.
Kedy je lakovanie práškovým náterom potrebné pri výrobe hliníkových odliatkov?
Práškové lakovanie je potrebné, keď má diel pracovať v vlhkom prostredí, vonku alebo v chemicky agresívnom prostredí. Navyše sa používa tam, kde je dôležitý vzhľad, identifikácia prvku alebo jednotný vzhľad celej série.
Ako zistiť, že odliatok je pripravený na implementáciu v produkcii?
Pripravenosť potvrdzujú konzistentné rozmery, vhodná kvalita povrchu, žiadne nedostatky ovplyvňujúce pevnosť a správna ochranná vrstva. Ak sa detail podrobí kontrole kresby a meraní, môže bezpečne byť poslaný na montáž.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română