
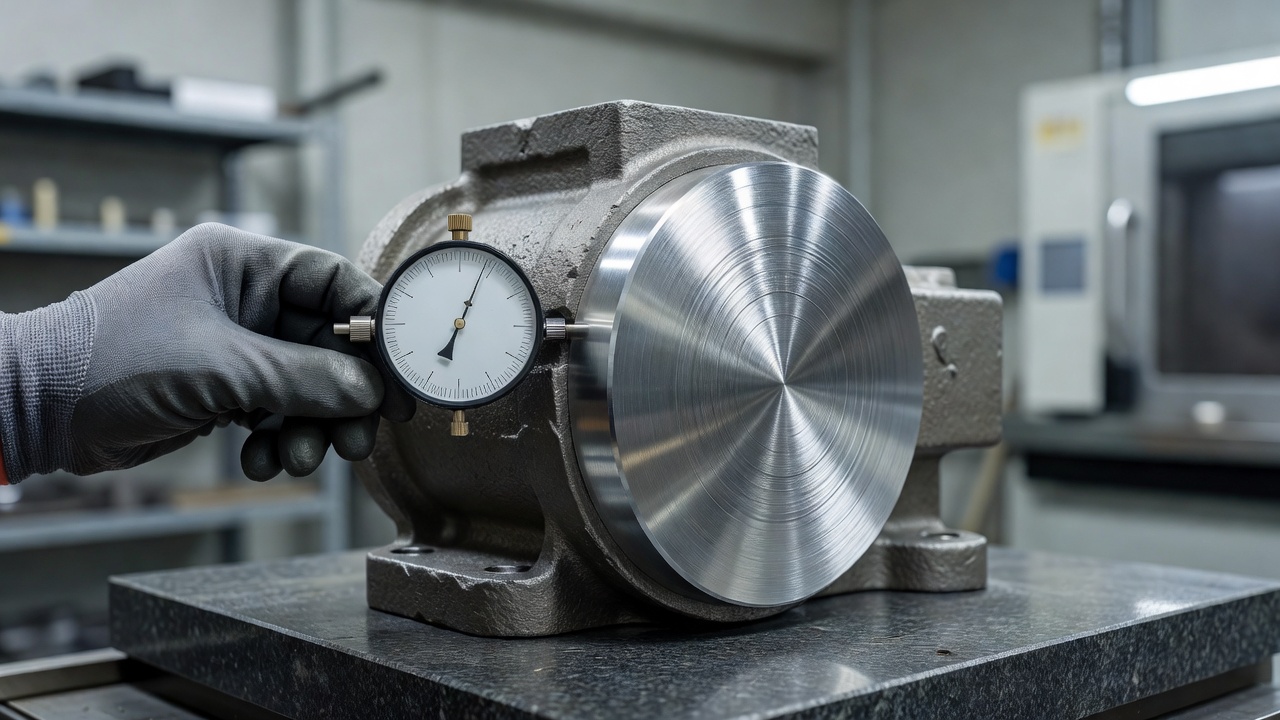
Горячекатаный литой продукт, выходящий из формы, редко подходит для монтажа на машинах или транспортных средствах. Перед поступлением в производственную линию он подвергается строгой проверке по многим параметрам. Проверяется качество поверхности, точность размеров и внутренний состав материала. Этот процесс обработки в конечном итоге определяет, соответствует ли детали строгим требованиям прочности и функциональности. Целенаправленное планирование последующих этапов предотвращает поломки готовых устройств.
Какие характеристики сырого литья оцениваются перед обработкой?
Перед началом обработки проверяется прежде всего пористость, внешняя структура и повторяемость геометрии. Оценка этих параметров обусловливает успешность дальнейших работ на станке.
В нашей производственной практике мы отбраковываем изделия с избыточным газовым пористым составом. Скрытые воздушные пузырьки препятствуют последующей герметизации изделия. Поверхность, взятая прямо из кувшина, обычно содержит природные оксиды и остатки формовочного песка. Материалные загрязнения резко снижают сцепляемость нанесенных антикоррозионных красок. Тяжелая пленка грязи дополнительно ускоряет разрушение режущих пластин на станках с ЧПУ. Также проверяются отклонения, образовавшиеся в результате естественного схватывания и сжатия жидкого металла. Очень глубокие заусенцы делают невозможным применение запланированного надреза для создания ровной поверхности.
Как обработка резанием улучшает размеры деталей?
Фрезерование и точение корректируют кривизну поверхностей, создают отверстия для монтажа и обеспечивают гладкую заточку. Режущие инструменты точно удаляют запланированные излишки материала, устраняя погрешности на этапе формования. Готовый элемент легко встраивается в соседние механические детали.
Промышленное отливки из алюминия Продукция, поступающая в автомобильную и энергетическую отрасли, изготавливается на стабильных производственных центрах. Точные фрезы обеспечивают точные размеры в соответствии со стандартом ISO 8062, чаще всего в классах CT5–CT9. Машины также снижают первоначальную гладкость материала до уровня Ra 1,6–3,2 μm.
Основные преимущества механической обработки резанием заключаются в следующем:
- достижение идеальной герметичности на стыках блоков двигателя,
- ликвидация вредных зазоров в механизмах вращения,
- подготовка точной базы для нанесения уплотнителей.
Когда порошковое покрытие защищает деталь?
Процесс порошкового окрашивания эффективно изолирует нержавеющую сталь от разрушительной влаги, ультрафиолетового излучения и химических веществ. Нанесение краски с помощью электростатического поля позволяет надежно покрыть сложные и глубокие углубления на элементе. Внешние коррозионные защитные покрытия остаются абсолютно необходимыми для внешнего оборудования.
Выжигание напыленного порошка при высокой температуре связывает слой защитного полимера. Получается покрытие, которое очень устойчиво к ударам, царапинам и агрессивной кислотной среде.
Эстетика играет огромную роль в потребительских устройствах или видимых элементах строительной техники. Точный выбор цвета из обширного цветового спектра RAL делает готовый продукт более привлекательным. Контрастные цвета систематизируют логистику и облегчают идентификацию конкретных компонентов во время монтажа крупных технологических потоков.
Как моделирование влияет на качество деталей?
Виртуальная подготовка модели литейного стана облегчает раннее планирование дополнительных операций и оптимизацию расстановки материалов. Симуляторная программа точно отображает поток жидкого металла, места формирования узких кривых сжатия и оптимальные толщины стенок.
Инженеры нашего завода в Прушкуве всегда проверяют виртуальное поведение материала во время схватывания. Цифровая прототипирование резко снижает риск необходимости в дорогостоящих поправках во время серийного производства.
Соединение дизайнеров, технологов и операторов станков в одном местевом полностью обеспечивает согласованность требований. Изменения, одобренные на экране компьютера, мгновенно попадают в отдел обработки реза.
Табличка иллюстрирует ключевые отличия между сырой отливкой и деталью, прошедшей финальную обработку:
| Категория измерения | Прямо из формы | После обработки и покраски |
|---|---|---|
| Грубость поверхности | Как правило, более 6,3 мкм | Точный диапазон от 1,6 до 3,2 мкм |
| Совместимость размеров | Риск отклонений сократительных | Рестриктивная норма ISO 8062 |
| Химическая защита | Только естественное окисление | Закрытая полимерная барьерная конструкция |
Как определить готовность детали к внедрению?
Компонент подходит для установки, если проверенные физические размеры соответствуют чертежной спецификации. Носительная структура должна иметь достаточную твердость, а нанесенный лакокрасочный слой должен быть свободен от мельчайших зазоров.
Несоблюдение этапов финишной обработки приводит непосредственно к опасным напряженностям в установленных инженерных конструкциях. Неравномерная поверхность разрушает уплотнительные кольца, вызывая стремительные сбои в работе систем давления. Процесс контроля на продвинутых производственных линиях осуществляется с помощью координатных станков CMM, что обеспечивает абсолютную уверенность в работоспособности элемента в сложных условиях эксплуатации.
Обеспечение надежности новых систем начинается на этапе выбора подрядчика, поэтому, доверив изготовление деталей из легких металлов, стоит выбирать сталелитейные заводы, выполняющие полный процесс обработки на одном отделении.
Суровый отлив обычно требует оценки порности, геометрии и качества поверхности перед дальнейшей обработкой. Процесс резки регулирует размеры, профили и отверстия, а контроль точных размеров и шероховатости определяет надежность и долговечность. Моделирование отливным способом ограничивает риск ошибок, а порошковое покрытие обеспечивает защиту и требуемый внешний вид.
FAQ
Какие характеристики алюминиевого литья необходимо проверить перед обработкой?
На первом этапе оценивается проницаемость, состояние поверхности и соответствие геометрии проекту. Также важны следы сжатия, загрязнения и стабильность структуры материала, поскольку они влияют на возможность дальнейшего фрезерования и точения.
Почему самостоятельная обработка резанием недостаточно, чтобы отлив был готов к монтажу?
Процесс резки обеспечивает точность размеров, но не решает всех технических задач. Часто необходим также контроль качества, подготовка поверхности и защита покрытия, чтобы изделие было долговечным в эксплуатации.
Какое значение имеет шероховатость поверхностей в технических частях?
Грубость влияет на герметичность, сцепление и долговечность взаимодействующих элементов. Избыточная грубость может затруднить монтаж, ухудшить работу уплотнителей и ускорить износ машин, транспортных средств и оборудования.
Когда необходимо проводить порошковое покрытие алюминиевых отливок?
Пылевлагозащита необходима, когда деталь должна работать в условиях влажности, на открытом воздухе или в химически агрессивной среде. Кроме того, она используется там, где важен цвет, идентификация элемента или единый внешний вид всей серии.
Как узнать, что отливка готова к внедрению в производстве?
Готовность подтверждают соответствие размеров, надлежащий качественный состав поверхности, отсутствие дефектов, влияющих на прочность, и правильная защитная оболочка. Если деталь проходит контрольную проверку по чертежам и измерениям, его можно безопасно отправлять на монтаж.

 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română