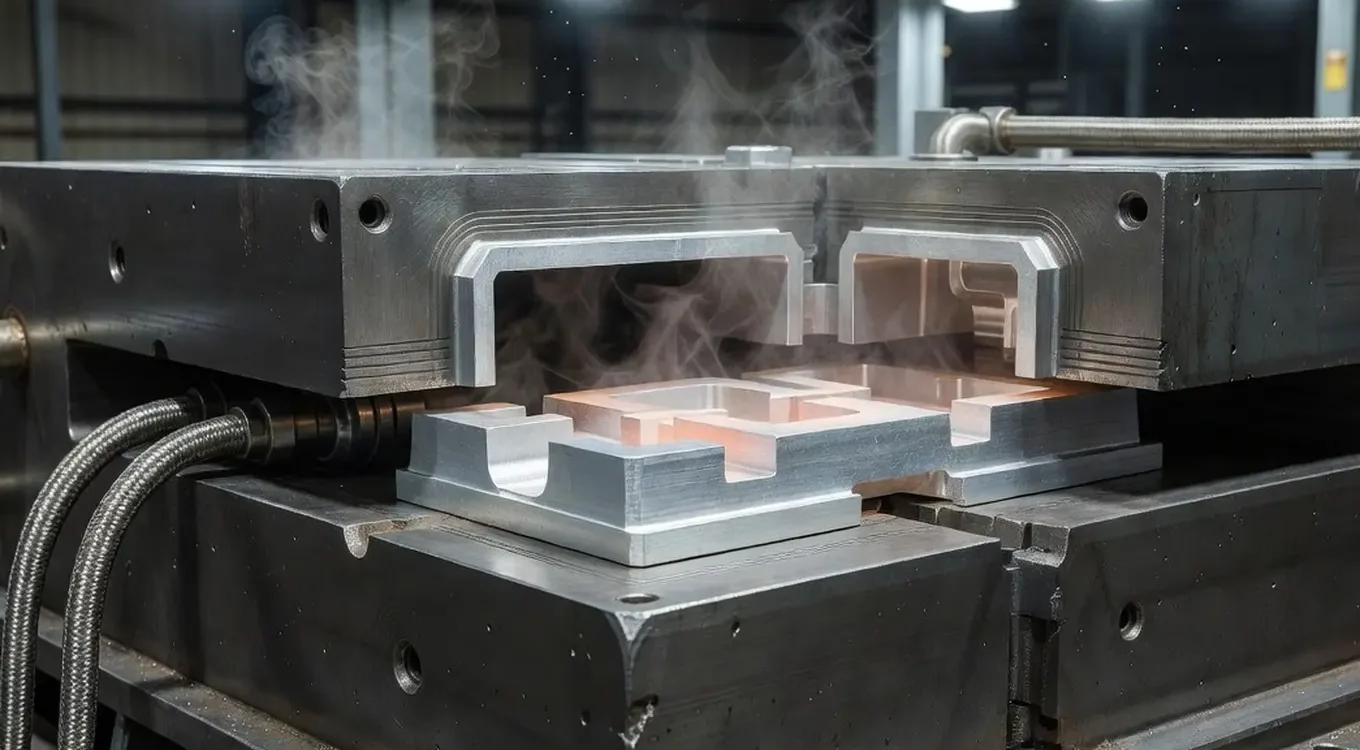
Formovanie kokilových foriem z hliníkových zliatin si vyžaduje presnú kontrolu chladenia a odsávania formy. Len vyváženie týchto dvoch parametrov umožňuje trvalo obmedziť porozitosť a zabezpečiť opakovanú kvalitu komponentov. Rýchle odvodnenie tepla kovovou matricou vedie k drobnozrnistej štruktúre, ktorá výrazne zlepšuje mechanické vlastnosti a znižuje riziko vnútorných vad v hotovom priemyselnom výrobku.
Ako chladenie kokili ovplyvňuje porozrastnosť?
Správne naplánované kokilové liatie vyžaduje rýchlu termickú výmenu, To sa priamo prenáša na tempo tuhnutia zliatiny. Rýchlejšie odvod tepla spôsobuje vznik drobných zŕn, čo v konečnom dôsledku zvyšuje pevnosť a odolnosť prvku voči korózii. V našej praxi v Wako Odlewni pravidelne pozorujeme, že príliš pomalé chladenie prispieva k rastu zŕn a neželenej segregácii zložiek. Hliníkový zliatok sa pri prechode z tekutého stavu do pevného stavu zmenší objem približne o 4–6,5%. Prísna kontrola tohto kroku účinne minimalizuje vznik prázdnych priestorov vo vnútri konštrukcie z kovu.
Prečo voľné chladenie oslabuje materiál?
Volné odovzdávanie teploty drasticky predlžuje čas tuhnutia v hrubých profiloch odliatkov. V týchto miestach, najčastejšie pri spojoch stien v tvare písmena T alebo L, vznikajú rozsiahle tepelné uzly. Teplý kov tam nedokáže rýchlo nahradiť stratu objemu, vytvorením následne uzavretých dutín alebo mezendendritických por,. Napríklad v detaile s hrúbkou nad 15 mm môže rozdiel teplôt medzi vonkajšou stenou a jadrom ľahko prekročiť 100°C. To okamžite znižuje hustotu a mechanickú pevnosť. V komponentoch pracujúcich pod dynamickým zaťažením prítomnosť pórov s priemerom väčším ako 0,5 mm často diskvalifikuje celú vyrobenú sériu.
Kde umiestniť chladiace kanály v podobe?
Chladiace kanály sú strategicky rozmiestnené, aby sa dosiahla maximálna účinnosť. kontinuálne zrážanie od najtenších sekcií smerom k napájacím rúrach. Štandardné priemery kanálov sa merajú od 6 do 20 mm, zatiaľ čo ich optimálna vzdialenosť od tvárnej plochy osciluje v rozmedzí 7–40 mm. Konkrétne parametre závisia priamo od rozmerov vyplachovaného dielca. Takýto systém stabilizuje rozloženie teploty a výrazne skracuje celkovú dobu výrobného cyklu. Špeciálne masívne oblasti sú dodatočne chránené prostredníctvom namáhaného cirkulárneho chladenia vodou alebo stlačeným vzduchom.
Čo eliminuje bubliny a kontraktúrne dutiny?
Odvetrávanie vo forme veľmi úzkych štrbiniek na povrchu rozdeľovacej plochy matrice (zvyčajne s hĺbkou len 0,2–0,5 mm) umožňuje úniku plynov vytláčaných prúdom zvaru. Zariadenie napájania s kompresormi kompenzuje prirodzený objemový kontrakciu, Ako bezpečná nádrž tekutého hliníka v konečnej fáze tuhnutia. Zatiaľ čo vstrekovací systém plní úplne inú úlohu – jeho prierez a distribučné kanály dbajú na pokojné, bezvibrujúce naplnenie dutiny kokilky. Prísne rozdelenie úloh napájania a privádzania kovu vylučuje turbulencie. Pre veľkokapacitné diely s hmotnosťou nad 2 kg použitie presne vypočítaného vstrekovania znižuje plynové chyby až o 60%.
Ako sa opravuje systém vetrania formy?
Po vyformovaní skúšobnej dávky detali technológovia podrobne analyzujú umiestnenie vad v rámci štruktúry materiálu. Najčastejšie sa opravuje samotný vzduchový systém. pridávaním nových rezov, mechanickým prehĺbením existujúcich otvorov v dutých dieloch alebo šikovnou zmenou polohy odlievacích systémov. Takéto nástrojové zásahy rýchlo stabilizujú proces zrážania bez nutnosti nákladného prepracovania celej oceľovej formy. Punkčná korekcia umožňuje zachovať pôvodné nástroje a plynule prejsť do hlavnej fázy sériovej výroby objednávky.
Kedy je potrebná zmena geometrie tvaru?
Modifikácia vnútorného geometrického tvaru sa stáva jediným východiskom v prípade mimoriadne tenkých stien (menej ako 3–4 mm) alebo konštrukčných profilov. odmietajú správne plnenie aj napriek dokonalému chladeniu. Hlavným viníkom sú často príliš ostré prechody plôch alebo reštriktívne uhly naklonenia. Technológovia potom opravujú svetlá oblúkov, zväčšujú kritické časti alebo menia pracovný uhol naklonenia celého detského dielu vo forme. Rozhodnutia o tak zásadných zmenách sú vždy založené na digitálnej analýze výsledkov z pokročilých programov na simuláciu toku kvapaliny. To eliminuje vznik chýb vo forme studených odtokov a napínacích trhlín.
Čo si treba pamätať o kontrole procesu?
Udržateľné riadenie tepelného cyklu a odvodu plynov absolútne zaručuje rovnomernú štruktúru zliatiny a úplnú tlakovú tesnosť.
- Kontrolované chladenie obmedzuje ničivé kontrakcie pľúc.
- Systémové odvzdušňovanie eliminuje plynové bubliny.
- Oddelenie vstrekovacieho systému od výtlkov stabilizuje prietok.
Ako skúsený dodávateľ pre automobilový a obranný priemysel v Wako Odlewni považujeme tieto zásady za základ opakovatelnosti. Ak plánujete implementáciu komponentov s vysokými mechanickými požiadavkami, dobrým krokom je konzultácia tvaru profilu s technológom ešte pred etapou frézovania výrobnej matice.
Kontrola chladenia a odvzdušňovania pri kokilovom odlievaní rozhoduje o drobných zrnách, menšej poroznosti a stabilných rozmeroch. Prebytočné odparovanie tepla prispieva k kontrakciám jamiek, pričom správne navrhnuté chladiace kanály, nadlévy a odvzdušňovacie otvory obmedzujú plynové nedostatky. Pri sériovej výrobe korekcia systému odvzdušňovania pomáha stabilizovať proces bez nutnosti rekonštrukcie celej formy.
Často kladené otázky
Prečo chladenie v kokilovom odlievaní tak výrazne ovplyvňuje porozrastivosť?
Rýchlejšie chladenie spôsobuje kratší čas tuhnutia a menšiu štruktúru zrna, čo obmedzuje vznik vnútorných medzier. Keď sa teplota odvádza príliš pomaly, v odlievaní sa ľahšie vytvárajú kontrakčné diery a poréznosť medzizubnej dutiny.
Akú úlohu zohrávajú chladiace kanály v kokile?
Chladiace kanály riadia prietok tepla tak, aby tuhnutie prebiehalo od tenších po hrubšie zóny odlievania. Vďaka tomu je jednoduchšie udržiavať stabilné rozmery a obmedziť nedostatky v miestach s veľkou hmotnosťou materiálu.
Prečo sa používajú odvzdušnenia, nadlévy a napájacie body?
Odvetrávanie odvádza plyny z dutiny formy a nadlitie kompenzuje kontraktilný úbytok objemu kovu v konečnej fáze zrážania. Takéto riešenie znižuje riziko puklín, kontraktuálnych jam a miestnych defektov materiálu.
Kedy je potrebné zmeniť geometriu kokil namiesto toho, aby sme len upravovali vzduchový tok?
Zmena geometrie je potrebná vtedy, keď tenké fragmenty alebo hrany správne neplnia svoju funkciu aj napriek správnemu chladeniu a vetraniu. V praxi to zvyčajne platí pre príliš ostré prechody, nepriaznivé uhly naklonenia alebo príliš malé polomery okrúhlych povrchov.
Aký efekt má súčasná regulácia chladenia a odsávania pri sériovej výrobe?
Spoločné kontrolovanie oboch parametrov poskytuje vyššiu opakovanosť kvality odliatkov, menší počet nedostatkov a lepšiu tlakovú tesnosť detailov. Proces sa stáva stabilnejším aj z hľadiska času cyklu a mechanickej pevnosti hotových komponentov.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română