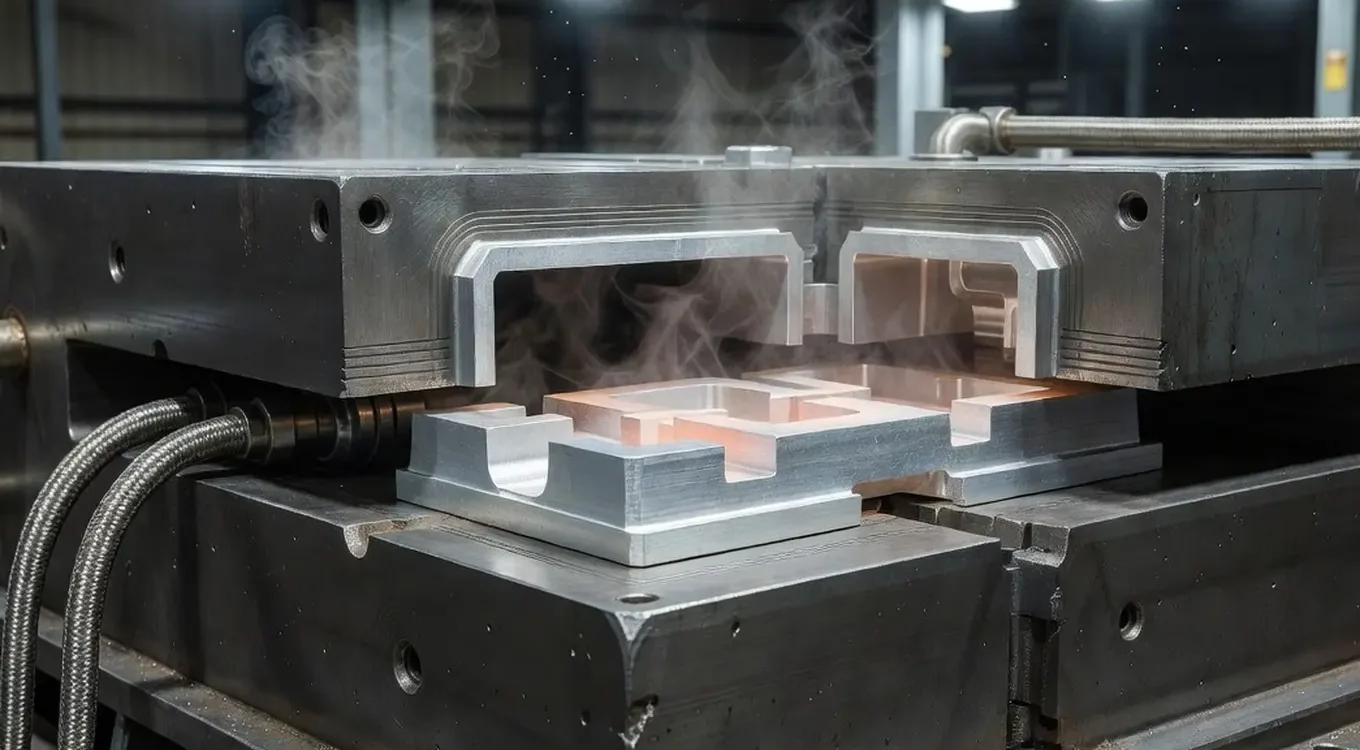
Le coulage des moules en alliage d’aluminium nécessite une surveillance précise de la température de refroidissement et de l’airage de la forme. Seuls un équilibre entre ces deux paramètres permettent de limiter durablement la porosité et de garantir une qualité constante des pièces. La rapidité de la dissipation de la chaleur par la matrice métallique conduit à une structure fine qui améliore considérablement les propriétés mécaniques et réduit le risque d’imperfections internes dans le produit fini industriel.
Comment le refroidissement de la coquille affecte-t-il la porosité ?
Planifié correctement moulage sous pression Il impose une rapidité de la circulation thermique, Cela se traduit directement par le taux de solidification de l’alliage. Un évaporation plus rapide du chaleur provoque la formation de grains plus petits, ce qui augmente en conséquence la résistance et l’adhérence de l’élément à la corrosion. Dans notre pratique d’étampage, nous observons régulièrement à Wako Odlewnia que le refroidissement trop lent favorise la croissance des grains et la ségrégation indésirable des composants. L’alliage d’aluminium se contracte en volume d’environ 4 à 6,5% lors de la transition de l’état liquide à l’état solide. Un contrôle rigoureux de cette étape minimise efficacement la formation d’espaces vides à l’intérieur de la structure métallique.
Pourquoi le refroidissement libre affaiblit le matériau ?
La dérivation libre de la température rallonge considérablement le temps de durcissement dans les sections épaisses du moule. Dans ces endroits, généralement aux endroits où les parois sont en forme de T ou de L, des nœuds thermiques étendus se forment. Le métal liquide n’arrive pas à combler cette perte de volume, en créant par conséquent des cavités contractiles ou des porosités interdendritiques. Par exemple, dans les pièces d’une épaisseur supérieure à 15 mm, la différence de température entre la paroi extérieure et le noyau dépasse facilement 100°C. Cela entraîne une diminution immédiate de la densité et de la résistance mécanique. Dans les éléments soumis à des charges dynamiques, la présence d’alvéoles d’une taille supérieure à 0,5 mm disqualifie souvent toute la pièce produite.
Où placer les canalisations de refroidissement en forme ?
Les canalisations de refroidissement sont disposées stratégiquement afin d'y imposer un refroidissement optimal. la coagulation dirigée depuis les sections les plus fines vers les veines d'alimentation. Les diamètres standard des canaux varient entre 6 et 20 mm, tandis que leur distance optimale de la surface de moulage oscille entre 7 et 40 mm. Les paramètres spécifiques dépendent directement des dimensions du produit moulé. Ce système stabilise le comportement thermique et réduit notablement le temps total du cycle de production. Les zones particulièrement massives sont protégées par un refroidissement dynamique par eau ou air comprimé.
Qu’est-ce qui élimine les kystes et les caillots sanguins?
Les ouvertures, constituées de très fines stries sur la surface de la zone de séparation de la matrice (généralement d'une profondeur de seulement 0,2 à 0,5 mm), permettent la fuite des gaz poussés par le flux de métal. Le système d’alimentation avec les soupapes de compensation compense le rétrécissement naturel de la masse volumique, En agissant comme un réservoir sûr d’aluminium liquide lors de la phase finale de solidification. En revanche, le système d’injection accomplit une tâche complètement différente : ses sections et ses canaux de distribution s’assurent d’une remplissure calme et sans turbulence de l’intérieur de la coquille. La séparation stricte des fonctions d’alimentation et de transport du métal élimine les turbulences. Pour des pièces de grande taille pesant plus de 2 kg, l’utilisation d’un remplissage calculé avec précision réduit les défauts gazeux de 60%.
Comment est-il corrigé le système d’évacuation de l’air de la forme ?
Après avoir réalisé une série de pièces de test, les technologues analysent en détail la localisation des défauts à l'intérieur de la structure du matériau. Le système d'évacuation d'air est le plus souvent corrigé lui-même. En ajoutant de nouvelles incisions, en approfondissant mécaniquement les sillons existants ou en modifiant judicieusement la position des dispositifs de coulée, des interventions instrumentales permettent de stabiliser rapidement le processus de coagulation sans forcer une refonte coûteuse de toute la matrice en acier. Une correction ponctuelle permet de conserver l’outillage original et de passer sans problème dans la phase principale de la production en série de l’ordre.
Quand est-il nécessaire de modifier la géométrie d'une forme ?
La modification de la géométrie interne devient la seule solution lorsque les parois extrêmement fines (moins de 3 à 4 mm) ou les nervures structurelles sont importantes. Ils refusent de remplir correctement les formulaires malgré un refroidissement parfait. Le principal responsable est souvent un passage de plan de façades trop raide ou des angles de fléchissement restrictifs. Les technologues corrigent alors les rayons de courbure, épaulent les zones critiques ou modifient le angle de fléchissement de tout le détail sous forme de forme. Les décisions concernant de telles modifications ingérables reposent toujours sur une analyse numérique des résultats obtenus par des programmes avancés de simulation de la circulation du fluide. Cela élimine la formation de défauts tels que des coulées froides et des fissures de contrainte.
Que faut-il retenir concernant le contrôle du processus ?
La gestion durable du cycle thermique et de la déperdition de gaz garantit absolument une structure homogène de l’alliage et une étanchéité à vide complète.
- Le refroidissement contrôlé limite les dommages causés par les dilatations ventriculaires.
- Le ventilation systématique élimine les bulles de gaz.
- Le séparage de l’ensemble de l’injection contre les réservoirs stabilise le débit.
En tant que fournisseur expérimenté pour l’industrie automobile et de défense, chez Wako Odlewnia, nous considérons ces principes comme le fondement de la répétabilité. Si vous envisagez d’implanter des composants présentant des exigences mécaniques élevées, il est judicieux de consulter le concepteur de la pièce avant même le processus de fraisage de la matrice de production.
La régulation de la circulation de l’air dans le coulage à injection détermine une structure fine, une porosité moindre et des dimensions stables. Une évacuation de chaleur trop lente favorise les crevasses de contraction, tandis que des canaux de refroidissement, des surpressions et des ouvertures de ventilation bien conçus limitent les défauts de gaz. Dans la production en série, la correction du système de ventilation contribue à stabiliser le processus sans avoir à reconstruire toute la forme.
FAQ
Pourquoi le refroidissement par coulée à chaud a-t-il un tel impact sur la porosité ?
Le refroidissement rapide entraîne un temps de réticulation plus court et une structure plus fine des grains, ce qui réduit la formation d’air interstitiel. Lorsque le chauffage est déversé trop lentement, des cavités contractives et une porosité interdentaire se forment plus facilement dans le moule.
Quel rôle jouent les canalisations de refroidissement dans le cockpit ?
Les canaux de refroidissement dirigent l’absorption de chaleur de manière à ce que le durcissement se déroule de manière directionnelle depuis les zones de coulée les plus fines vers les plus épaisses. Cela permet de maintenir les dimensions stables et de limiter les défauts dans les zones où la masse de matière est importante.
Pourquoi utiliser l’air comprimé, les surpressions et les points d’alimentation ?
Les dépressions évacuent les gaz de l’intérieur de la forme, tandis que les surpressions compensent le rétrécissement volumétrique de la matière métallique lors de la phase finale de rétraction. Cette solution réduit le risque de bosses, de fissures et de déformations locales.
Quand faut-il changer la géométrie d'une coquille plutôt que de simplement corriger l'airation ?
Une modification de la géométrie est nécessaire lorsque les segments ou les nervures minces ne s’emboîtent pas correctement malgré un refroidissement et un aération corrects. En pratique, cela concerne généralement des transitions trop vives, des angles de courbure désagréables ou des rayons de courbure trop petits.
Quel effet a-t-il sur la production sérielle en contrôlant simultanément le refroidissement et l’aération ?
Le contrôle simultané de ces deux paramètres permet d’obtenir une qualité des moulages plus constante, moins de défauts et une meilleure étanchéité à la pression des pièces. Le processus devient également plus stable en termes de temps de cycle et de résistance mécanique des éléments finis.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română