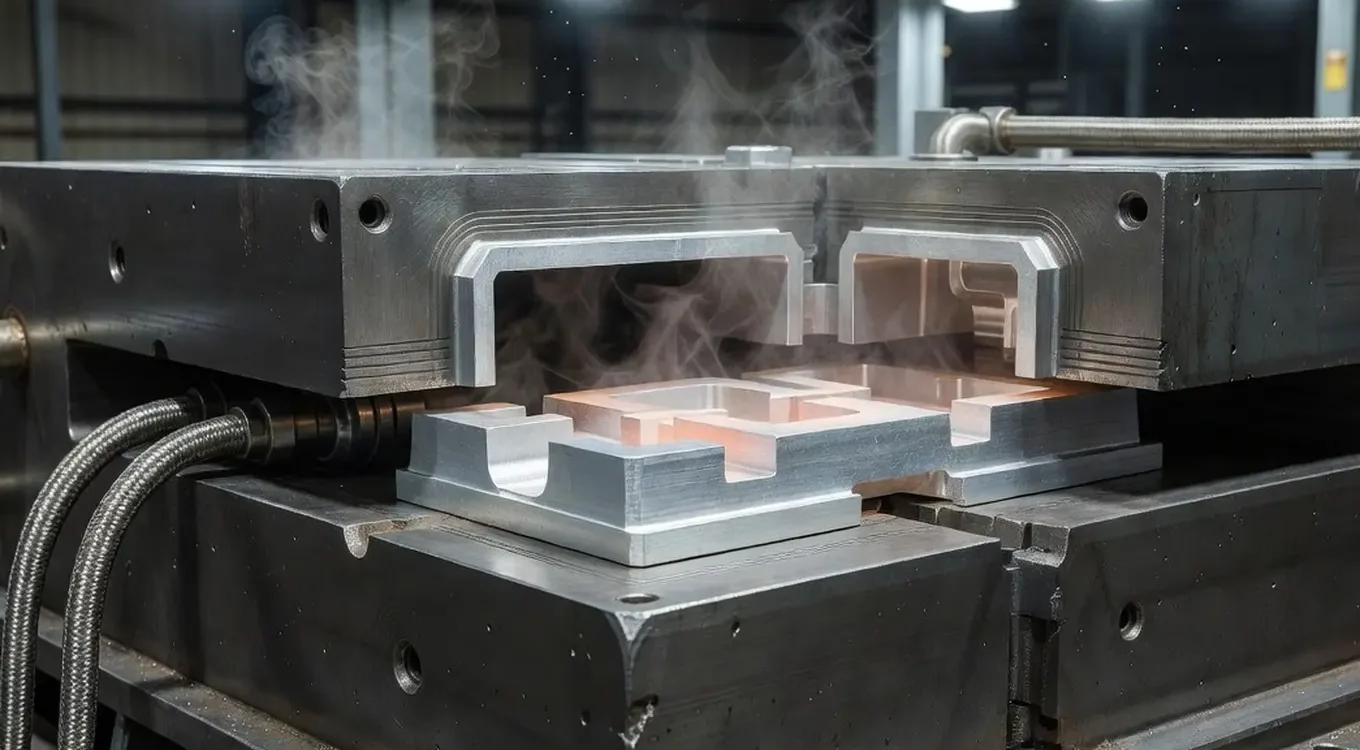
La fundición de moldes para piezas de aluminio requiere un control preciso del enfriamiento y la ventilación de la forma. Solo la equilibración de estos dos parámetros permite reducir de forma duradera la porosidad y garantizar la calidad repetible de los componentes. La rápida evacuación del calor a través de la matriz metálica conduce a una estructura de grano fino que mejora significativamente las propiedades mecánicas y reduce el riesgo de defectos internos en el producto final industrial.
¿Cómo afecta el enfriamiento de la coca a la porosidad?
Planificadas correctamente fundición a presión impone una rápida transferencia térmica, Esto se traduce directamente en el ritmo de solidificación del metal. Una evacuación de calor más rápida produce cristales más pequeños, lo que, a su vez, aumenta la resistencia y la resistencia del elemento a la corrosión. En nuestra práctica de fundición en Wako Foundry, observamos regularmente que un enfriamiento demasiado lento favorece el crecimiento de los cristales y la segregación no deseada de los componentes. El metal de aluminio se contrae en volumen aproximadamente un 4–6,5% durante la transición del estado líquido a sólido. Un control riguroso de este paso minimiza eficazmente la formación de espacios vacíos dentro de la estructura del metal.
¿Por qué el enfriamiento libre debilita el material?
La liberación de la temperatura de forma drástica prolonga el tiempo de curado en los grandes volúmenes de fundición. En estos lugares, generalmente en los puntos de unión de las paredes en forma de T o L, se forman extensos nodos térmicos. El metal líquido no puede seguir el ritmo para compensar la pérdida de volumen, creando, en consecuencia, una porosidad de tipo cavidad esquelética o interdentaria. Por ejemplo, en piezas de un grosor superior a 15 mm, la diferencia de temperatura entre la pared exterior y el núcleo fácilmente supera los 100 °C. Esto resulta en una reducción inmediata de la densidad y la resistencia mecánica. En los elementos que trabajan bajo cargas dinámicas, la presencia de poros de diámetro superior a 0,5 mm suele invalidar toda la producción realizada.
¿Dónde colocar los conductos de refrigeración en forma?
Los conductos de refrigeración se colocan estratégicamente para forzar el flujo de refrigerante. la coagulación direccional desde la sección más fina hacia las ramas de alimentación. Los diámetros estándar de los canales varían entre 6 y 20 mm, mientras que su distancia óptima respecto a la superficie de formación oscila entre 7 y 40 mm. Los parámetros específicos dependen directamente de los volúmenes del elemento a moldear. Este sistema estabiliza el reparto de la temperatura y reduce notablemente el tiempo total del ciclo de producción. Las zonas especialmente voluminosas se protegen adicionalmente mediante un enfriamiento forzado por circulación de agua o aire comprimido.
¿Qué elimina los sacos y las cavidades de contracción?
Los orificios de ventilación, en forma de ranuras muy estrechas en la superficie de la división de la matriz (normalmente con una profundidad de apenas 0,2-0,5 mm), permiten la fuga de los gases expulsados por el flujo de la mezcla fundida. El sistema de alimentación con válvulas de compensación compensa el estrechamiento natural de la superficie de la sangre., Actuando como un reservorio seguro de aluminio líquido en la fase final de la coagulación. Por su parte, el sistema de inyección cumple una función completamente diferente: sus secciones transversales y los conductos de distribución se encargan de llenar la cavidad de la coquina de forma tranquila y sin agitación. La estrecha división de las funciones de alimentación y suministro de metal evita las turbulencias. Para piezas de gran tamaño con un peso superior a 2 kg, la aplicación de un inyección calculada con precisión reduce los defectos de gasificación hasta un 60%.
¿Cómo se corrige el sistema de ventilación de la forma?
Tras la obtención de una muestra de piezas, los ingenieros técnicos analizan en detalle la ubicación de los defectos dentro de la estructura del material. El propio sistema de ventilación suele corregirse a menudo. Mediante la adición de nuevos cortes, el aprofundamiento mecánico de los orificios existentes o una inteligente modificación de la posición de los sistemas de filtrado. Estas intervenciones instrumentales estabilizan rápidamente el proceso de coagulación sin forzar un costoso rediseño de toda la matriz de acero. La corrección puntual permite mantener el equipo original y entrar fluidamente en la fase principal de la producción en serie del pedido.
¿Cuándo es necesaria una modificación de la geometría de una forma?
La modificación de la geometría interna se convierte en la única salida cuando las paredes extremadamente finas (inferior a 3-4 mm) o los nervios de la estructura Negan el cumplimiento correcto de las instrucciones a pesar del enfriamiento perfecto. A menudo, los principales culpables son los pasos de borde demasiado angostos o los ángulos de inclinación restrictivos. Los tecnólogos corigen entonces los rayos de redondeo, engrosan los fragmentos críticos o cambian el ángulo de inclinación de trabajo de todo el detalle en forma. Las decisiones sobre estas modificaciones intrusivas siempre se basan en una análisis digital de los resultados de programas avanzados de simulación de flujo de líquido. Esto elimina la formación de defectos como vertidos fríos y fisuras de tensión.
¿Qué se debe recordar sobre el control del proceso?
La gestión sostenible del ciclo térmico y la evacuación de los gases garantiza estrictamente una estructura homogénea del metal y una estanqueidad a la presión completa.
- El enfriamiento controlado reduce las cavidades destructivas del síndrome de túnel carpiano.
- El aireado sistemático elimina los coágulos de gas.
- Separar el sistema de inyección del sistema de alimentación estabiliza el flujo.
Como proveedor experimentado para la industria automotriz y de defensa, en Wako Odlewnia consideramos estas normas como el fundamento de la repetibilidad. Si está planeando implementar componentes con requisitos mecánicos elevados, una buena medida es consultar el perfil con el fabricante antes del proceso de fresado de la matriz de producción.
El control del enfriamiento y la ventilación en el moldeo por inyección determina una estructura de grano fino, una menor porosidad y dimensiones estables. Una evacuación de calor demasiado lenta favorece las cavidades de contracción, mientras que los conductos de enfriamiento, los rebajes y las ventilaciones diseñados correctamente reducen los defectos de gas. En la producción en serie, las correcciones del sistema de ventilación ayudan a estabilizar el proceso sin la necesidad de reconstruir toda la forma.
Preguntas frecuentes
¿Por qué el enfriamiento por inyección de moldeo tiene un efecto tan fuerte sobre la porosidad?
El enfriamiento rápido impone un tiempo de curado más corto y una estructura más fina del grano, lo que reduce la formación de vacíos internos. Cuando el calor se evacúa demasiado lentamente, es más fácil que se formen cavidades de contracción y porosidad interdentaria en el molde.
¿Qué función cumplen los conductos de refrigeración en la cabina de vuelo?
Los canales de refrigeración dirigen la absorción de calor de manera que el endurecimiento se produzca de forma perpendicular a las zonas más delgadas del molde. De esta manera, es más fácil mantener las dimensiones estables y reducir los defectos en los lugares con una gran cantidad de material.
¿Para qué se utilizan los sistemas de ventilación, sobrecarga y puntos de alimentación?
Los ventiladores expulsan los gases de la cavidad de la matriz, y los sobresalientes compensan el contracción volumétrica del metal en la fase final de la reticulación. Esta solución reduce el riesgo de ampollas, fisuras y defectos locales en el material.
¿Cuándo es necesario cambiar la geometría de la cohorte en lugar de simplemente corregir la ventilación?
Una modificación de la geometría es necesaria cuando los fragmentos o nervios finos no se llenan correctamente a pesar del enfriamiento y la ventilación adecuadas. En la práctica, esto suele ocurrir con pasos demasiado agudos, ángulos de inclinación desfavorables o radios de curvatura demasiado pequeños.
¿Qué efecto tiene el control simultáneo del enfriamiento y la ventilación en la producción en serie?
El control simultáneo de ambos parámetros proporciona una calidad de los moldes más constante, un menor número de defectos y una mejor estanqueidad a la presión de los componentes. El proceso también se vuelve más estable en cuanto al tiempo de ciclo y la resistencia mecánica de los elementos finales.
 Polski
 English (UK)
 Deutsch
 Español
 Français
 Українська
 Русский
 Čeština
 Slovenčina
 Svenska
 Română